


Băng Tải Nhựa Là Gì? Cấu Tạo, Phân Loại Và Ứng Dụng Chi Tiết Từ A-Z

Cập nhật lần cuối: 1/1/1970 lượt xemĐăng bởi:
Trong các nhà máy sản xuất và hệ thống kho vận hiện đại, băng tải là thiết bị quan trọng giúp tự động hóa quá trình vận chuyển hàng hóa, giảm sức lao động và nâng cao hiệu suất làm việc. Trong đó, băng tải nhựa là dòng sản phẩm được sử dụng phổ biến nhờ khả năng ứng dụng linh hoạt, đa dạng vật liệu và phù hợp với nhiều môi trường sản xuất khác nhau.
Tùy theo đặc điểm sản phẩm và điều kiện vận hành, băng tải nhựa có thể được thiết kế với nhiều kiểu dáng, kết cấu và vật liệu như PVC, PU, PE, POM hoặc dạng băng tải modular với các mắt xích nhựa liên kết.
Vậy băng tải nhựa là gì? Sản phẩm có cấu tạo như thế nào, gồm những loại nào và được ứng dụng trong những ngành công nghiệp nào? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
Băng tải nhựa là gì?
Băng tải nhựa là hệ thống băng tải sử dụng dây băng hoặc mặt tải được chế tạo từ vật liệu nhựa (PU, PVC, Teflon/PTFE, POM, PP, PE... ) để vận chuyển nguyên vật liệu, sản phẩm, linh kiện, bao bì hoặc thành phẩm giữa các công đoạn trong dây chuyền sản xuất.
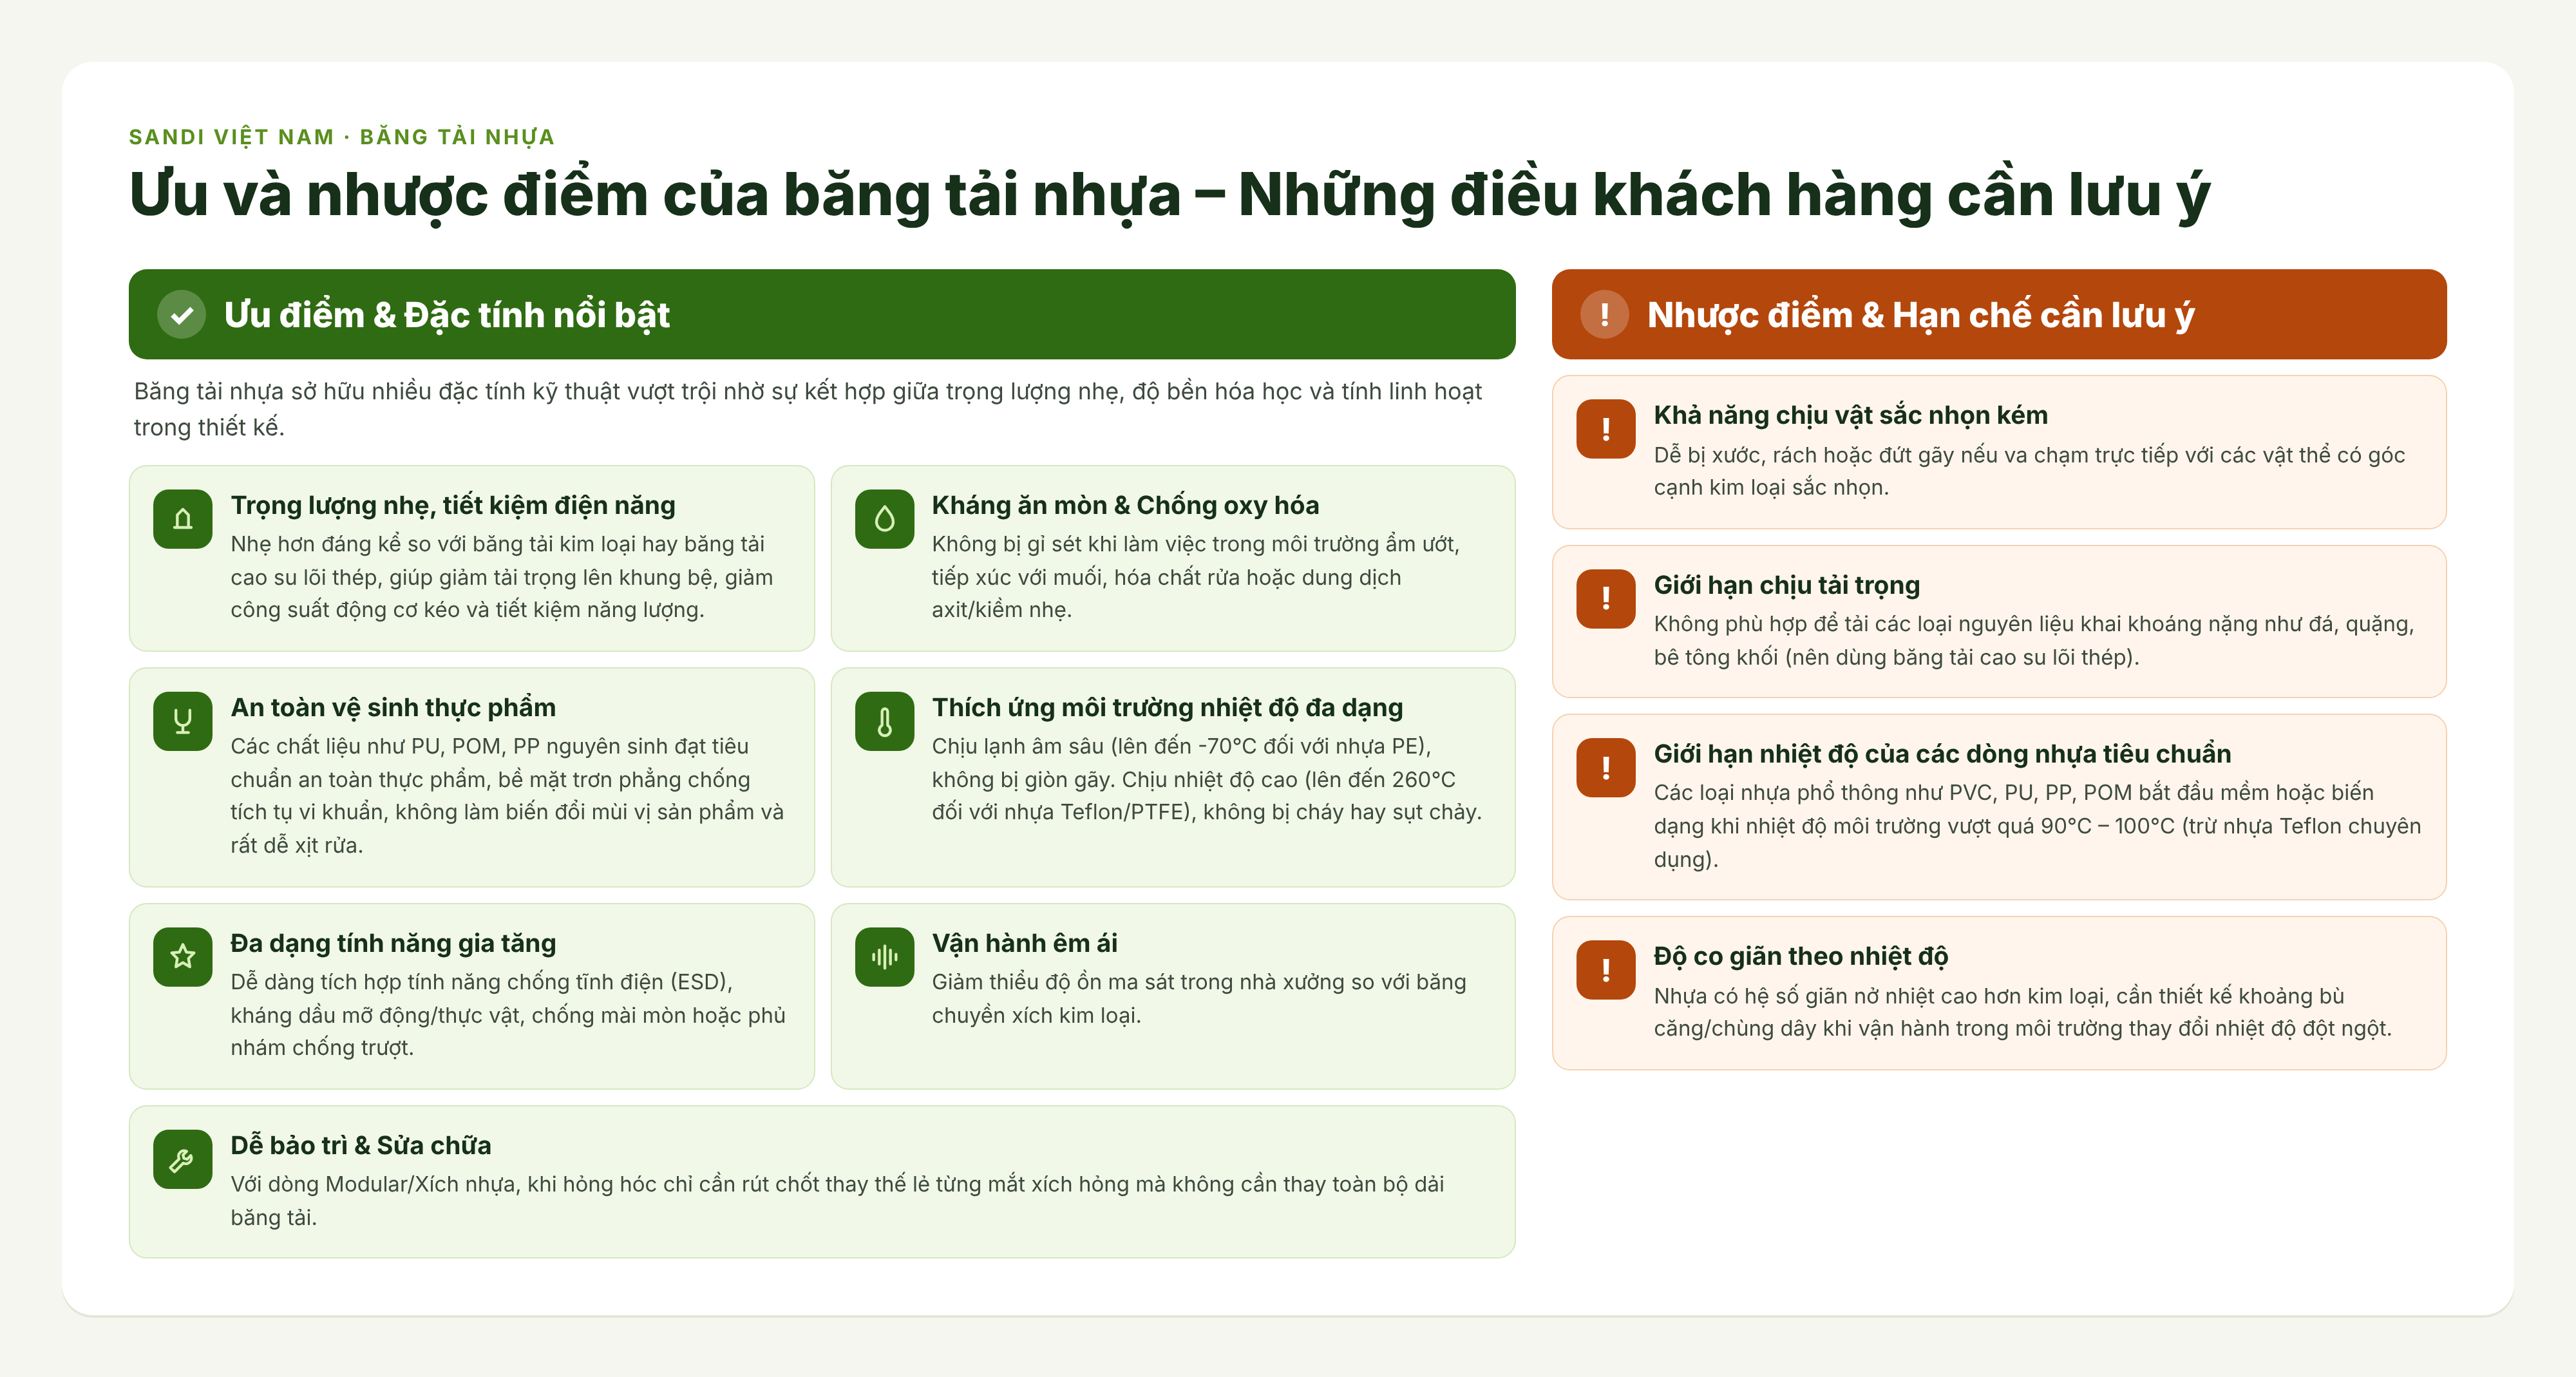
Khác với băng tải cao su hoặc băng tải kim loại, băng tải nhựa có đặc điểm nổi bật là trọng lượng tương đối nhẹ, khả năng chống ăn mòn tốt ở nhiều môi trường và có thể gia công với nhiều hình dạng khác nhau.
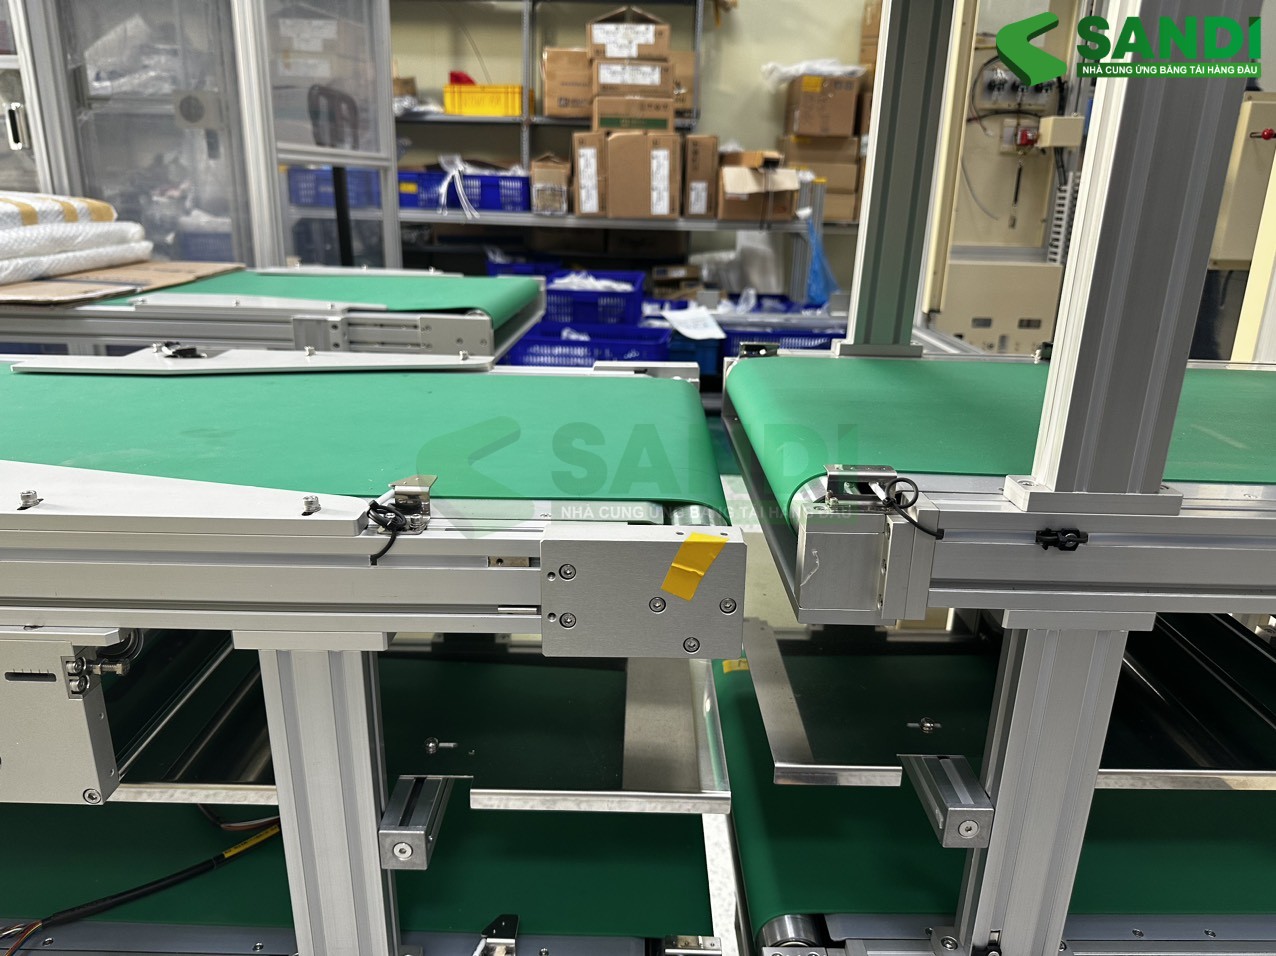
Tùy theo thiết kế, băng tải nhựa thường được chia thành hai nhóm chính:
-
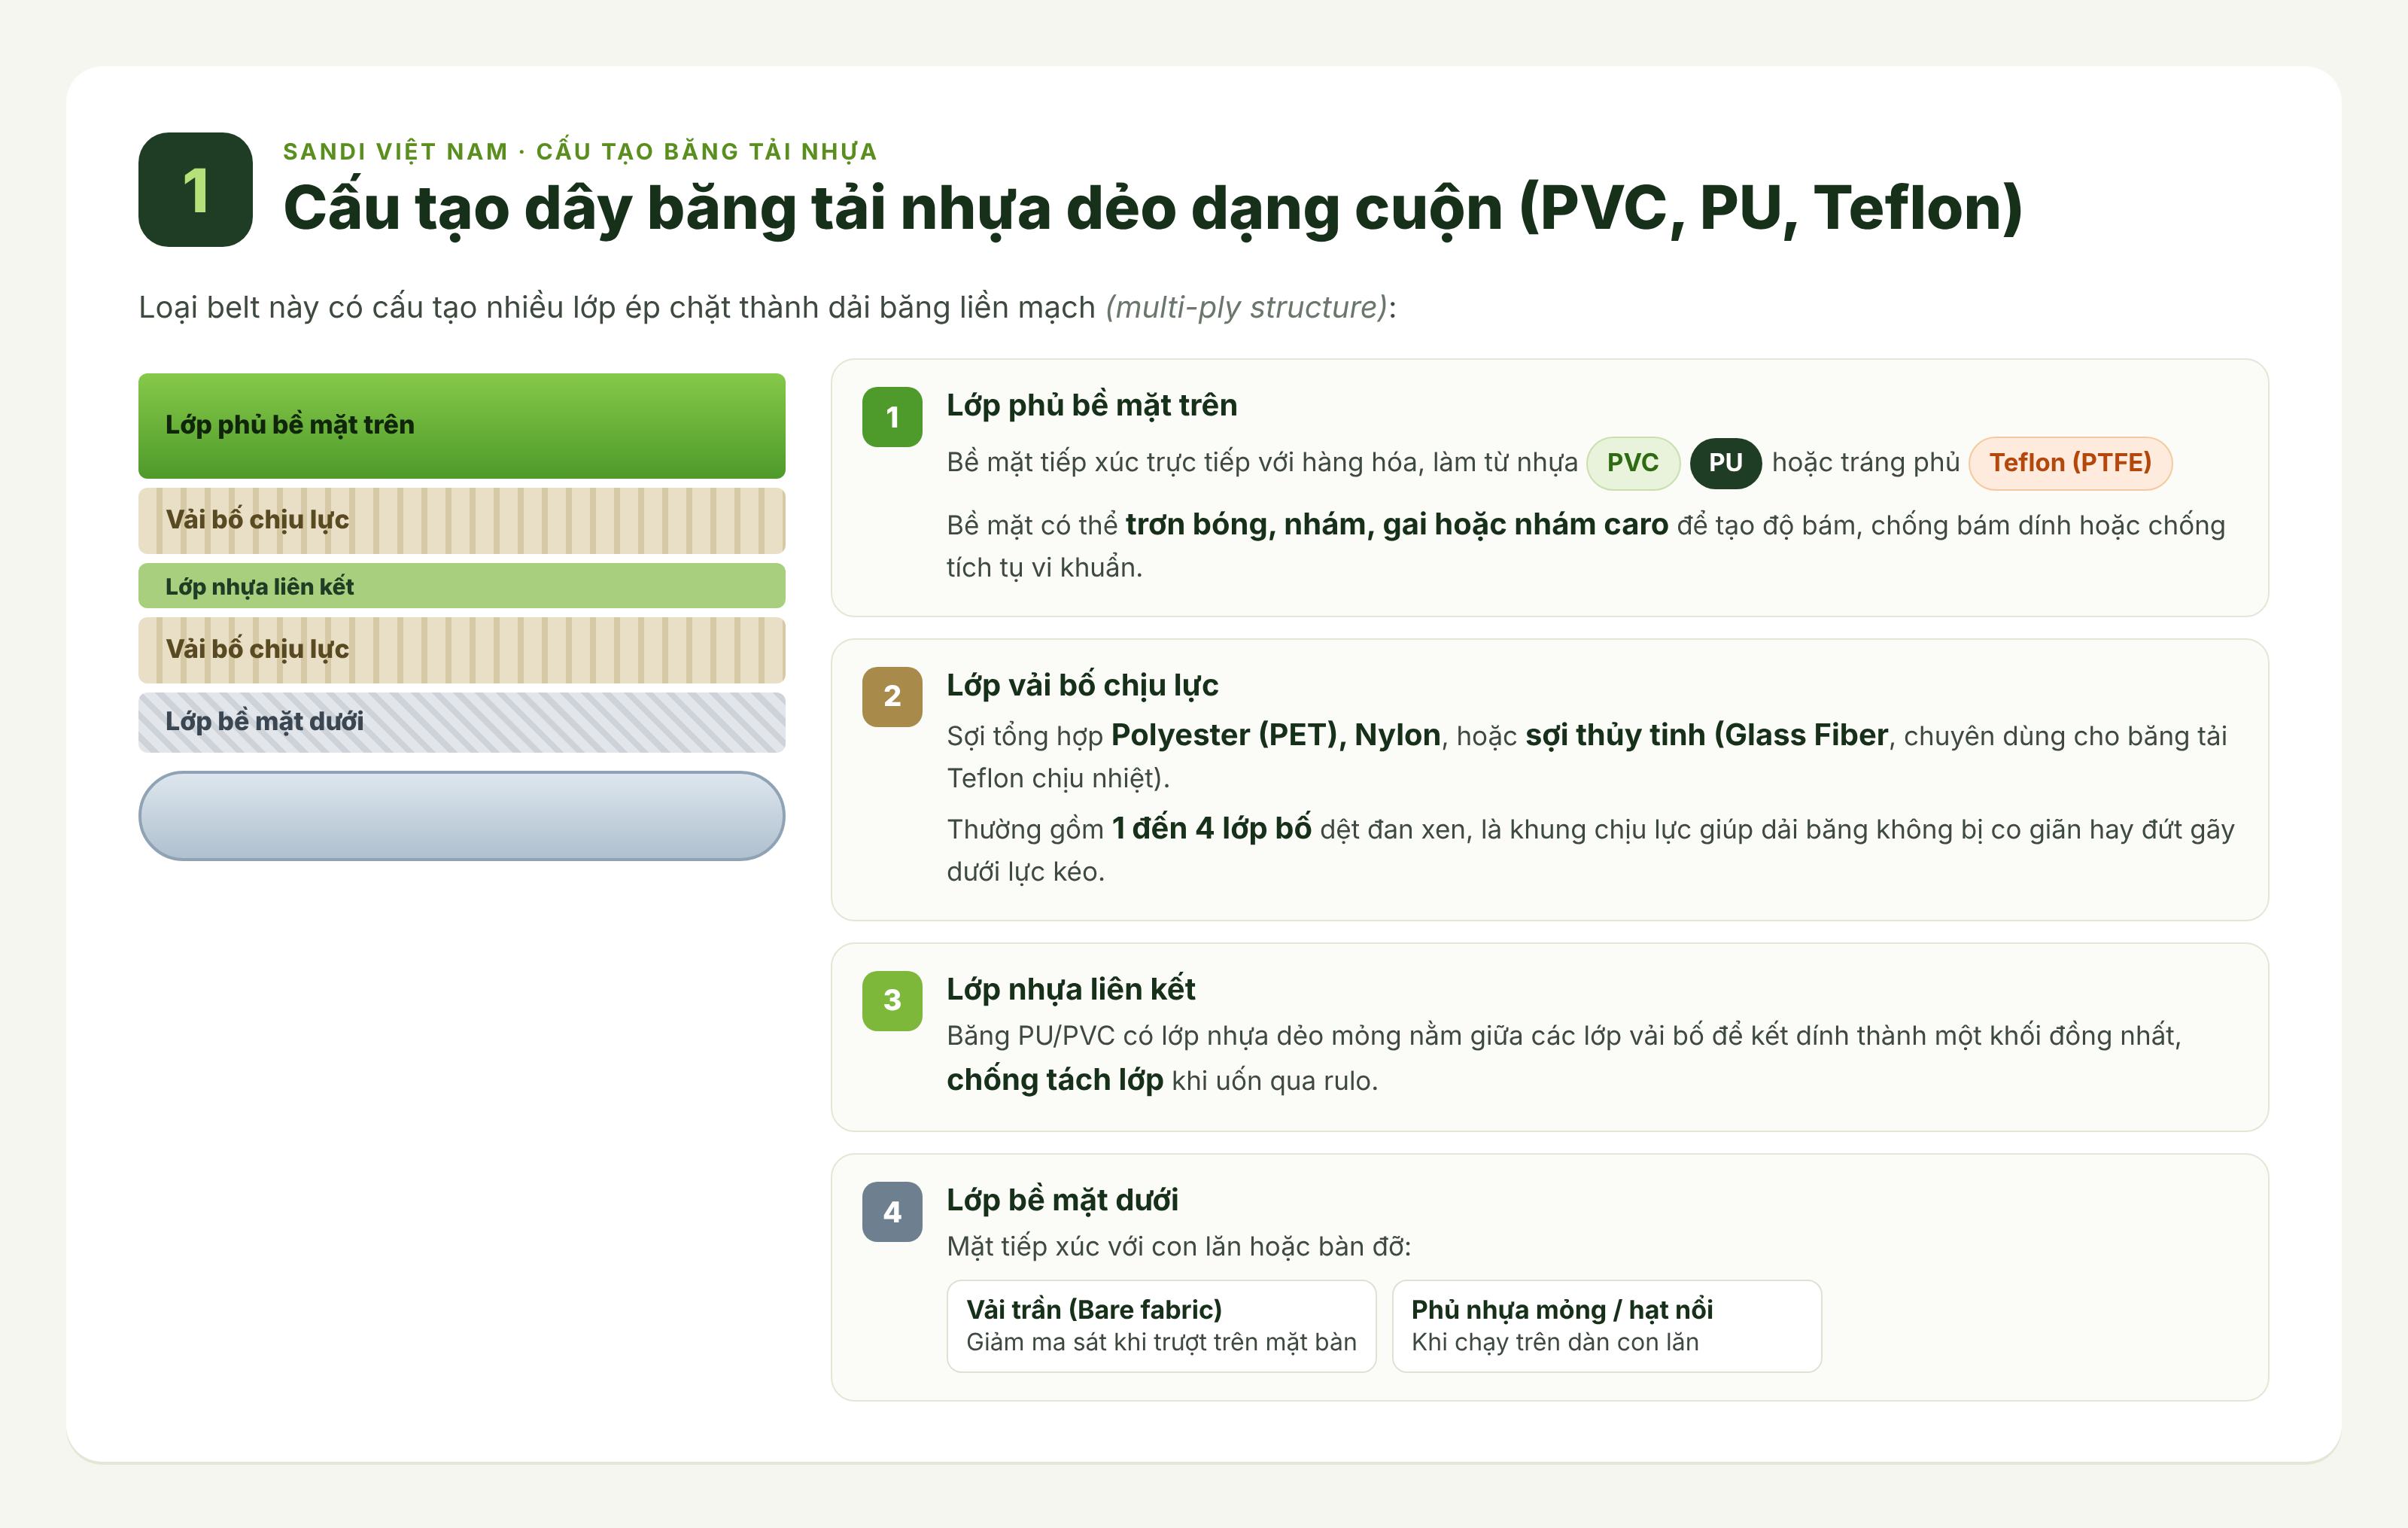
Dây băng tải nhựa dạng cuộn (PVC/PU/Teflon/PTFE): Là loại bề mặt tải dạng tấm phẳng hoặc lưới, được đúc liền mạch từ các hợp chất nhựa polymer kết hợp lõi bố chịu lực, cuộn thành từng lô dài và vận hành dựa trên lực ma sát với rulo.
-
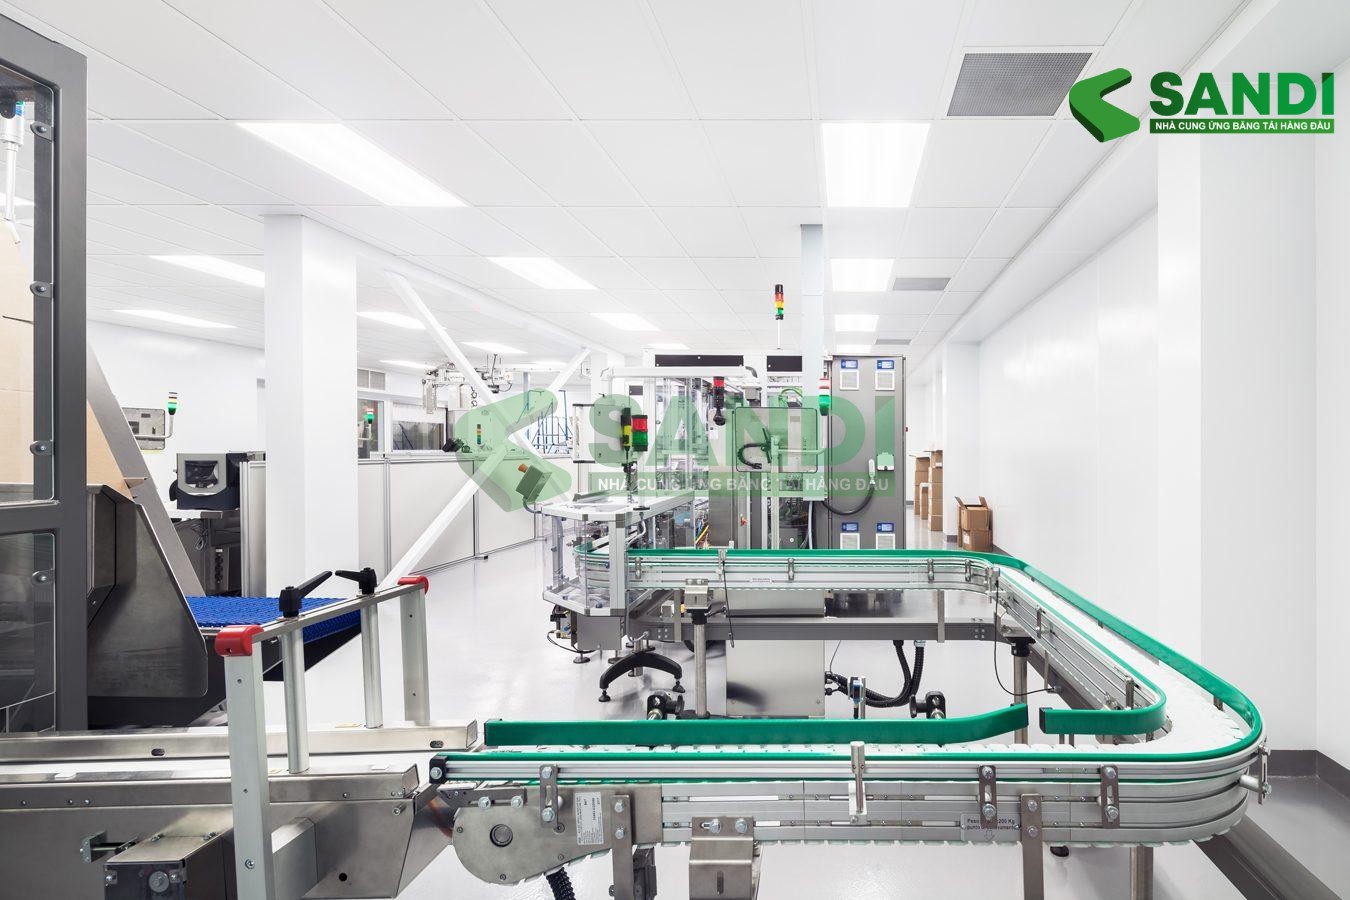
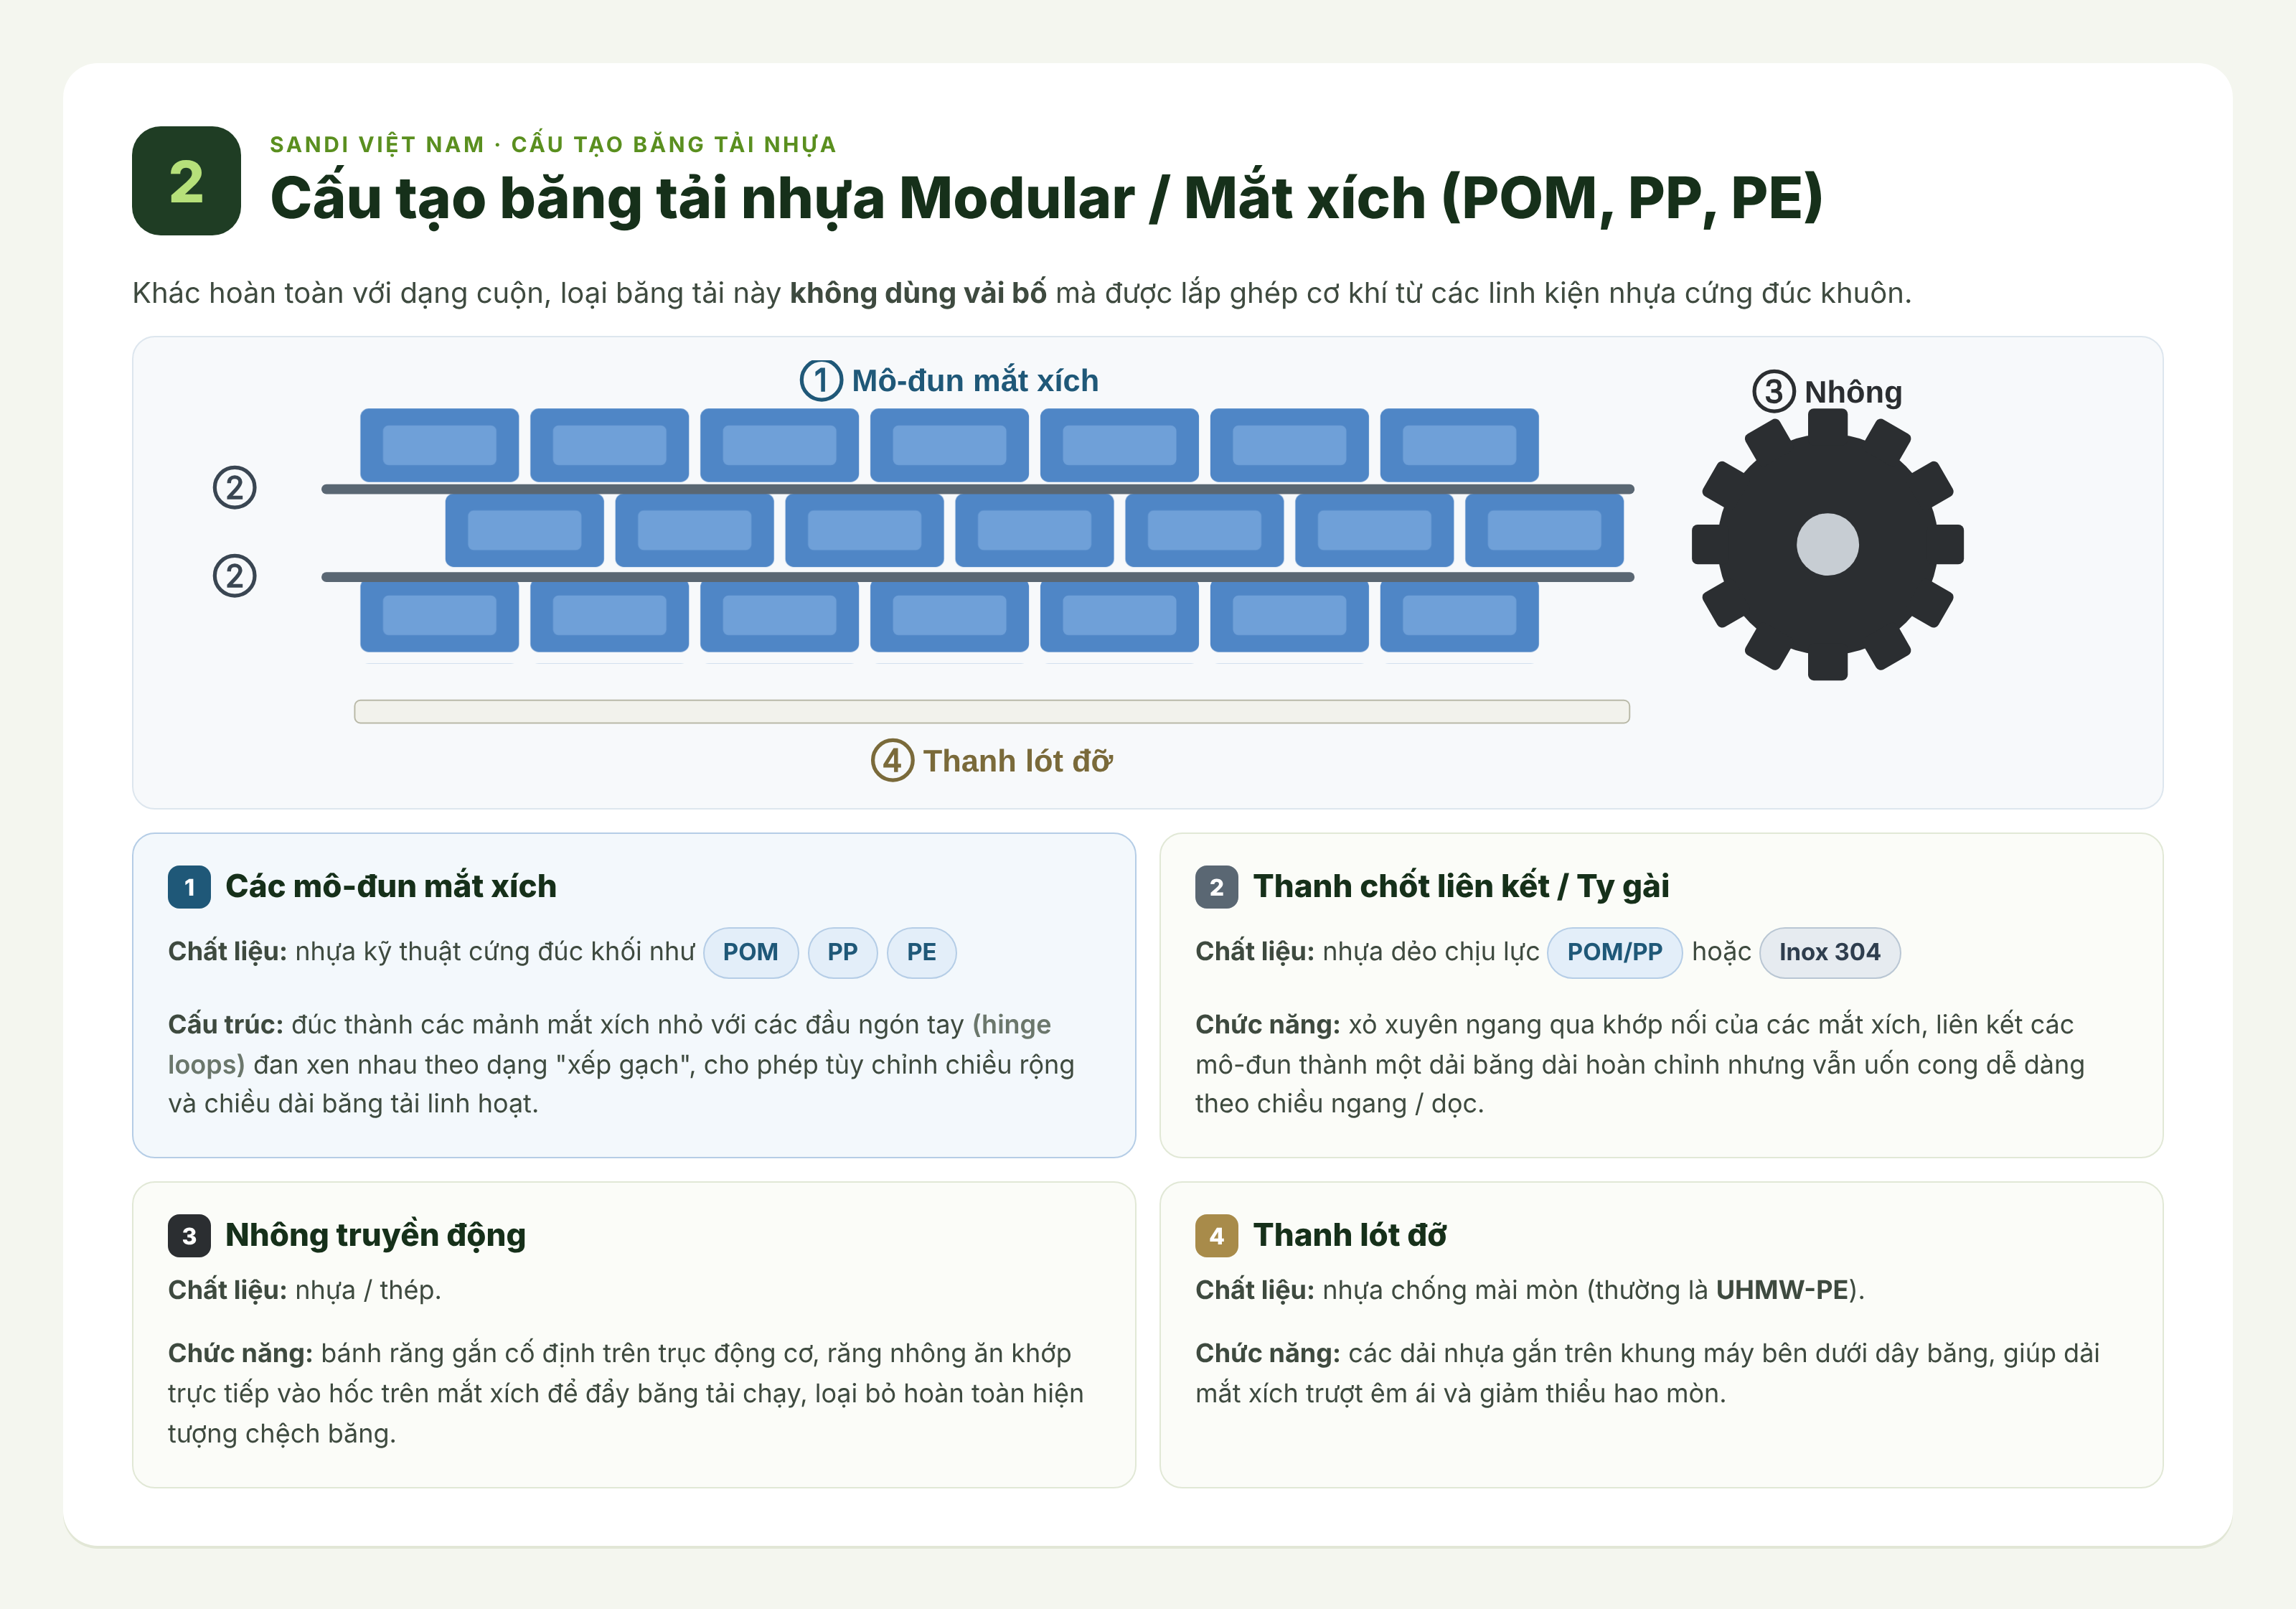
Băng tải xích nhựa Modular: Là hệ thống băng tải có bề mặt dạng lưới hoặc tấm phẳng, được lắp ghép từ nhiều mắt xích nhựa độc lập (module) liên kết lại với nhau bằng các thanh chốt (pin).
Nhờ sự đa dạng về các hợp chất nhựa, dòng băng tải này có khả năng đáp ứng hầu hết mọi môi trường làm việc khắt khe trong sản xuất, từ xịt rửa thực phẩm, kháng dầu mỡ, vận chuyển chai lọ tải nặng cho đến sấy nhiệt độ cao và kháng hóa chất.
Băng tải nhựa có cấu tạo như thế nào?
Vì băng tải nhựa được chia thành 2 nhóm chính (băng tải nhựa dẻo dạng cuộn và băng tải nhựa Modular mắt xích), cấu tạo cơ bản của từng loại có sự khác biệt hoàn toàn về mặt kỹ thuật:
Các dòng băng tải nhựa phổ biến và ứng dụng thực tế
Từ các mắt ghép nhựa Modular linh hoạt cho đến những tấm băng phẳng PVC, PU hay Teflon chịu nhiệt, băng tải nhựa đã trở thành thành tố không thể thiếu trong tự động hóa sản xuất. Mỗi loại vật liệu mang một đặc tính kỹ thuật riêng, đáp ứng chính xác từng yêu cầu vận chuyển từ nhẹ đến nặng, từ môi trường kho lạnh đến lò sấy nhiệt độ cao.
1. Băng tải nhựa PVC
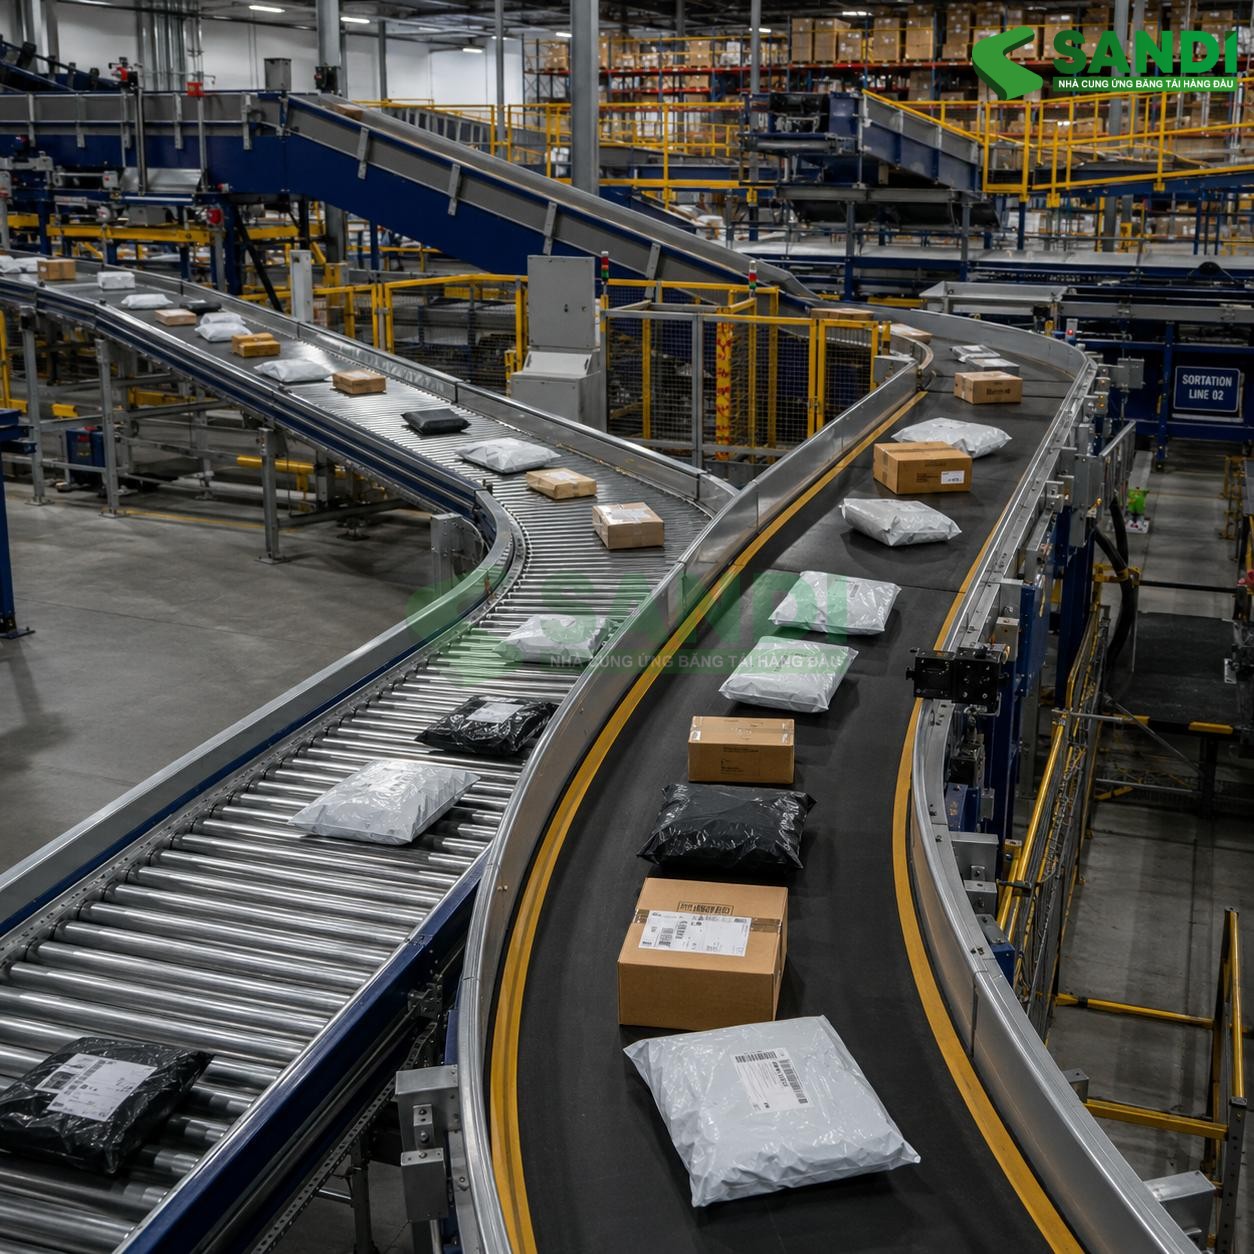
Băng tải PVC được làm từ nhựa Polyvinyl Chloride, thường có lớp phủ PVC ở bề mặt và lớp vải gia cường bên trong. Đây là dòng dây băng được sử dụng rộng rãi trong các hệ thống vận chuyển hàng hóa, đóng gói và sản xuất công nghiệp.
Cấu tạo và thông số thường gặp:
-
Độ dày: Khoảng 1–6 mm ở nhiều dòng băng PVC công nghiệp phổ biến; các dòng chuyên dụng có thể từ 8,5 - 9mm.
-
Số lớp bố: Thường có từ 1, 2, 3 hoặc 4 lớp, tùy kết cấu và độ dày dây băng.
-
Vật liệu lớp bố: Phổ biến là vải polyester hoặc kết cấu vải tổng hợp gia cường.
-
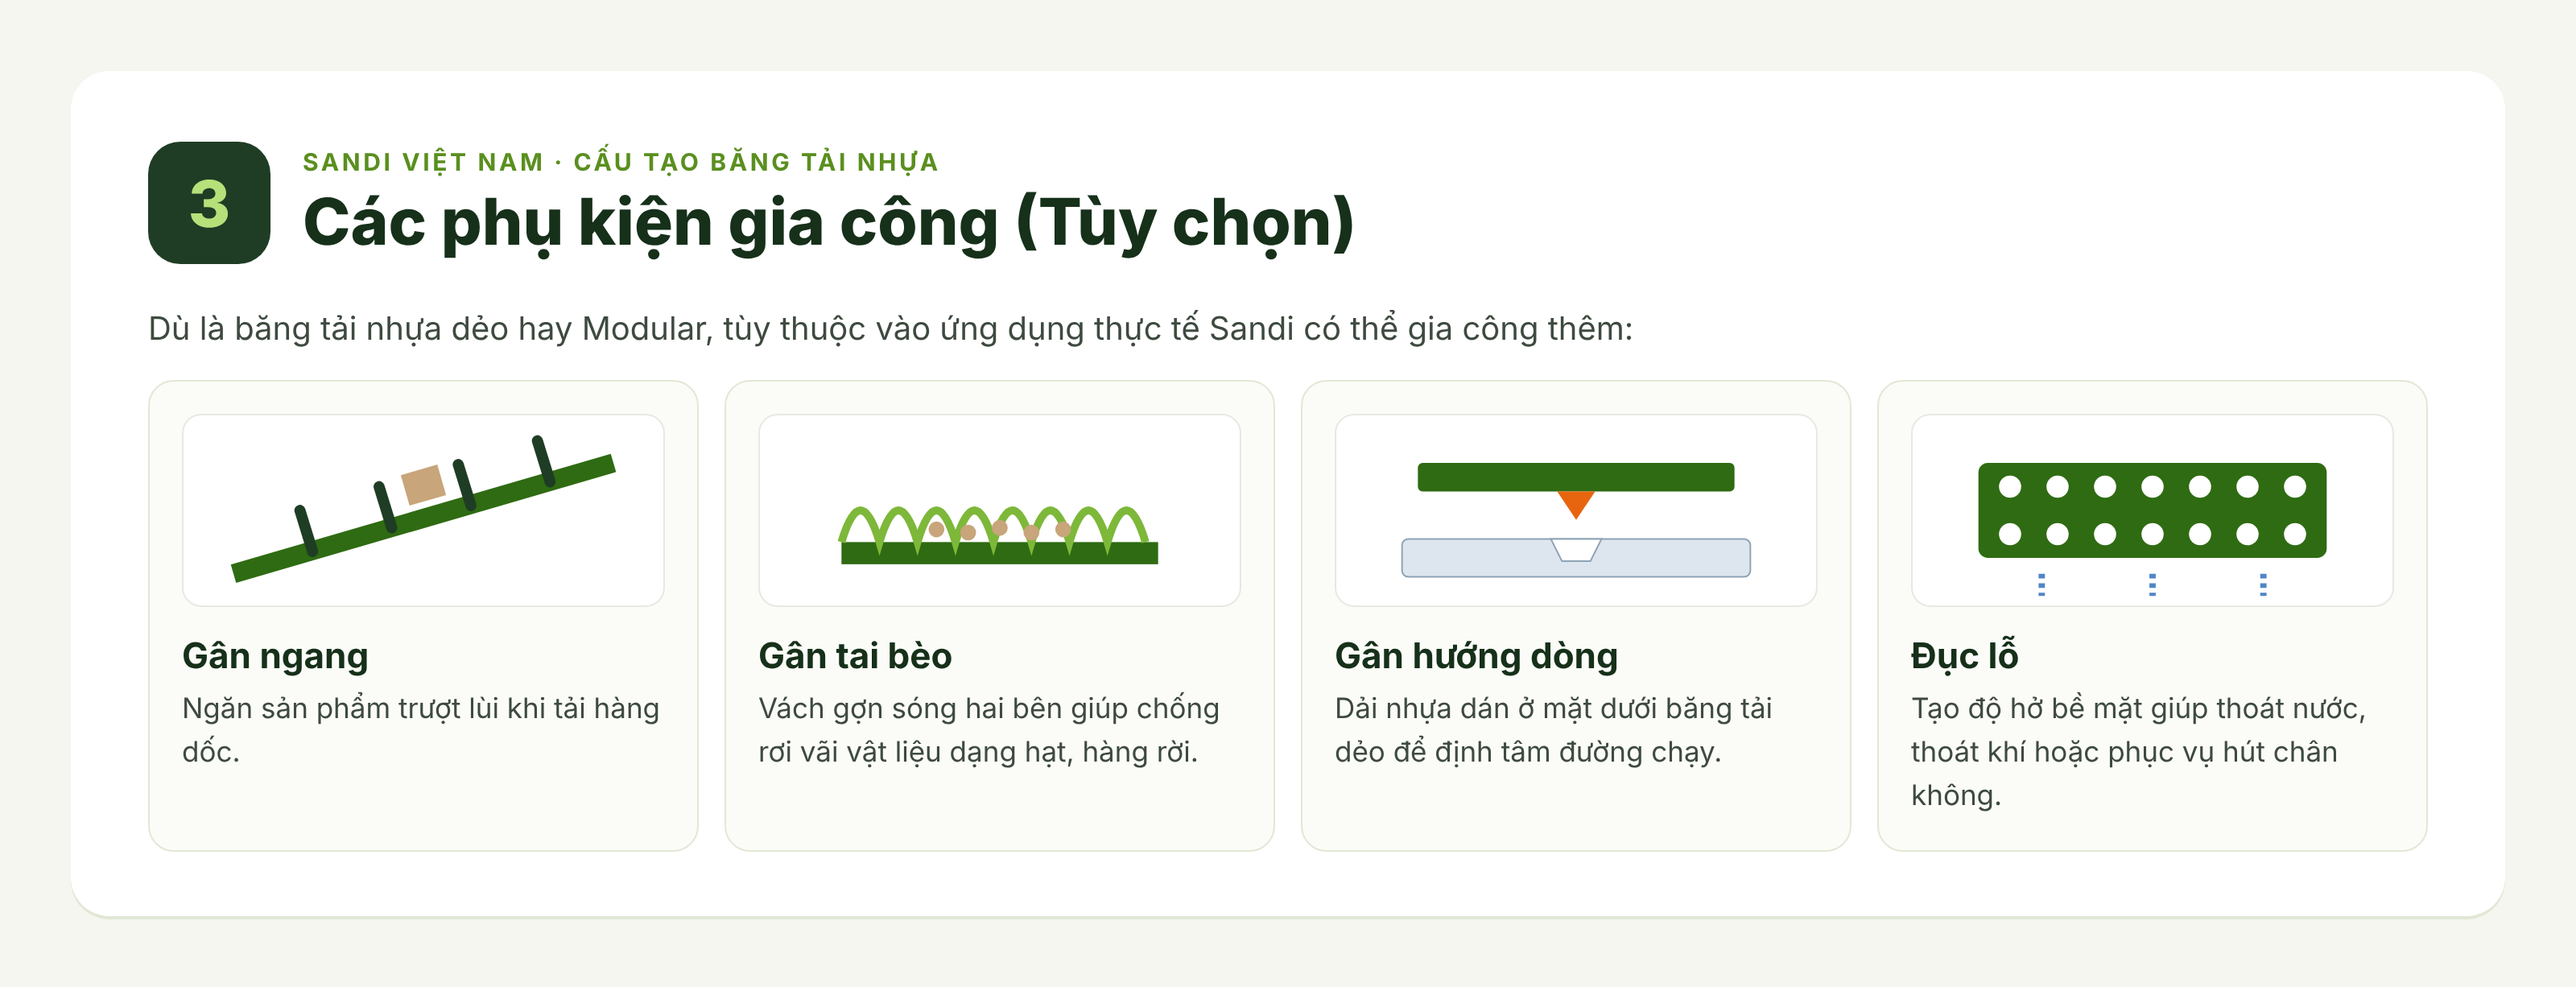
Bề mặt: Mặt trơn bóng, mặt mờ, mặt nhám, vân kim cương, vân lưới hoặc gân nổi. Có thể được gia công thêm gân thêm tùy yêu cầu vận chuyển.
-
Đặc tính vật liệu: Có các dòng PVC được tích hợp tính năng chống tĩnh điện, chống mài mòn, chịu tải nặng, chịu dầu nhẹ…
Ứng dụng: Kho vận, logistics, phân loại bưu kiện, đóng gói, in ấn, dệt may, gia công gỗ và một số công đoạn thực phẩm phù hợp với cấp vật liệu.
2. Băng tải nhựa PU
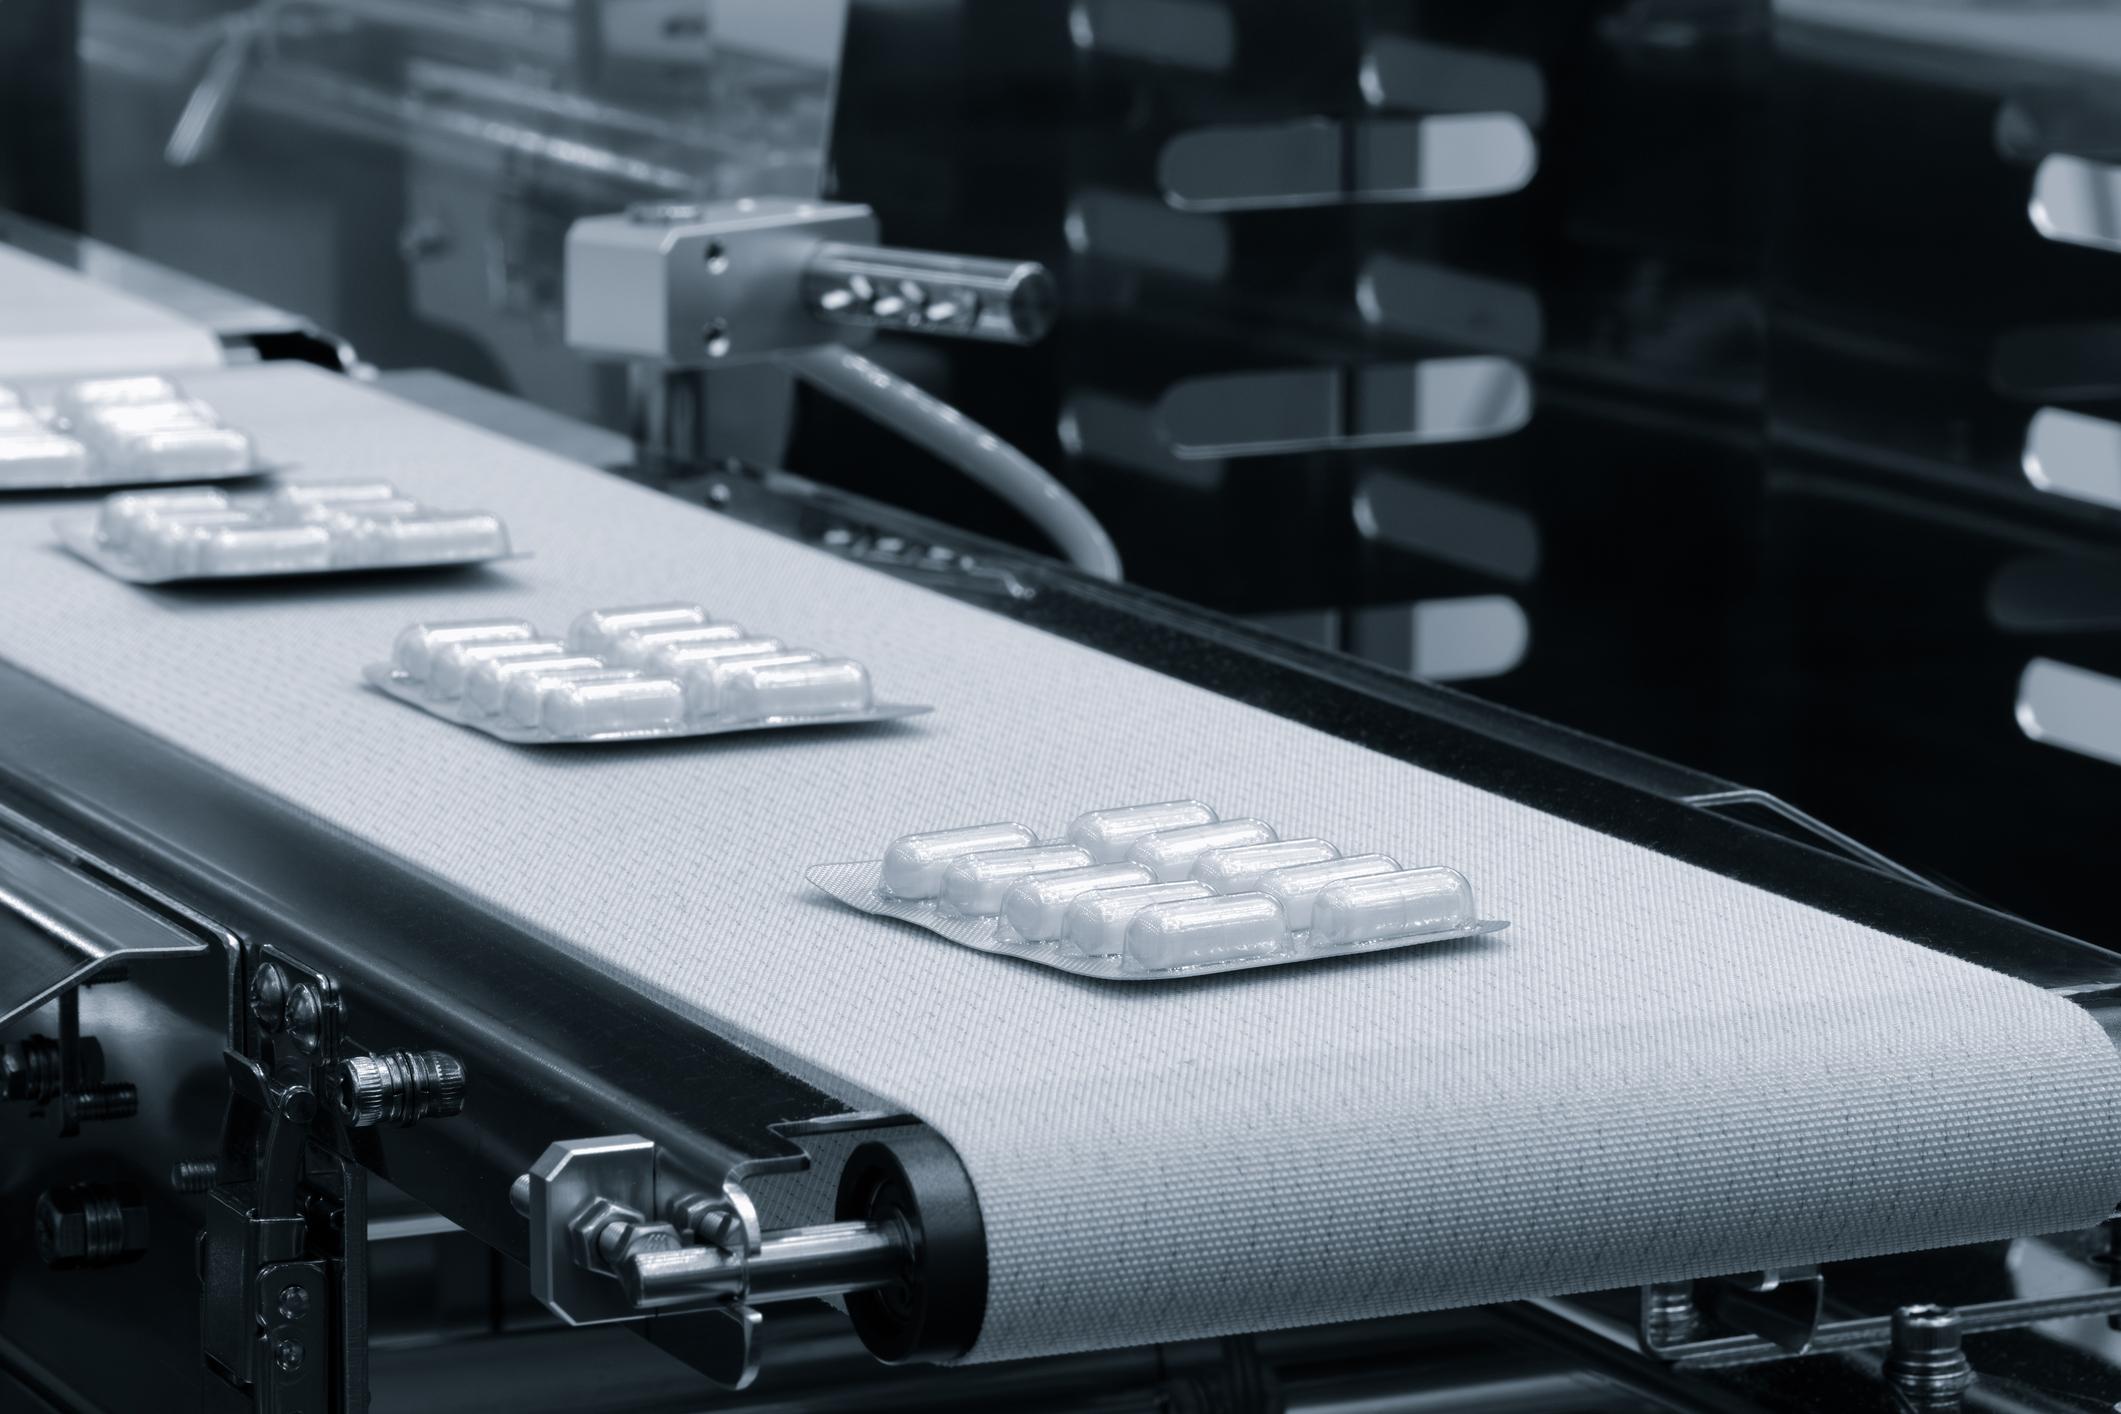
Băng tải PU được làm từ Polyurethane, thường có lớp phủ PU ở bề mặt làm việc và lớp vải gia cường bên trong đối với các dòng băng dạng tấm. Loại băng này được sử dụng trong các dây chuyền cần khả năng chống mài mòn, đặc tính bề mặt phù hợp và đáp ứng yêu cầu vệ sinh theo từng ứng dụng.
Cấu tạo và thông số thường gặp:
-
Độ dày: khoảng 0,8–4 mm ở nhiều dòng băng PU công nghiệp dạng tấm; một số dòng PU chuyên dụng có thể nằm ngoài khoảng này.
-
Số lớp bố: Thường có từ 1–3 lớp bố, tùy dòng sản phẩm và yêu cầu chịu lực.
-
Vật liệu lớp bố: Phổ biến là polyester hoặc vải gia cường tổng hợp.
-
Bề mặt: Mặt trơn bóng, mặt mờ, mặt nhám, mặt có vân hoặc gân nổi tùy thiết kế.
-
Đặc tính vật liệu: Có các dòng PU được thiết kế để chống tĩnh điện, chống mài mòn, kháng dầu, chịu nhiệt hoặc đáp ứng yêu cầu tiếp xúc thực phẩm.
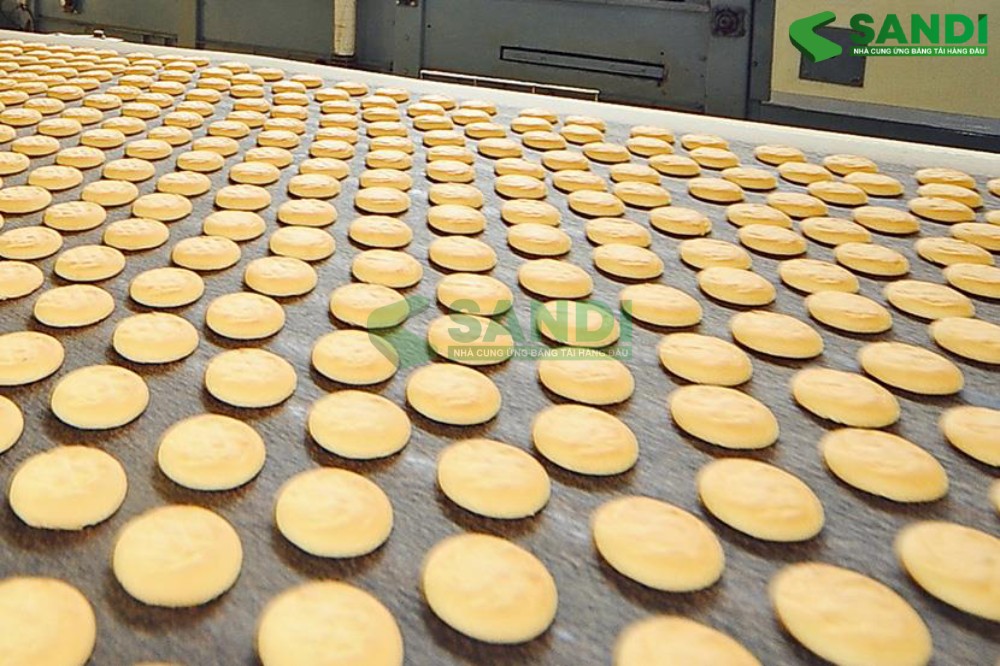
Ứng dụng: Chế biến bánh kẹo, thực phẩm khô, đóng gói, vận chuyển linh kiện điện tử và các công đoạn sản xuất cần đặc tính bề mặt phù hợp.
3. Băng tải nhựa Teflon (PTFE)
Băng tải Teflon thường được chế tạo từ nền vải sợi thủy tinh hoặc vật liệu gia cường khác phủ PTFE (Polytetrafluoroethylene). Khác với băng PVC và PU dạng tấm, loại băng này thường được sử dụng ở các công đoạn cần bề mặt chống dính và khả năng làm việc ở nhiệt độ cao theo giới hạn của sản phẩm.
Cấu tạo và thông số thường gặp:
-
Độ dày: Khoảng 0,3–1,5 mm ở nhiều dòng băng phủ PTFE; các dòng đặc biệt có thể dày hơn.
-
Vật liệu nền: Phổ biến là vải sợi thủy tinh phủ PTFE; một số dòng sử dụng vật liệu gia cường chuyên dụng khác.
-
Bề mặt: Mặt phủ kín tương đối nhẵn, chống dính hoặc dạng lưới có các ô thoáng.
-
Đặc tính vật liệu: Chống dính, kháng nhiều loại hóa chất và chịu nhiệt tốt.
Ứng dụng: Máy sấy, máy ép nhiệt, máy co màng, công đoạn gia nhiệt và các quy trình sản xuất cần hạn chế sản phẩm bám dính vào dây băng.
4. Băng tải nhựa Modular
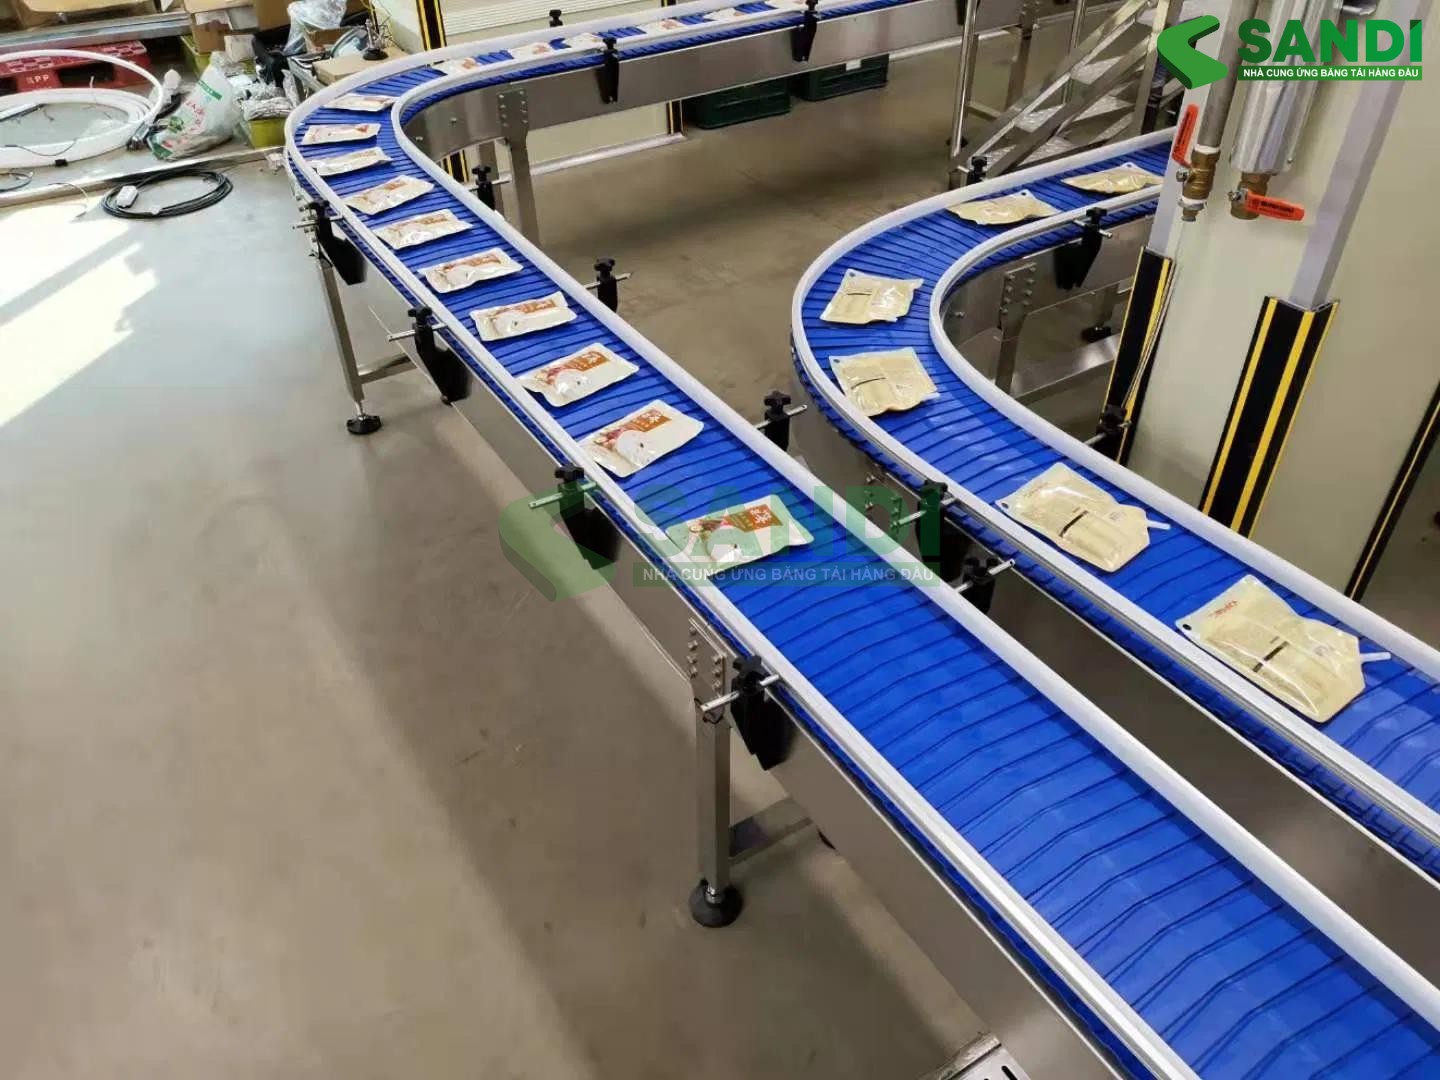
Băng tải nhựa Modular được ghép từ các mắt nhựa riêng lẻ, liên kết bằng chốt để tạo thành mặt băng liên tục. Khác với băng PVC hoặc PU dạng tấm, loại này thường truyền động bằng nhông xích và có thể thay thế từng mắt hoặc từng đoạn khi kết cấu cho phép.
Cấu tạo và thông số thường gặp:
-
Độ dày: Phụ thuộc vào chiều cao mắt băng và thiết kế mô-đun.
-
Vật liệu: Thường sử dụng PP, PE hoặc POM tùy yêu cầu chịu tải, nhiệt độ và môi trường làm việc.
-
Bề mặt: Mặt kín, mặt lưới, mặt đục lỗ, mặt phẳng hoặc mặt có gân nổi tùy cấu hình.
-
Kết cấu liên kết: Gồm mắt băng, chốt nối, nhông truyền động và các phụ kiện dẫn hướng tương thích.
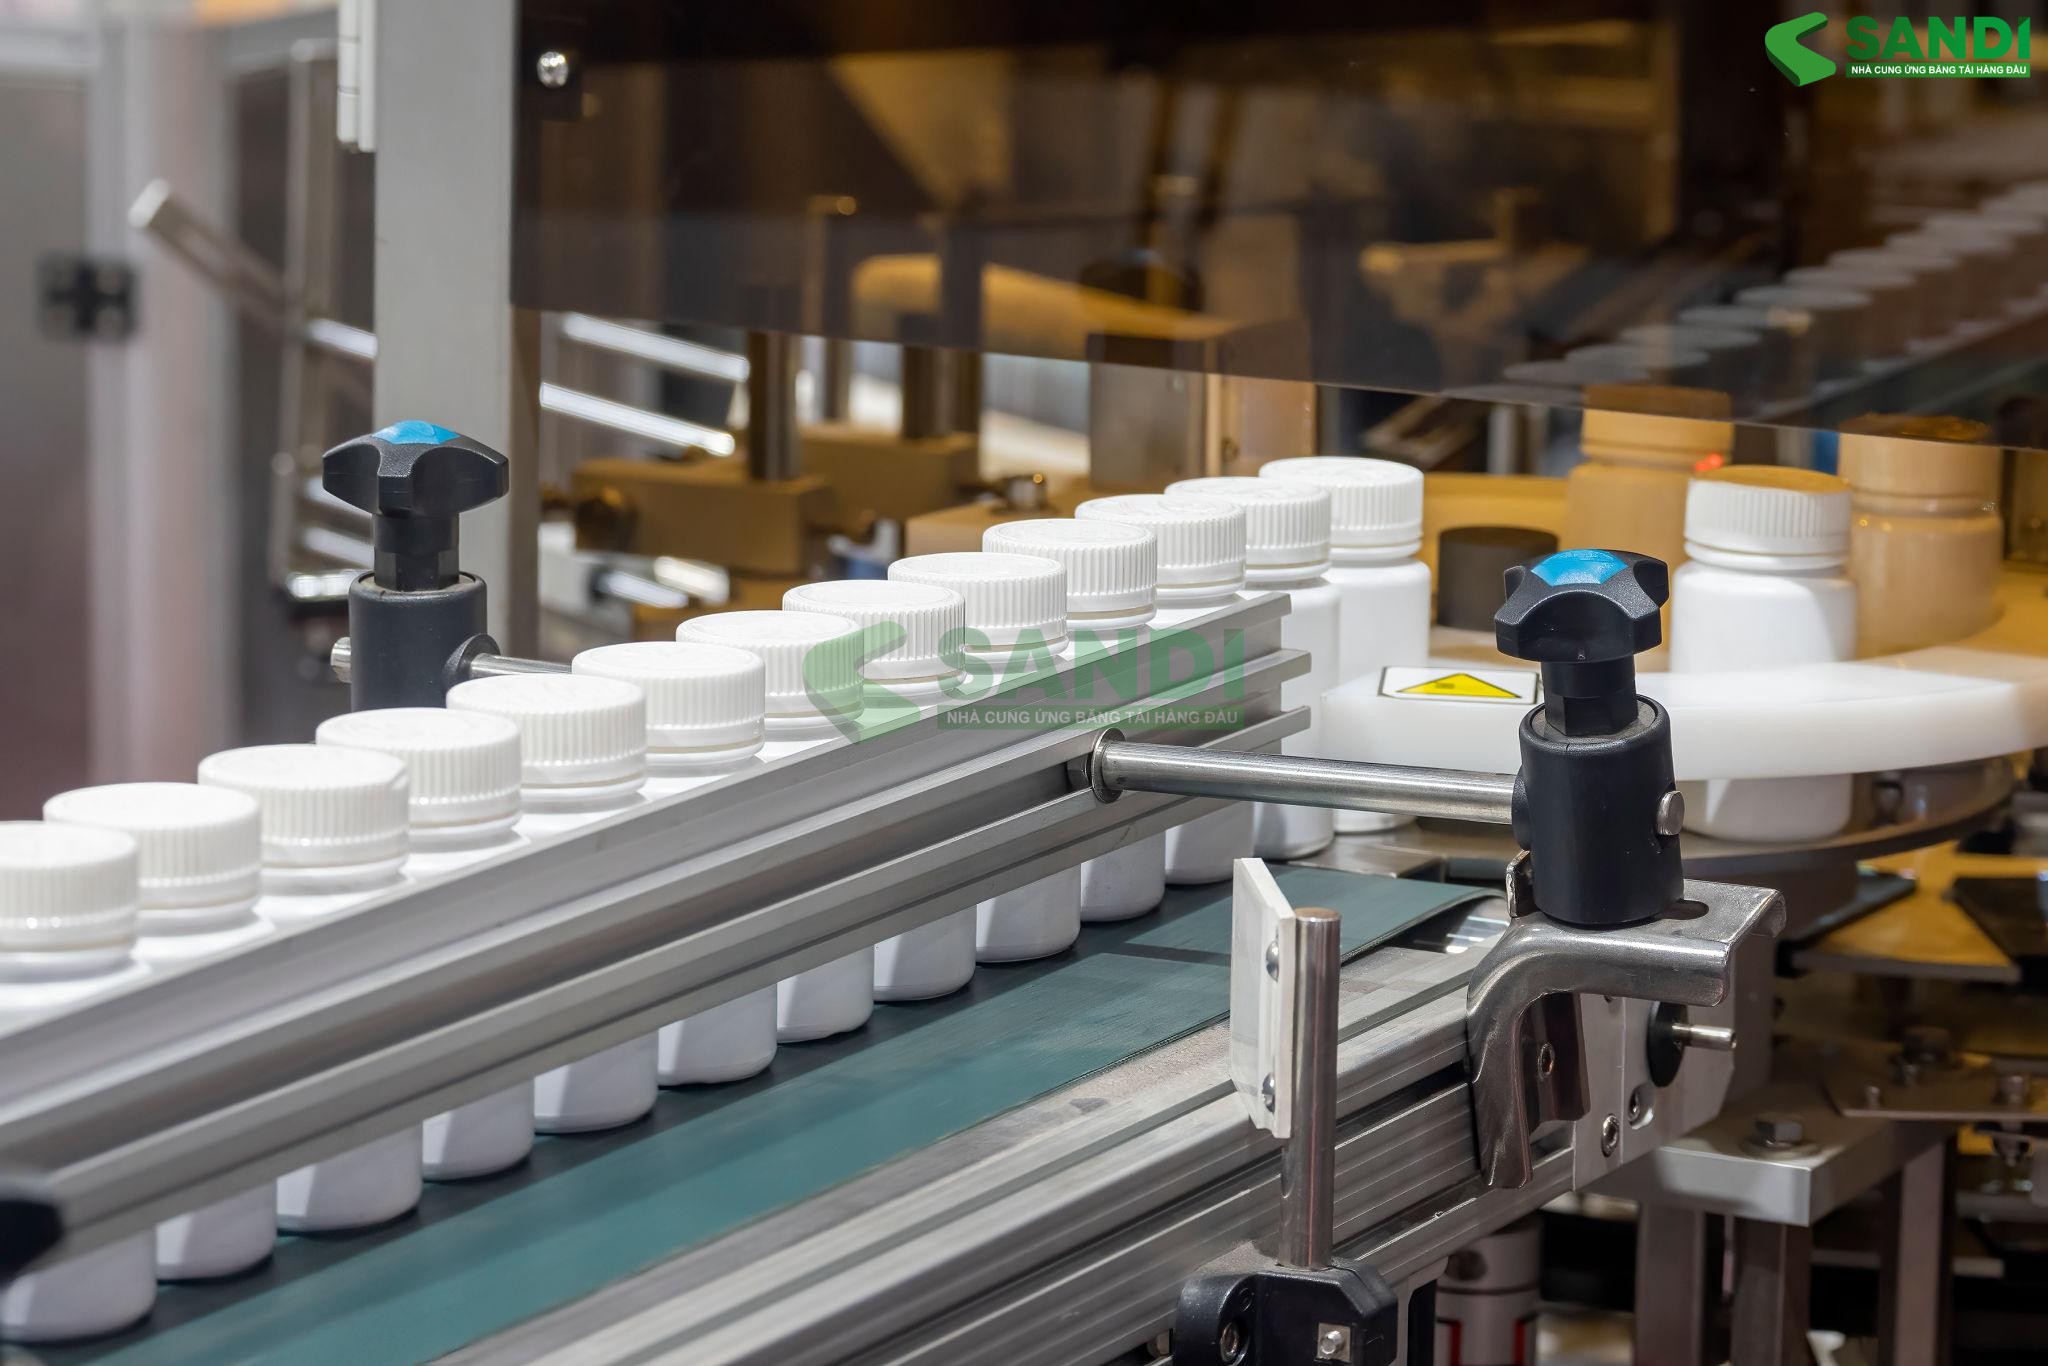
Ứng dụng: Ngành thực phẩm và đồ uống (vận chuyển chai, lon và sản phẩm cần bề mặt băng thoáng); ngành chế biến thủy sản và nông sản (các công đoạn cần thoát nước hoặc vệ sinh thường xuyên); ngành sản xuất lốp xe, ô tô và linh kiện công nghiệp (các công đoạn cần kết cấu mô-đun chuyên dụng); dây chuyền có đoạn cong, chuyển hướng hoặc yêu cầu thay thế từng đoạn băng riêng lẻ.
Điều gì xảy ra khi sử dụng băng tải nhựa kém chất lượng hoặc không phù hợp với dây chuyền?
Việc sử dụng băng tải nhựa kém chất lượng hoặc lựa chọn dây băng không phù hợp với hệ thống là nguyên nhân hàng đầu gây gián đoạn chuỗi truyền động. Trong quá trình vận hành, dây chuyền rất dễ phát sinh các sự cố như giãn dây, bong tách lớp, trượt rulo, nứt gãy mắt băng, hoặc mài mòn sinh ra vi nhựa làm ô nhiễm sản phẩm. Việc không đáp ứng đúng yêu cầu kỹ thuật không chỉ làm giảm tuổi thọ thiết bị mà còn ảnh hưởng trực tiếp đến năng suất và tiến độ của nhà máy.
1. Băng tải nhanh hỏng, tuổi thọ thấp, liên tục phát sinh chi phí thay thế
Băng tải nhựa phải hoạt động liên tục trong môi trường có ma sát, tải trọng và các điều kiện vận hành khác nhau. Khi chất lượng vật liệu không đáp ứng yêu cầu hoặc kết cấu dây băng không phù hợp, các hư hỏng có thể xuất hiện chỉ sau một thời gian ngắn sử dụng.
-
Bề mặt nhanh mòn, nứt hoặc bong tróc: Lớp phủ suy giảm tại các vị trí tiếp xúc thường xuyên với sản phẩm, bàn đỡ hoặc con lăn. Với dây chuyền có ma sát lớn, bề mặt xuống cấp có thể làm giảm khả năng vận chuyển ổn định.
-
Mối nối nhanh hỏng: Mối nối bị hở, bong hoặc đứt khi chịu lực kéo và uốn lặp lại, khiến dây băng không thể tiếp tục vận hành an toàn.
-
Mép băng bị sờn, rách: Tình trạng này có thể xuất hiện khi vật liệu không đủ độ bền hoặc dây băng thường xuyên cọ vào khung máy do căn chỉnh không phù hợp.
-
Dây băng biến dạng hoặc mất ổn định: Băng bị giãn, cong vênh hoặc thay đổi hình dạng trong điều kiện tải và nhiệt độ không phù hợp.
Hậu quả là doanh nghiệp phải thay băng nhiều lần, tăng chi phí vật tư và nhân công bảo trì. Mỗi lần thay thế còn có thể kéo theo việc tháo lắp, căn chỉnh, chạy thử và kiểm tra lại dây chuyền. Nếu sự cố xảy ra trong thời gian sản xuất cao điểm, chi phí thực tế có thể lớn hơn nhiều so với giá trị cuộn băng ban đầu.
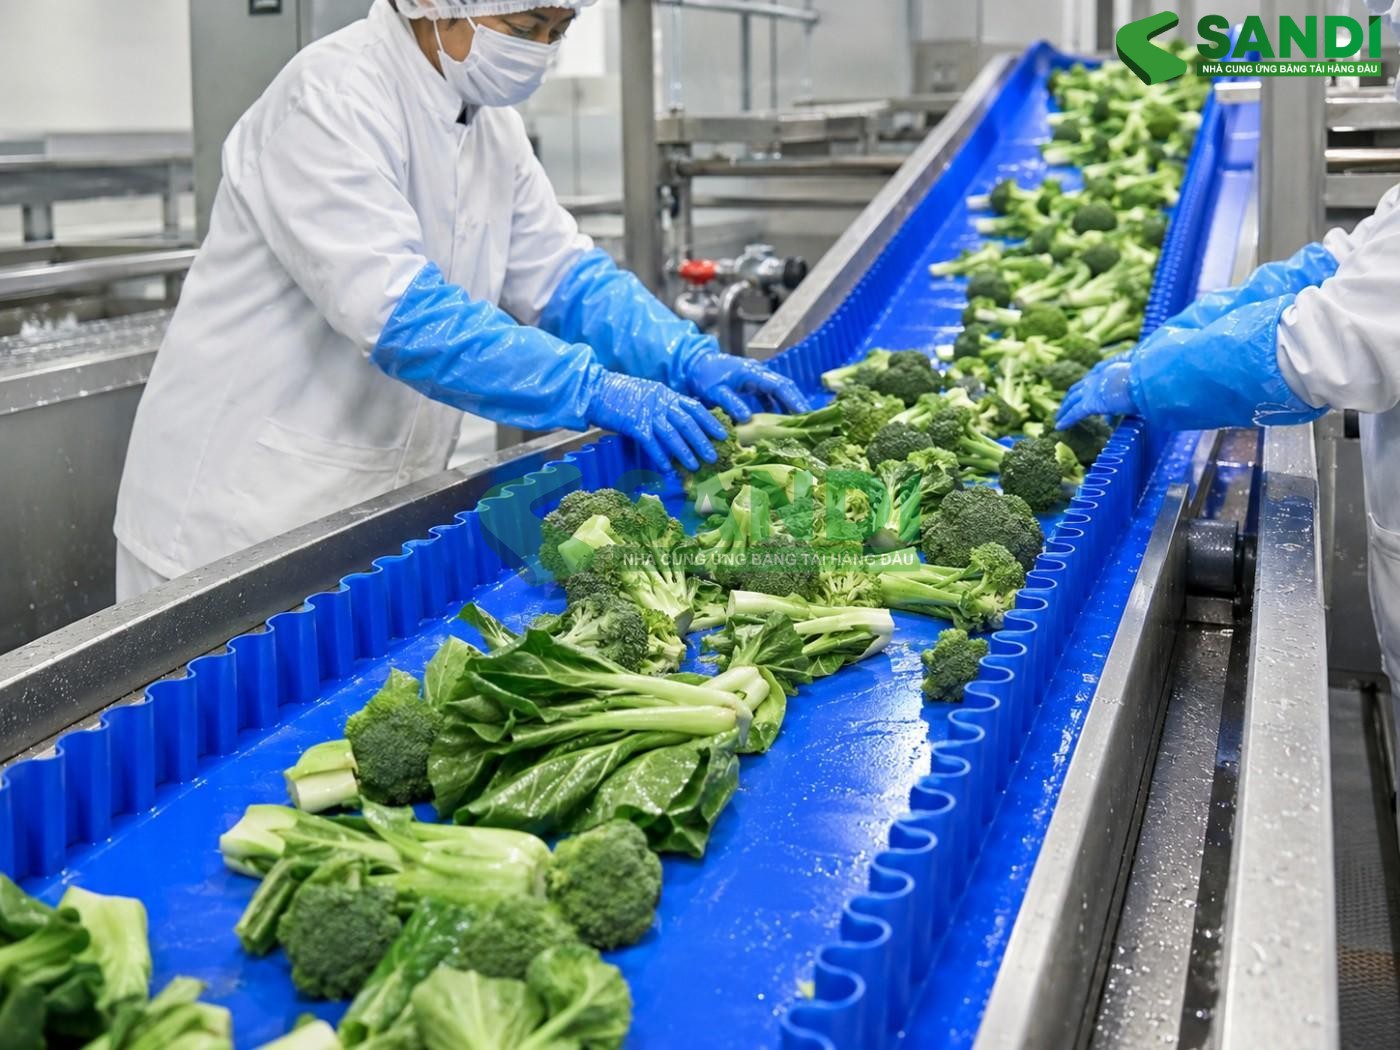
2. Băng tải không đáp ứng năng suất, khiến dây chuyền thường xuyên gián đoạn
Một dây băng có thể vận hành tốt khi chạy thử không tải nhưng lại phát sinh vấn đề khi đưa vào sản xuất thực tế. Nguyên nhân có thể liên quan đến khả năng chịu tải, lực ma sát, độ bền kéo hoặc sự tương thích giữa dây băng và hệ thống truyền động.
-
Băng bị trượt khi tải tăng: Lực ma sát giữa băng và rulo chủ động không đủ để truyền lực trong điều kiện vận hành thực tế, khiến tốc độ vận chuyển không ổn định.
-
Dây băng chùng hoặc giãn: Độ căng thay đổi làm ảnh hưởng đến khả năng truyền động, vị trí sản phẩm và độ ổn định của hệ thống.
-
Băng chạy lệch, cọ vào khung: Dây băng có thể bị hư hỏng tại mép, đồng thời phát sinh ma sát và lực cản không mong muốn.
-
Không duy trì được tốc độ vận chuyển: Băng không đáp ứng yêu cầu tải hoặc vận hành thiếu ổn định khiến doanh nghiệp phải giảm tốc độ, giảm lượng hàng trên băng hoặc dừng máy để xử lý.
Khi một công đoạn vận chuyển không đạt lưu lượng thiết kế, hàng hóa có thể ùn ứ ở đầu vào trong khi các công đoạn phía sau bị thiếu nguyên liệu. Với dây chuyền liên kết nhiều máy, sự cố tại một băng tải có thể ảnh hưởng đến toàn bộ quá trình sản xuất, làm giảm sản lượng thực tế và gây chậm tiến độ giao hàng.
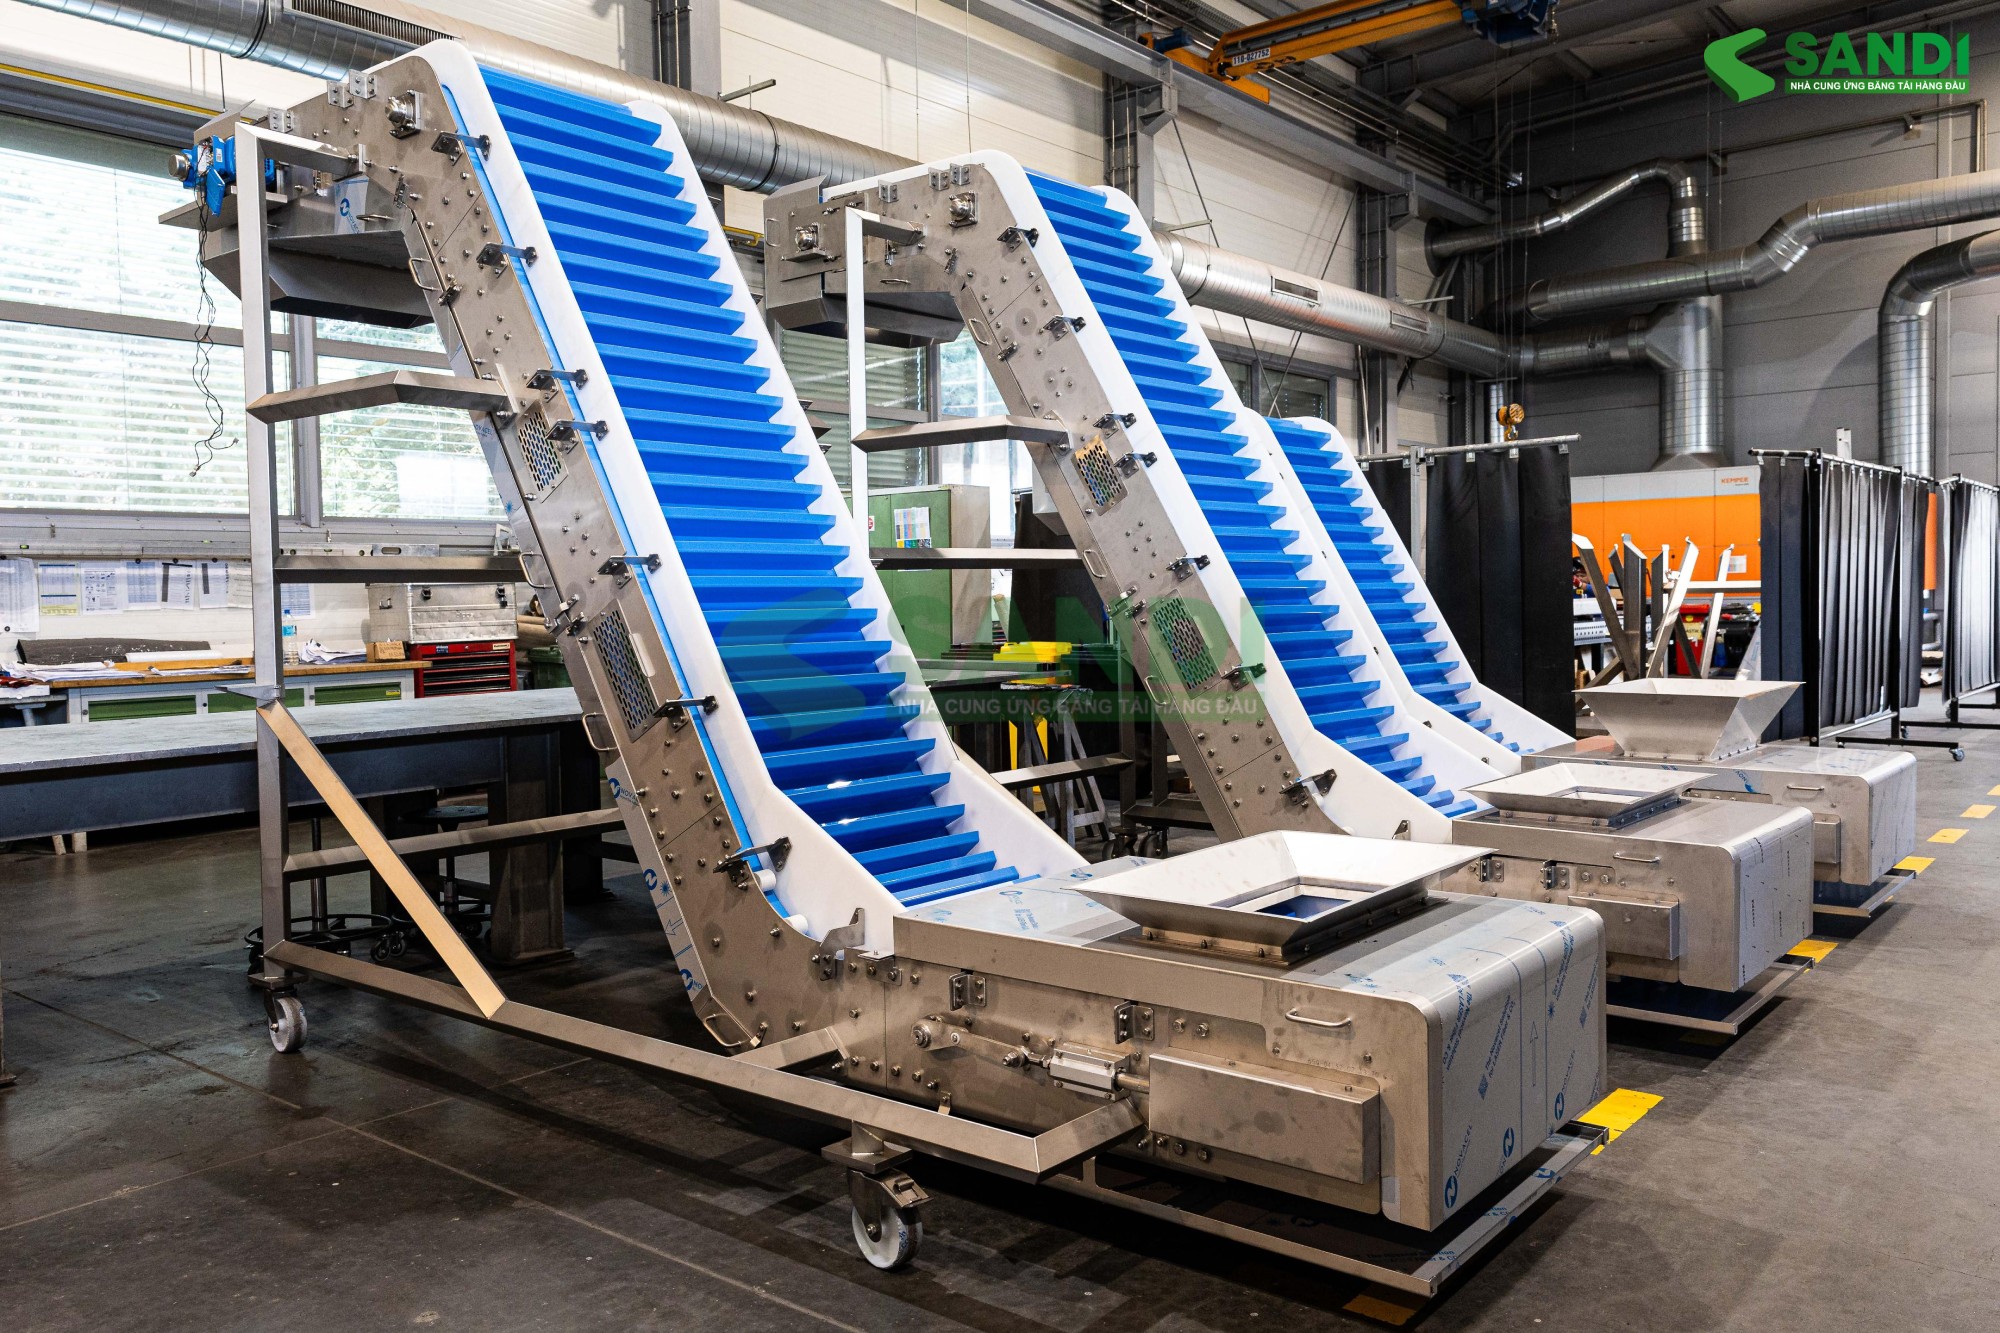
3. Sản phẩm trượt, rơi, biến dạng hoặc không được vận chuyển chính xác
Bề mặt băng tải không phù hợp với hình dạng, trọng lượng và đặc tính của sản phẩm có thể gây ra nhiều vấn đề trong quá trình vận chuyển. Rủi ro tăng lên khi dây chuyền có đoạn dốc, điểm chuyển tiếp, tốc độ cao hoặc yêu cầu định vị sản phẩm chính xác.
-
Sản phẩm trượt trên mặt băng: Bề mặt quá trơn hoặc độ bám không đủ khiến hàng hóa dịch chuyển khỏi vị trí, đặc biệt khi vận chuyển trên đoạn nghiêng hoặc khi tốc độ thay đổi.
-
Hàng hóa nghiêng, đổ hoặc rơi: Sản phẩm nhỏ, nhẹ, có đáy không bằng phẳng hoặc trọng tâm cao dễ mất ổn định khi băng khởi động, dừng hoặc chuyển hướng.
-
Sản phẩm bị xước, mắc kẹt hoặc biến dạng: Bề mặt băng bị hư hỏng, mối nối tạo gờ hoặc khe hở tại điểm chuyển tiếp có thể ảnh hưởng đến sản phẩm trong quá trình vận chuyển.
-
Sản phẩm bám dính, khó tách khỏi băng: Một số nguyên liệu có dầu, độ dính hoặc đặc tính bề mặt riêng có thể bám lại trên dây băng, gây khó khăn cho việc cấp liệu và vệ sinh.
Những sự cố này làm tăng tỷ lệ hàng lỗi, thời gian xử lý thủ công và nguy cơ gián đoạn ở công đoạn tiếp theo. Trong dây chuyền đóng gói, phân loại hoặc lắp ráp tự động, việc sản phẩm lệch vị trí còn có thể khiến cảm biến, cơ cấu gắp hoặc máy xử lý phía sau hoạt động không chính xác.
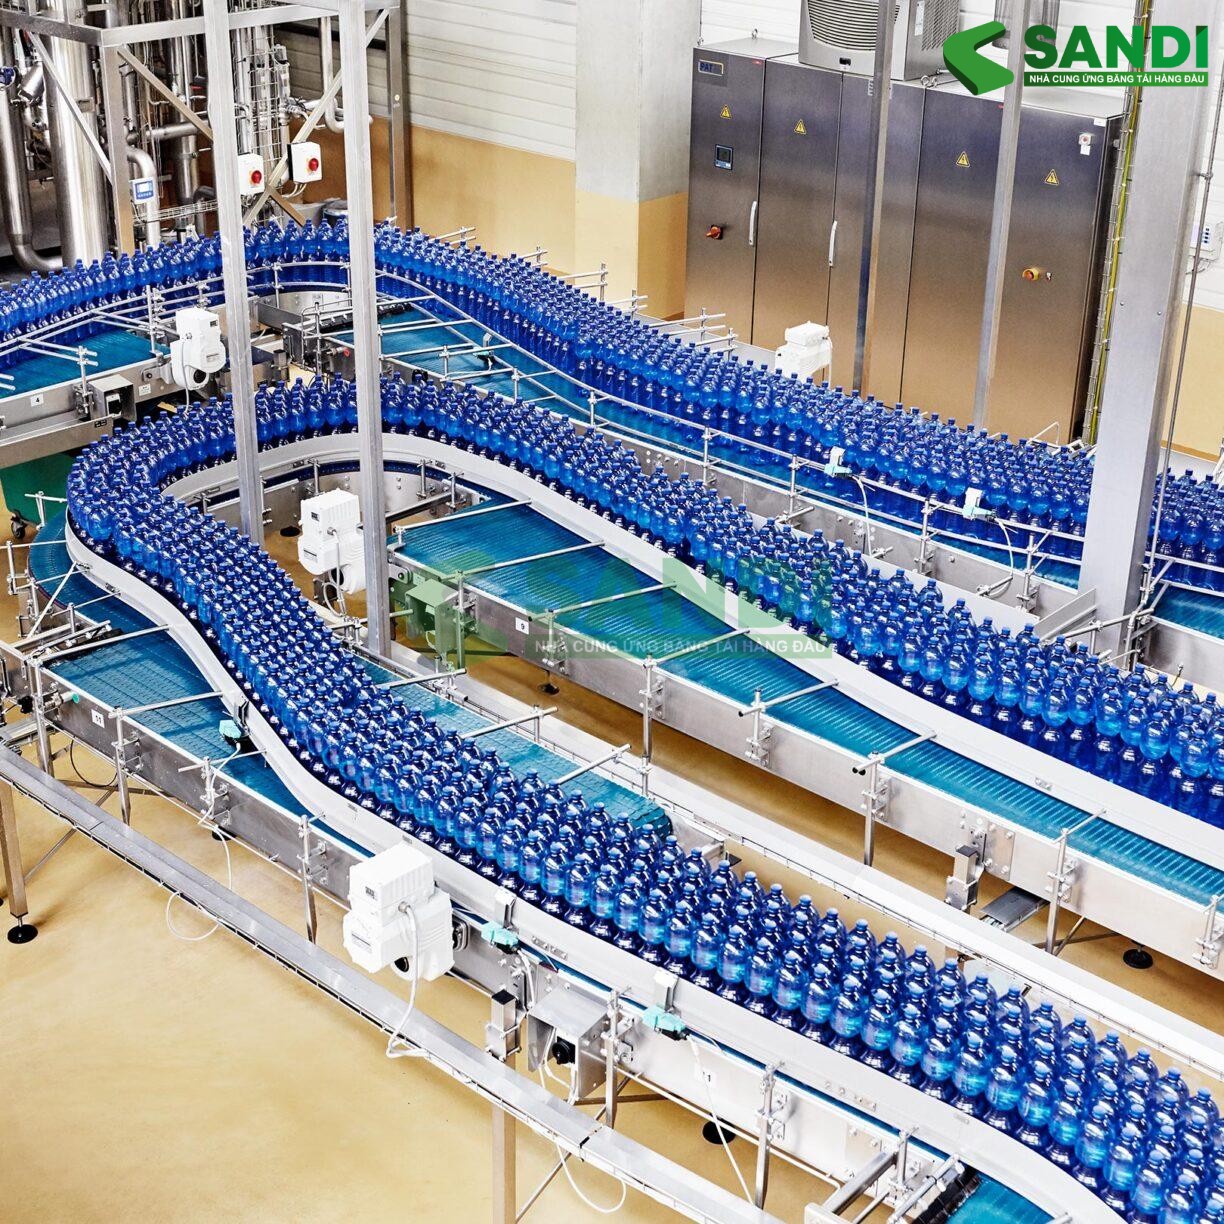
4. Băng tải nhanh xuống cấp do không phù hợp với môi trường và kết cấu máy
Không phải mọi loại nhựa đều có đặc tính giống nhau. PVC, PU và PTFE có những phạm vi ứng dụng khác nhau; ngay trong cùng một nhóm vật liệu, công thức, lớp gia cường và kết cấu băng cũng có thể tạo ra sự khác biệt đáng kể.
-
Không phù hợp với nhiệt độ: Nhiệt độ vận hành vượt giới hạn của vật liệu có thể làm băng mềm đi, cứng lại, biến dạng hoặc suy giảm độ bền.
-
Không tương thích với dầu mỡ và hóa chất: Một số môi trường có thể làm thay đổi tính chất bề mặt, gây phồng, nứt hoặc suy giảm độ bền của dây băng.
-
Không phù hợp với yêu cầu vệ sinh: Bề mặt, mối nối hoặc kết cấu băng khó làm sạch có thể giữ lại cặn nguyên liệu, bụi và dầu mỡ, làm tăng thời gian vệ sinh.
-
Không phù hợp với kết cấu truyền động: Băng quá dày hoặc quá cứng có thể khó chạy qua rulo nhỏ; bề mặt dưới không tương thích với bàn đỡ có thể làm tăng lực cản; kết cấu băng không phù hợp với cơ cấu dẫn hướng có thể khiến hệ thống chạy thiếu ổn định.
-
Không đáp ứng yêu cầu tĩnh điện: Trong các công đoạn điện tử hoặc môi trường nhạy cảm với tĩnh điện, băng không có đặc tính ESD phù hợp có thể làm tăng nguy cơ tích điện.
Hệ quả là dây băng có thể xuống cấp dù chưa hết thời gian sử dụng dự kiến. Doanh nghiệp phải điều chỉnh thiết bị, thay đổi vật liệu hoặc đặt lại dây băng, đồng thời chịu chi phí bảo trì và thời gian dừng máy ngoài kế hoạch.
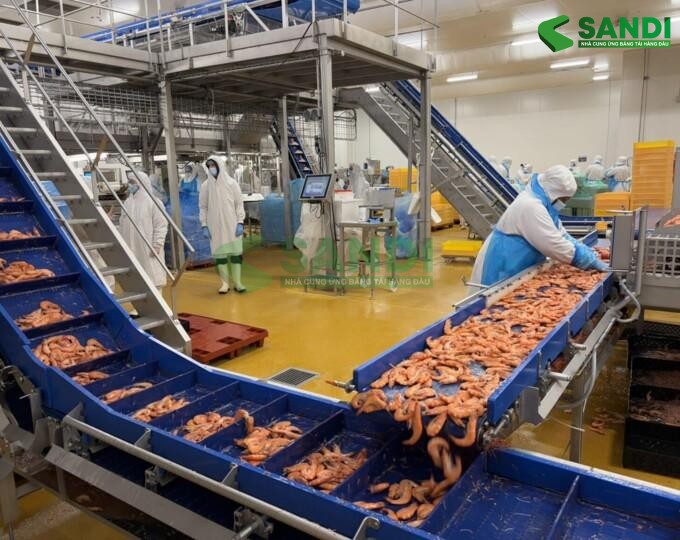
5. Tổng chi phí vận hành tăng, hiệu quả đầu tư dây chuyền giảm
Đây là hệ quả tổng hợp của việc sử dụng băng tải chất lượng thấp hoặc lựa chọn sai loại băng. Chi phí không chỉ phát sinh khi dây băng hỏng mà còn xuất hiện trong suốt quá trình vận hành.
-
Chi phí vật tư tăng: Dây băng phải thay thế thường xuyên hơn dự kiến.
-
Chi phí bảo trì tăng: Nhân sự phải kiểm tra, căn chỉnh, sửa mối nối và xử lý các sự cố lặp lại.
-
Chi phí dừng máy: Thời gian sửa chữa làm giảm số giờ sản xuất hữu ích và có thể ảnh hưởng đến kế hoạch giao hàng.
-
Chi phí chất lượng: Sản phẩm trượt, rơi, bám bẩn hoặc hư hỏng làm tăng lượng hàng phải kiểm tra, sửa chữa hoặc loại bỏ.
-
Chi phí cải tạo hệ thống: Trường hợp chọn sai kết cấu hoặc thông số băng có thể buộc doanh nghiệp thay đổi rulo, cơ cấu căng, dẫn hướng hoặc phương án vận chuyển.
Vì vậy, giá mua thấp chưa chắc đồng nghĩa với chi phí sử dụng thấp. Một loại băng phù hợp cần đáp ứng đồng thời yêu cầu về sản phẩm, tải trọng, tốc độ, môi trường làm việc và kết cấu máy, nhằm hạn chế sự cố và duy trì hiệu quả vận hành trong suốt vòng đời sử dụng.
Giải pháp từ kỹ sư Sandi: Lựa chọn băng tải nhựa phù hợp với dây chuyền sản xuất
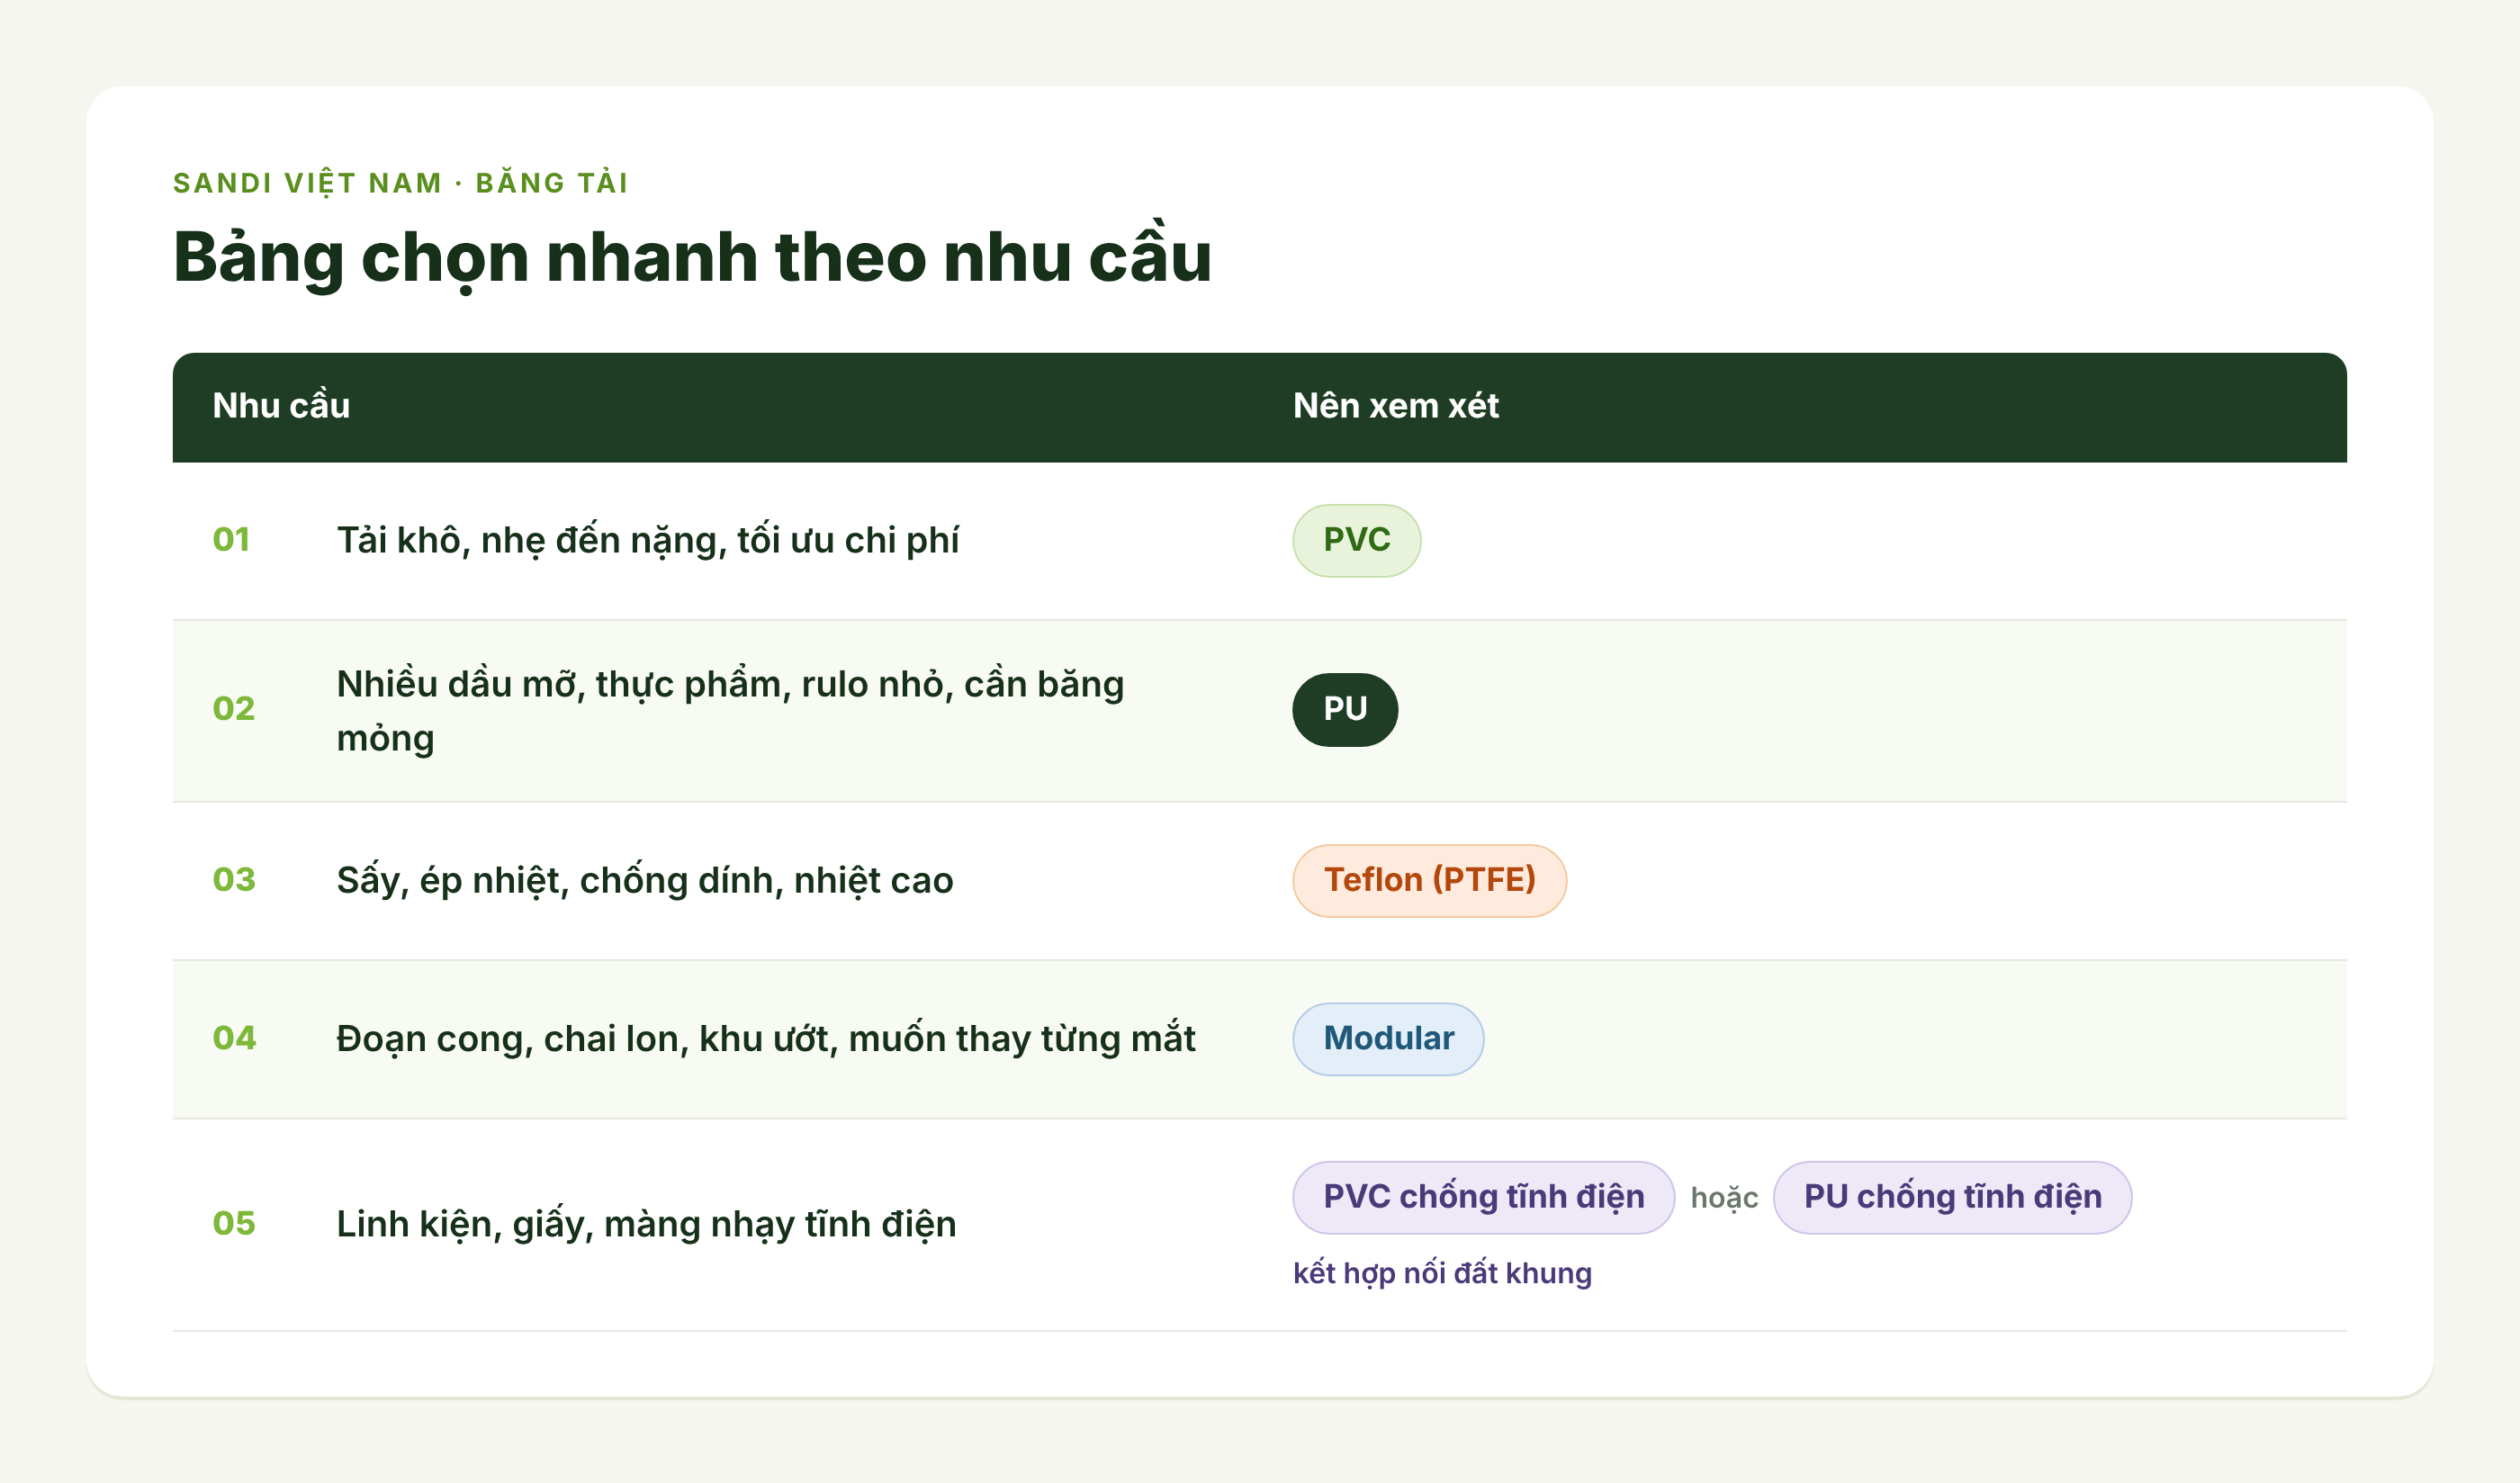
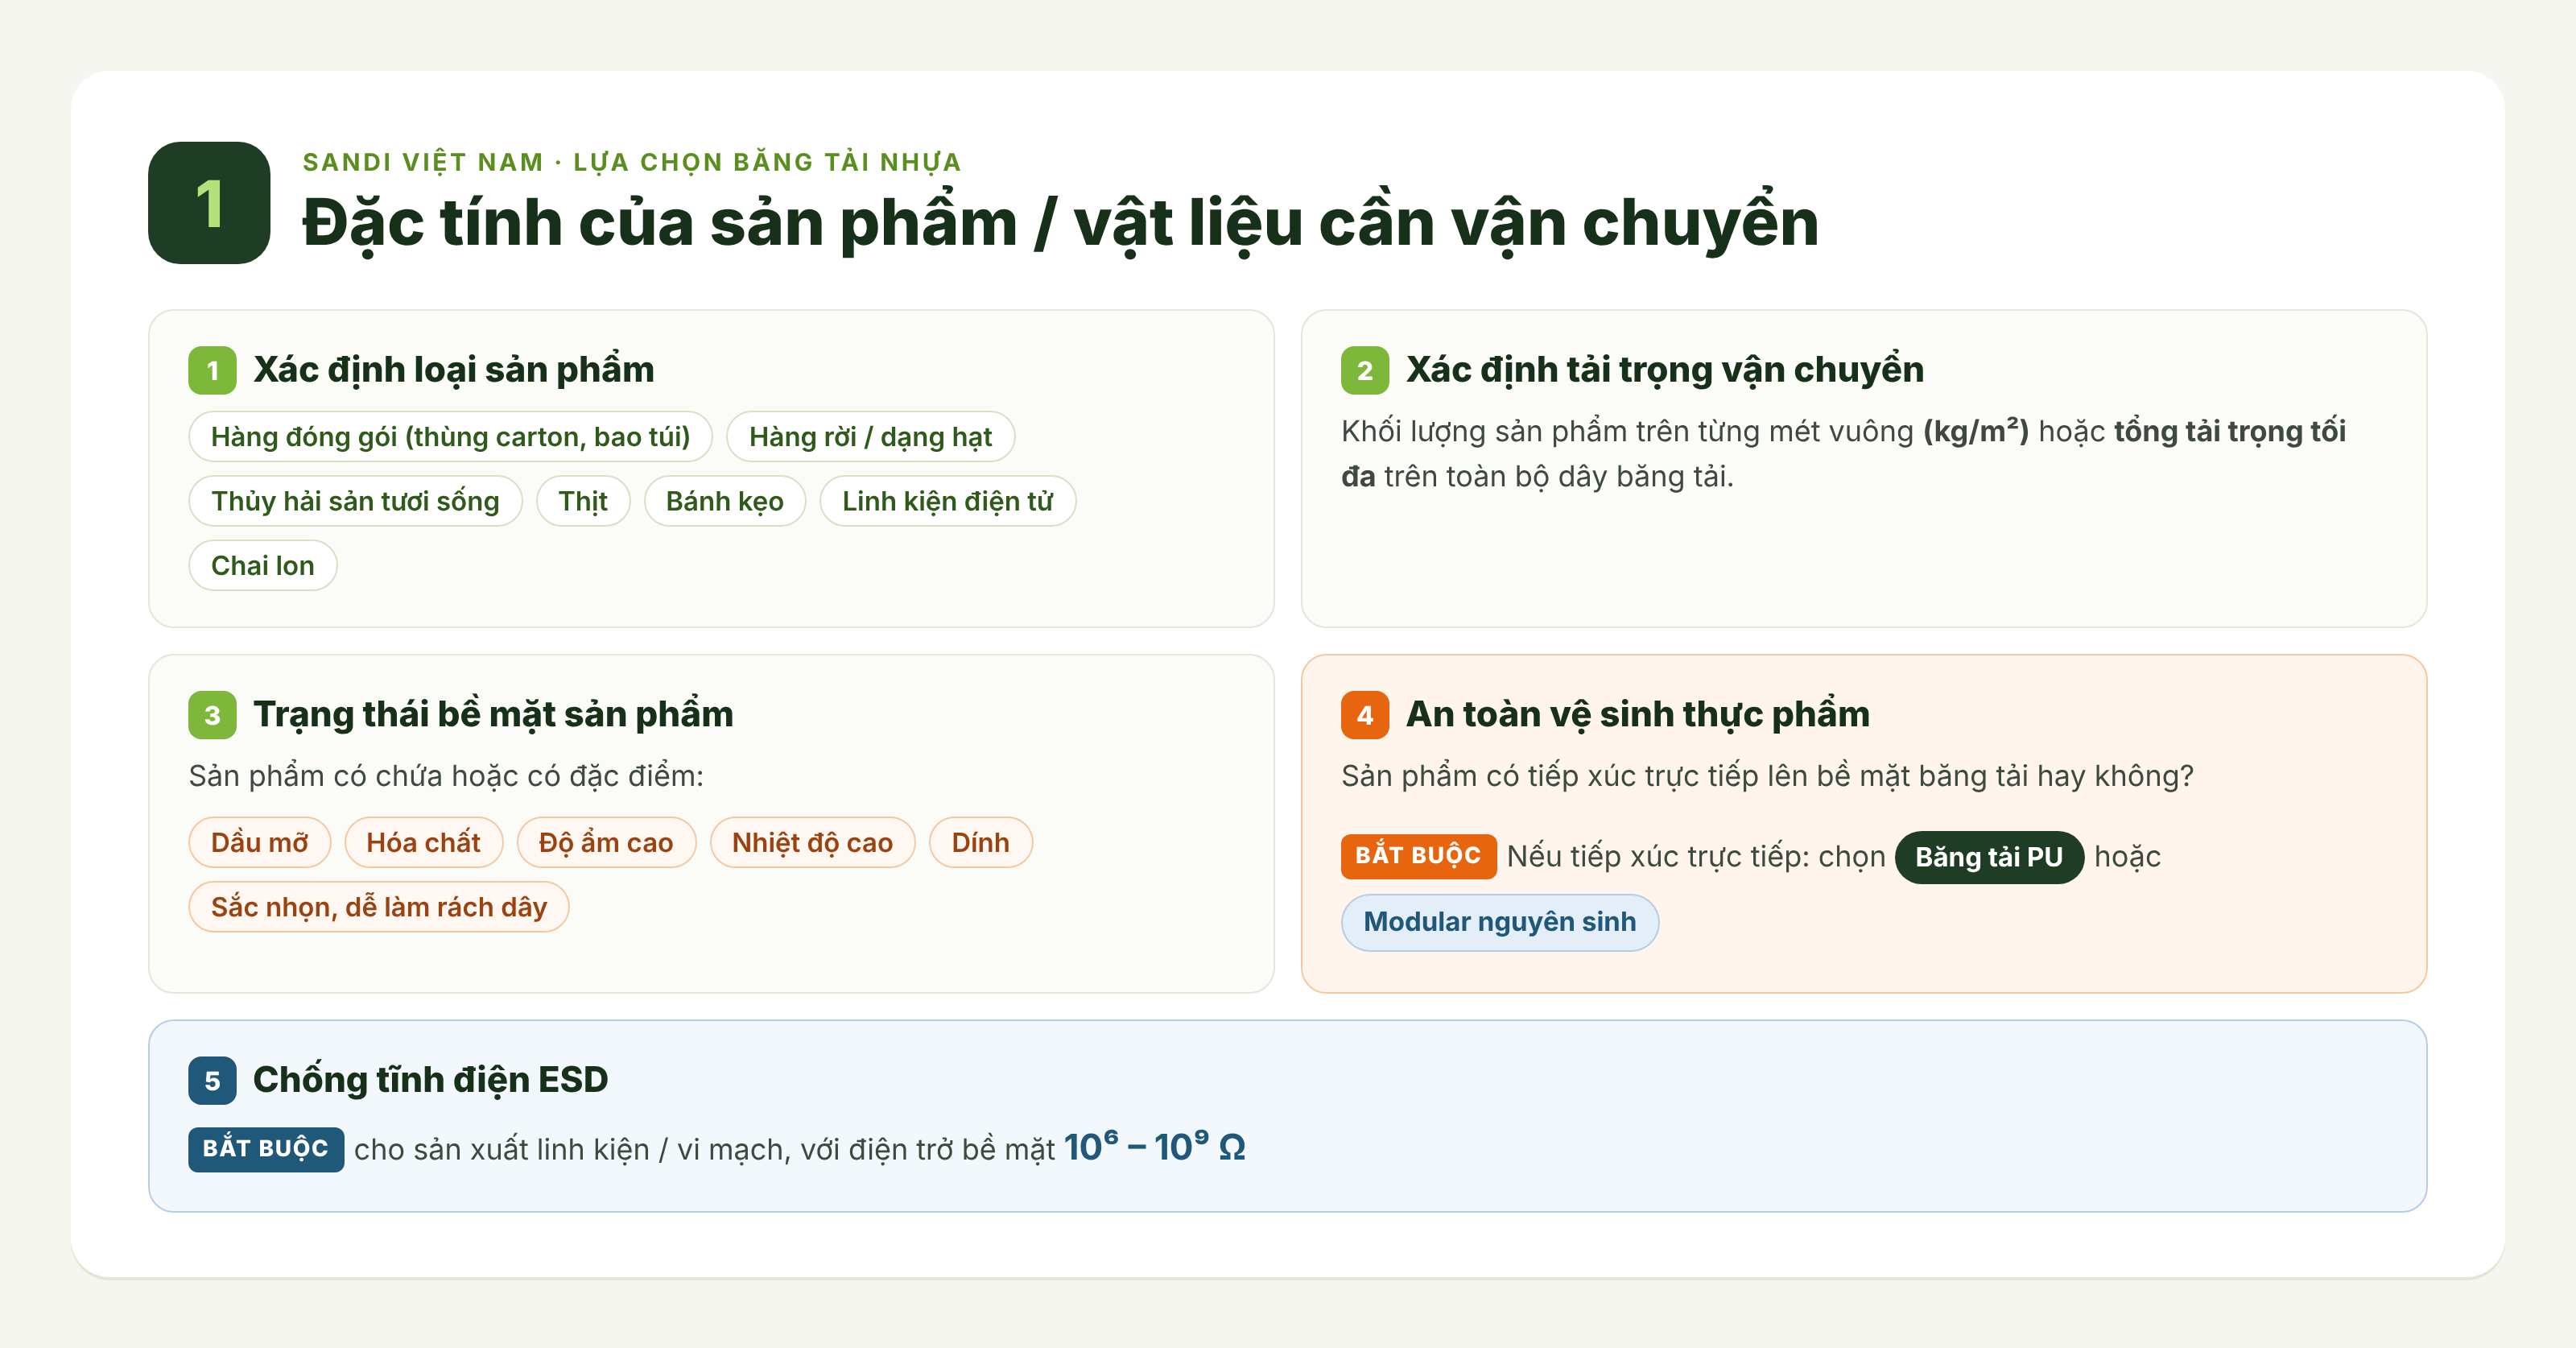
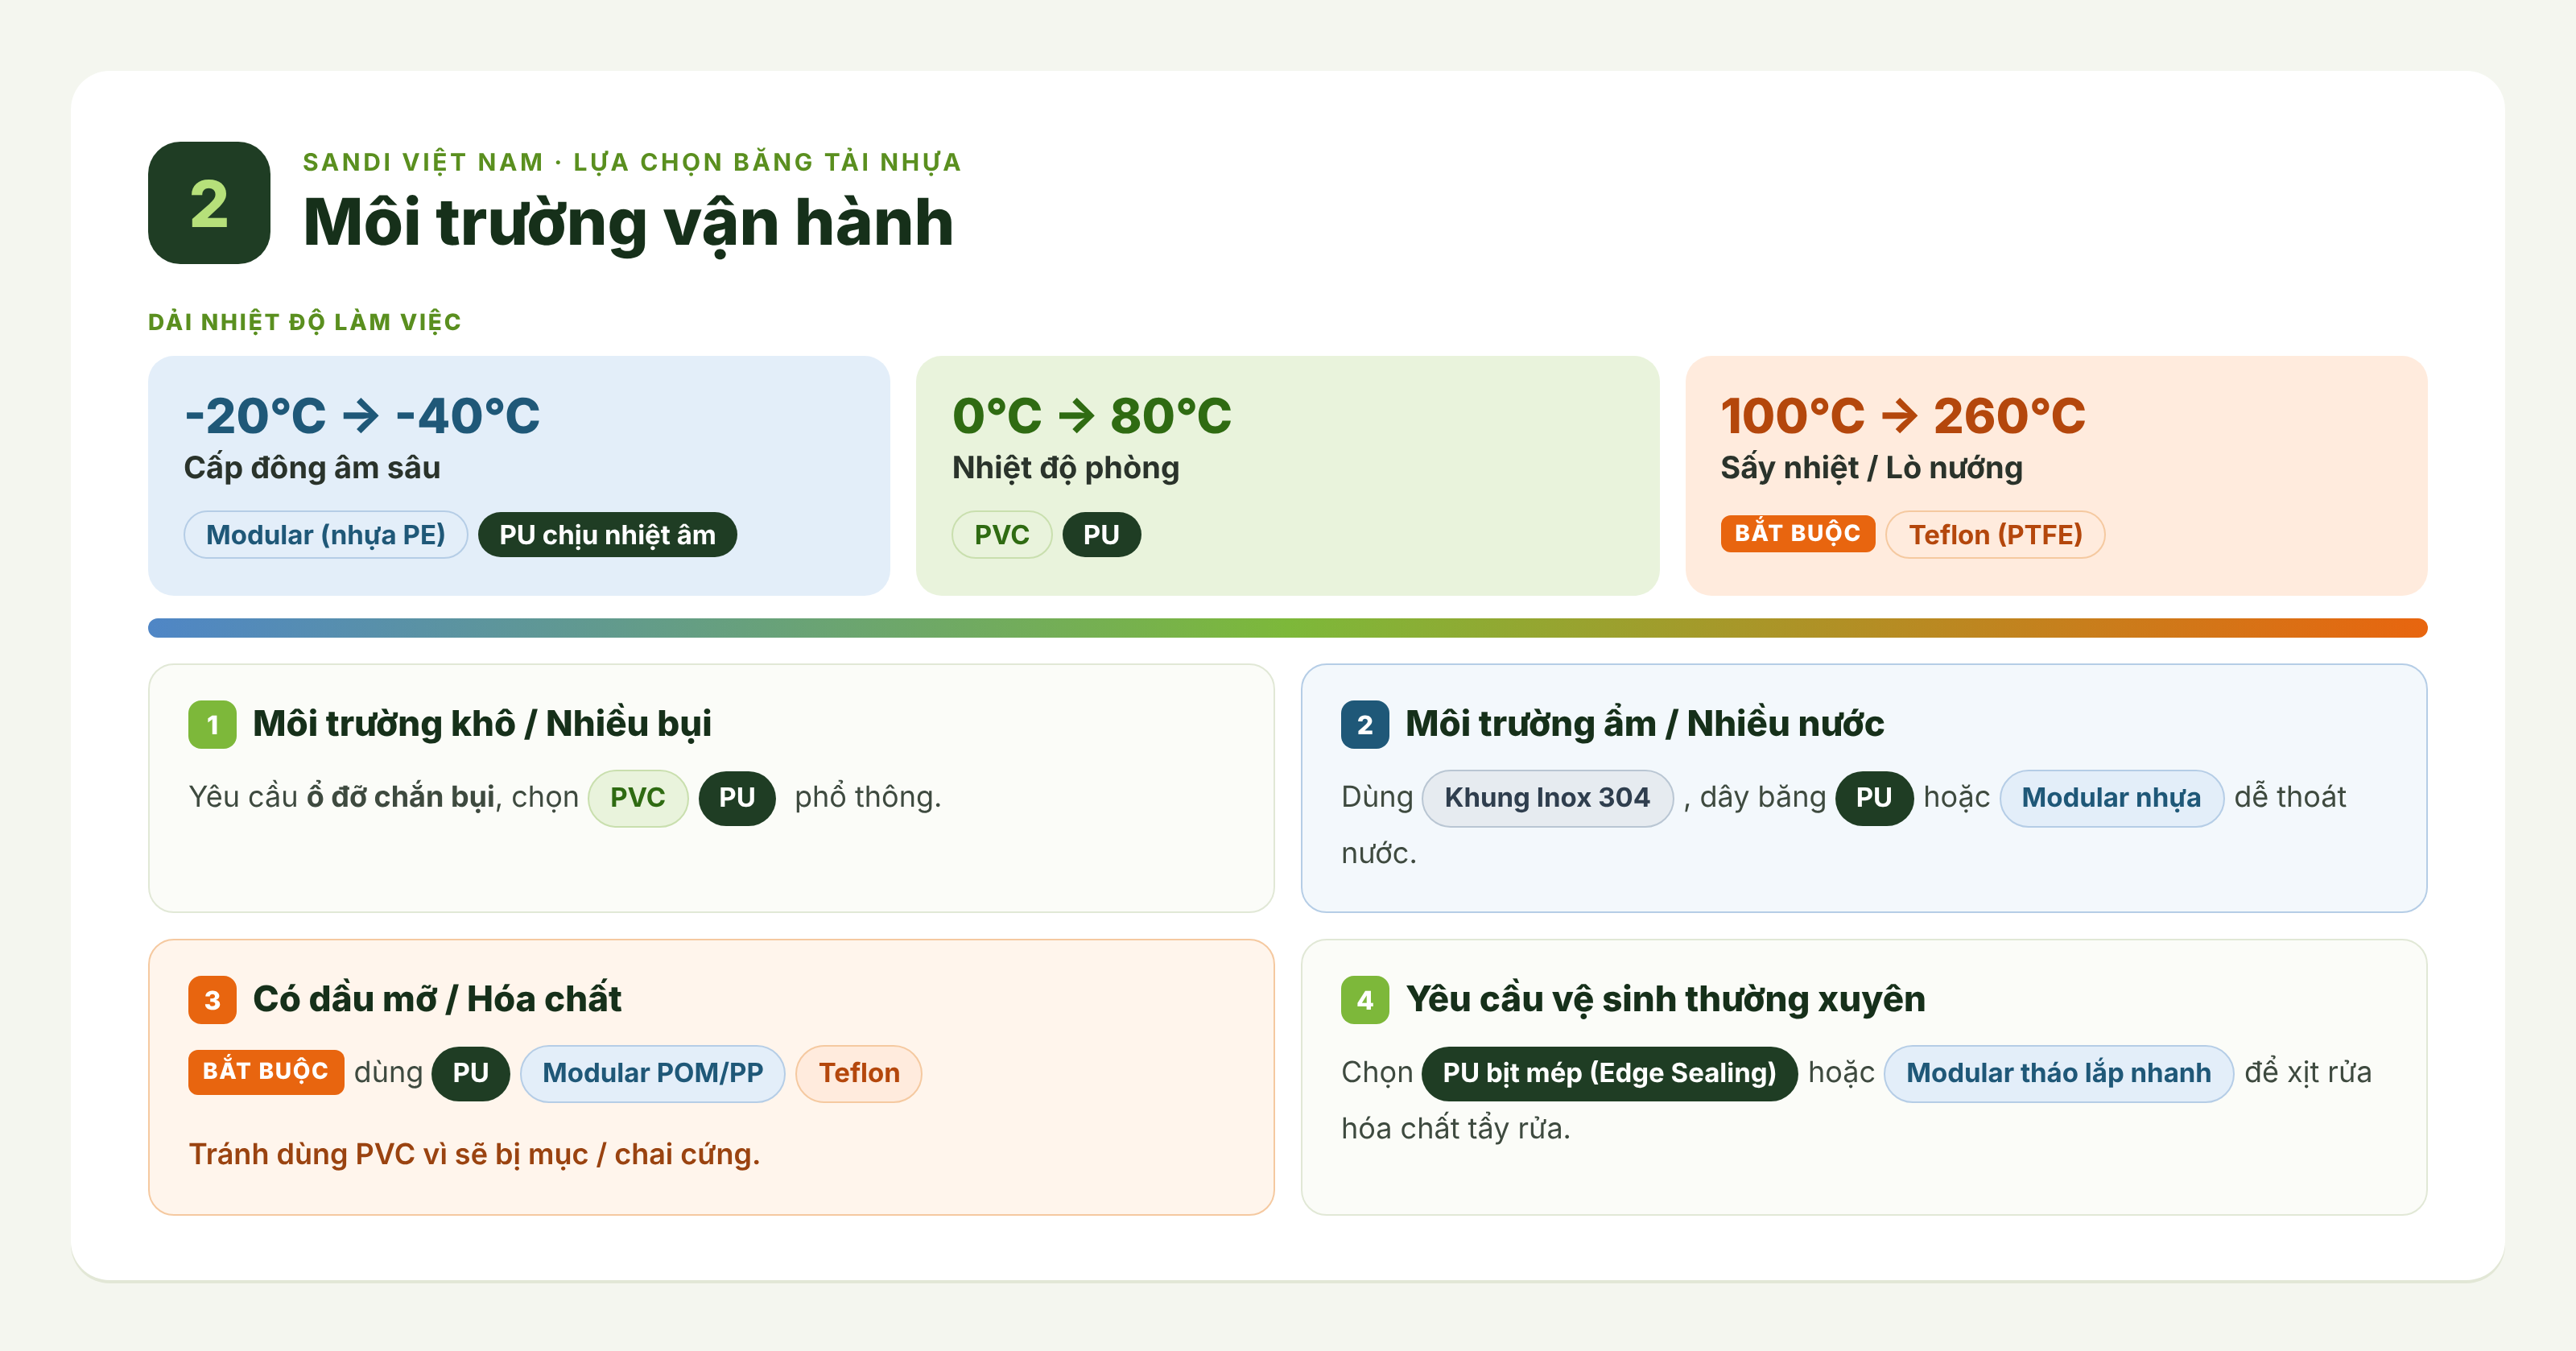
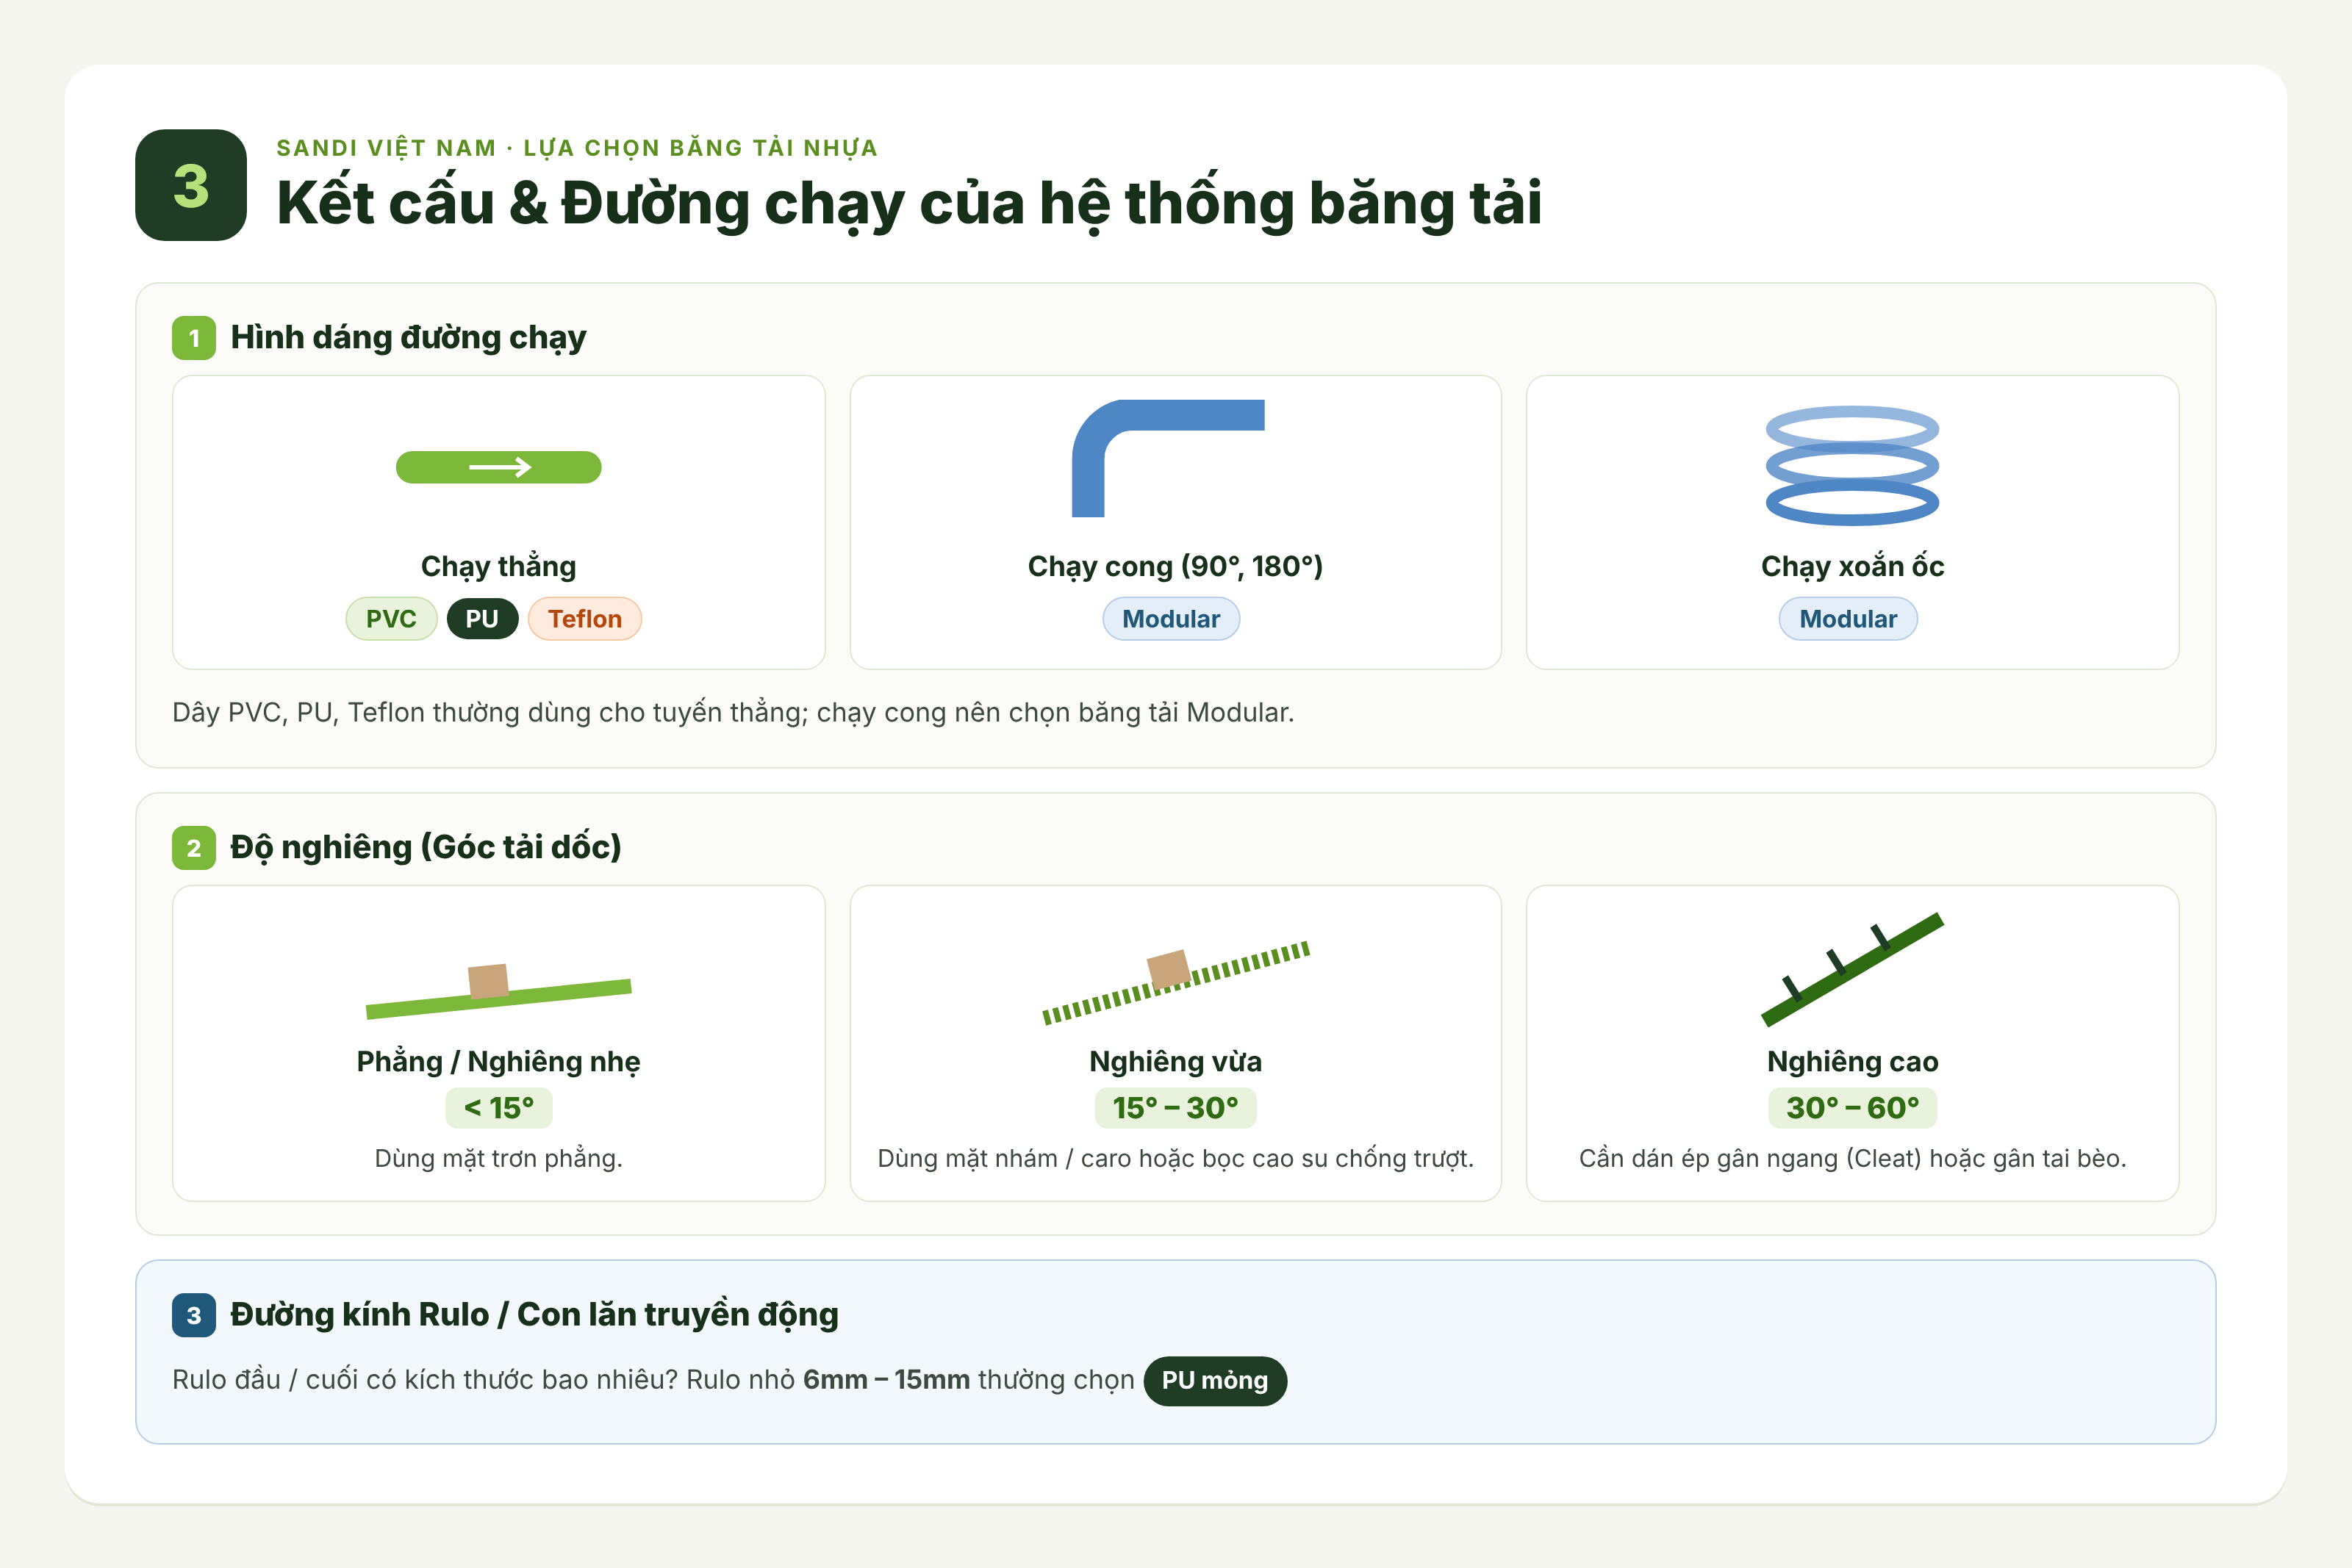
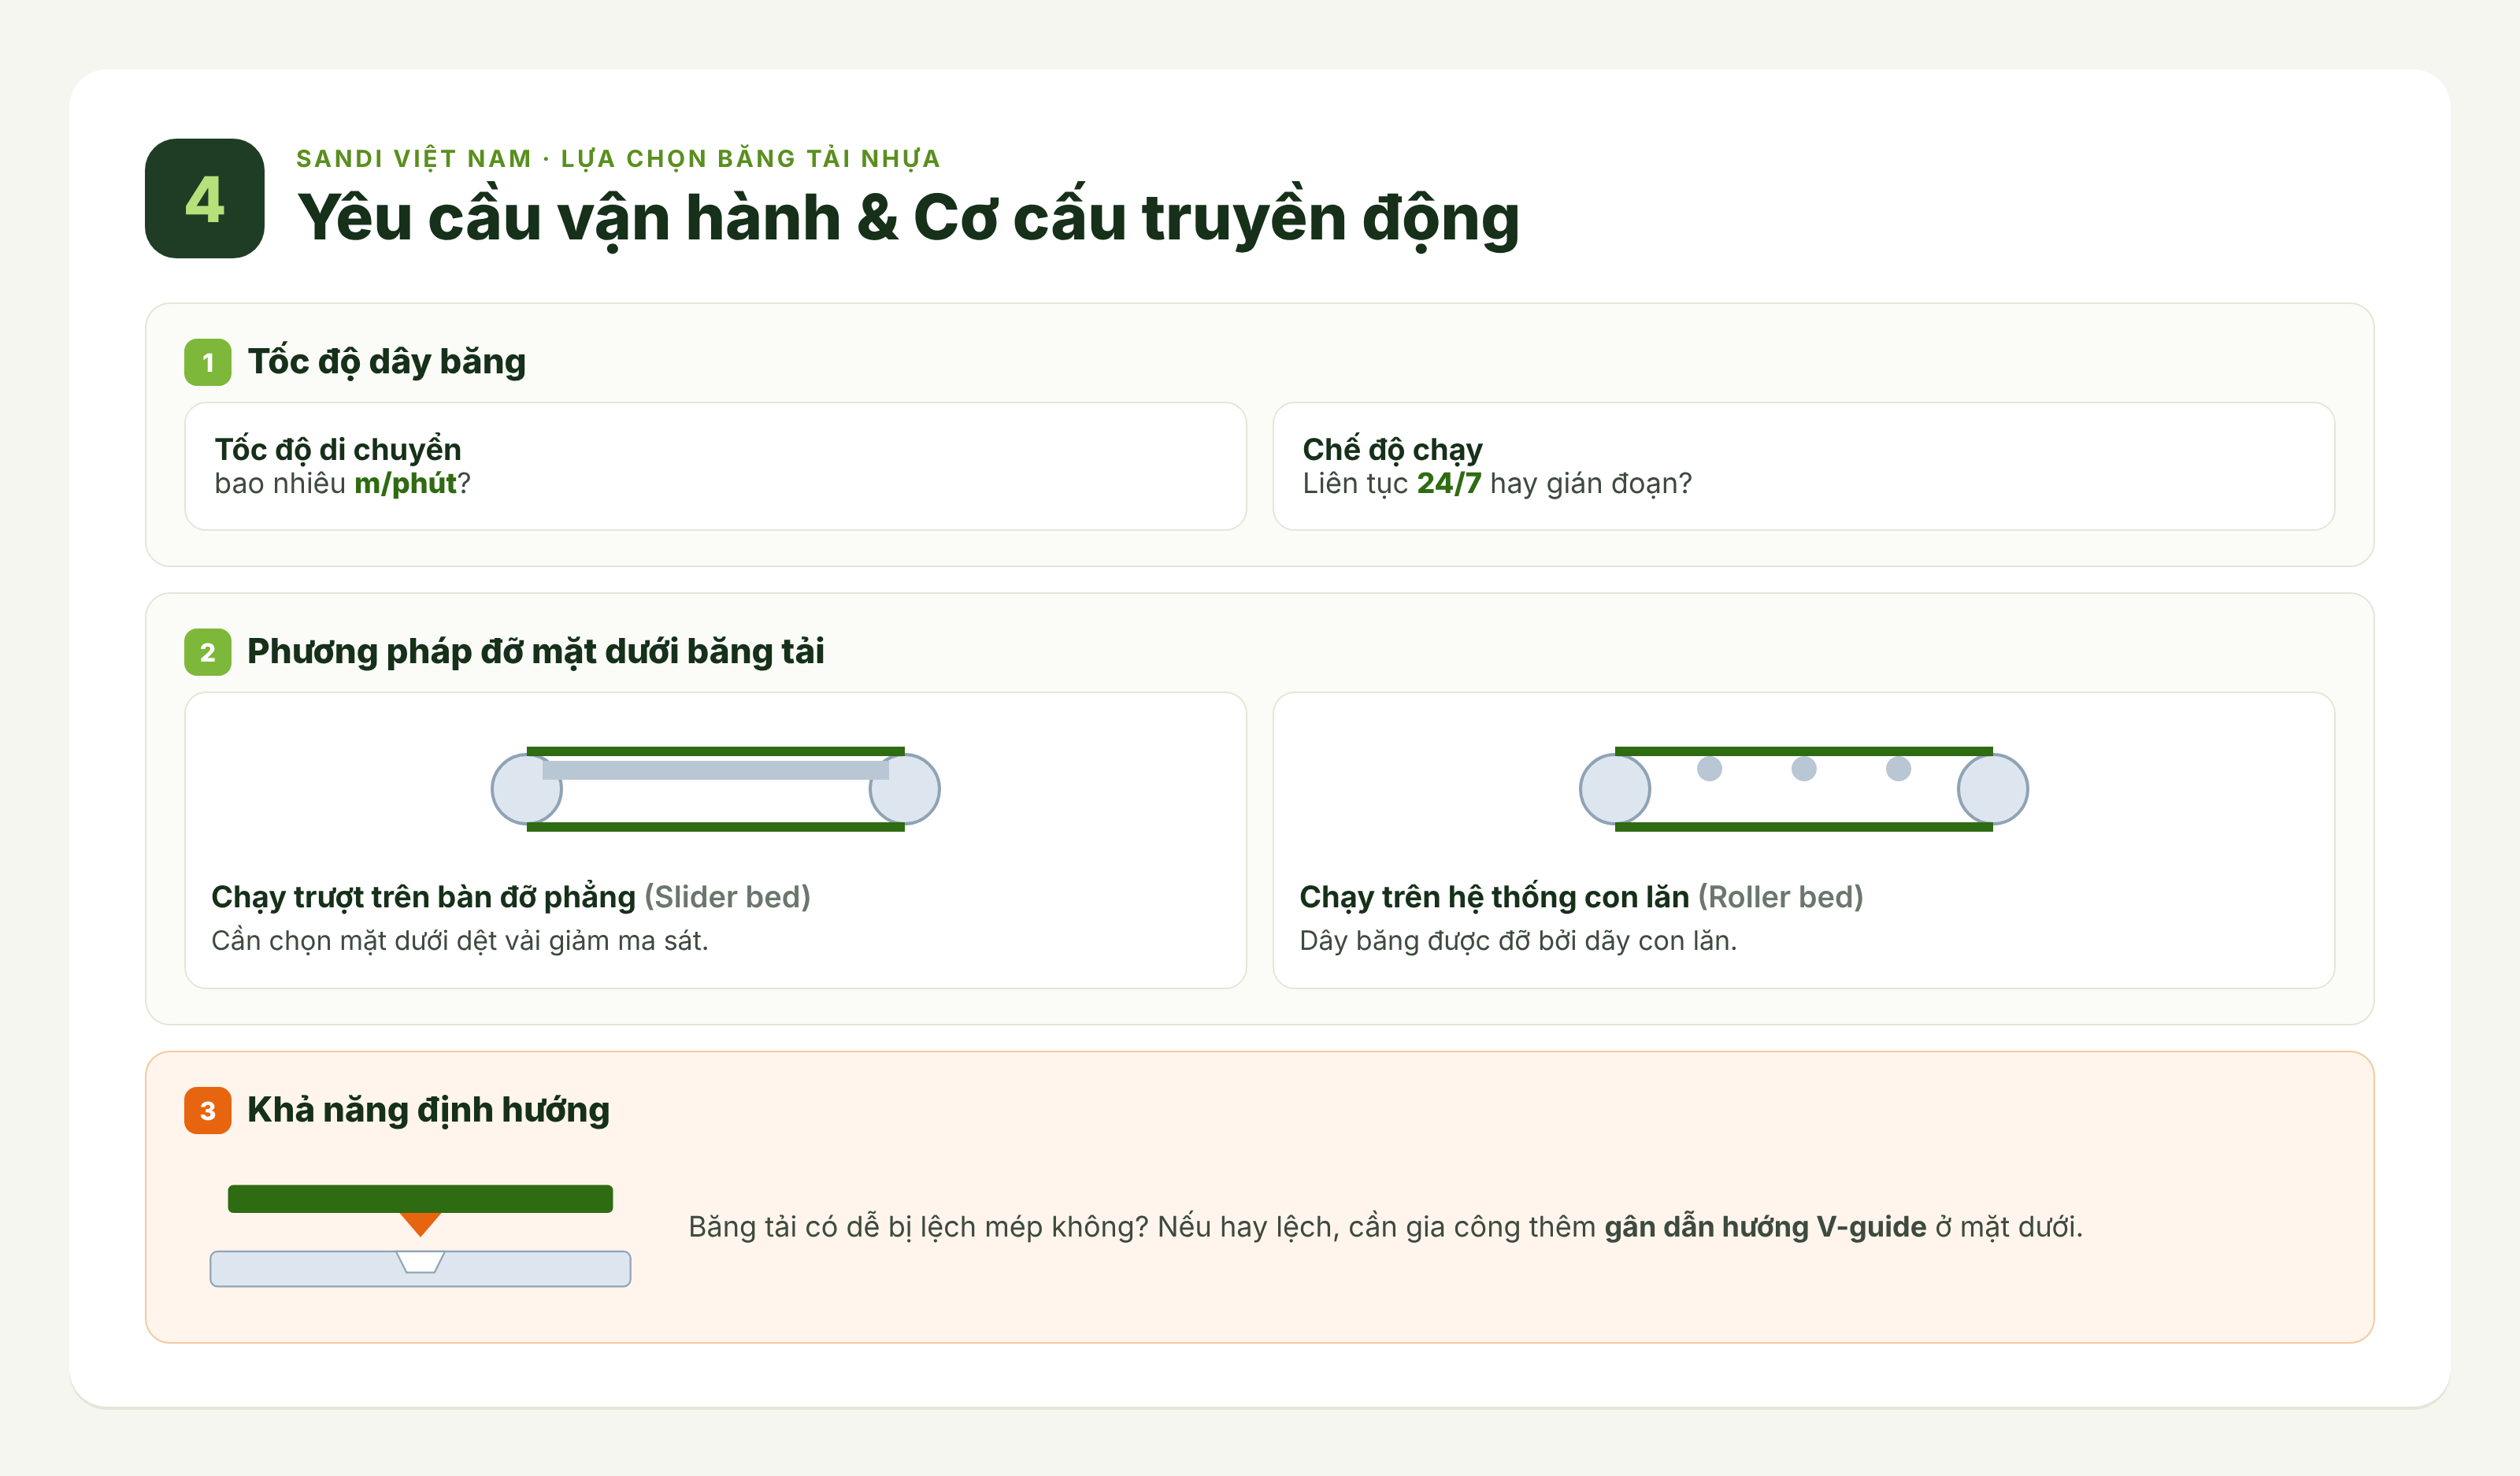
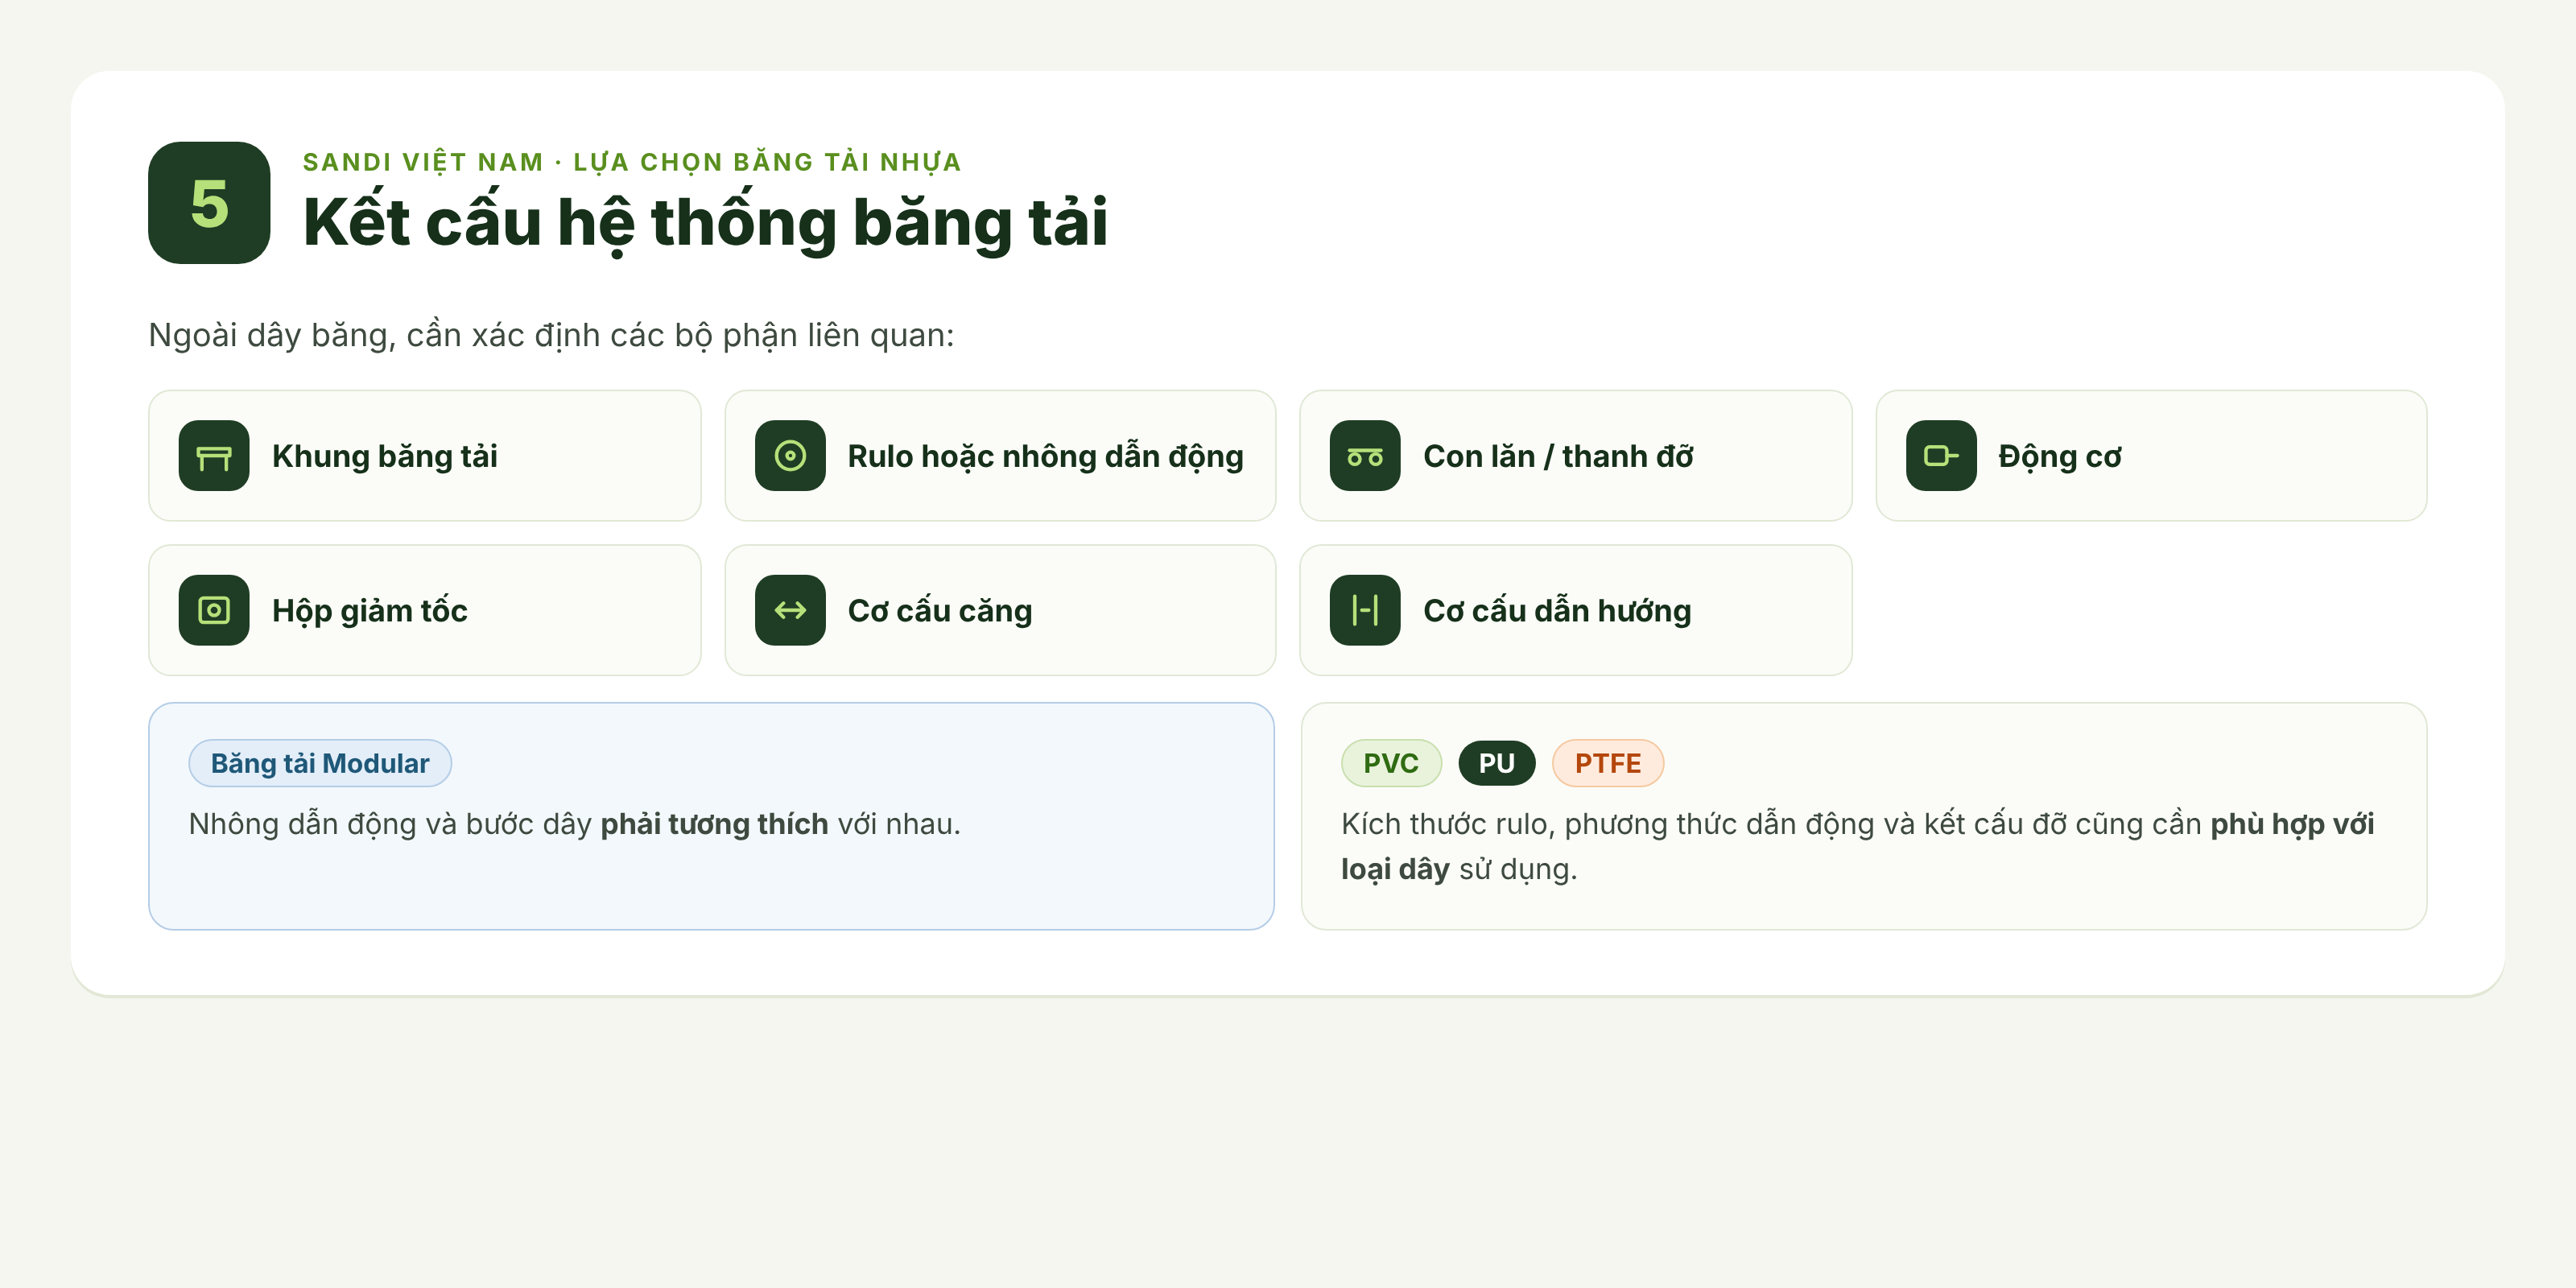
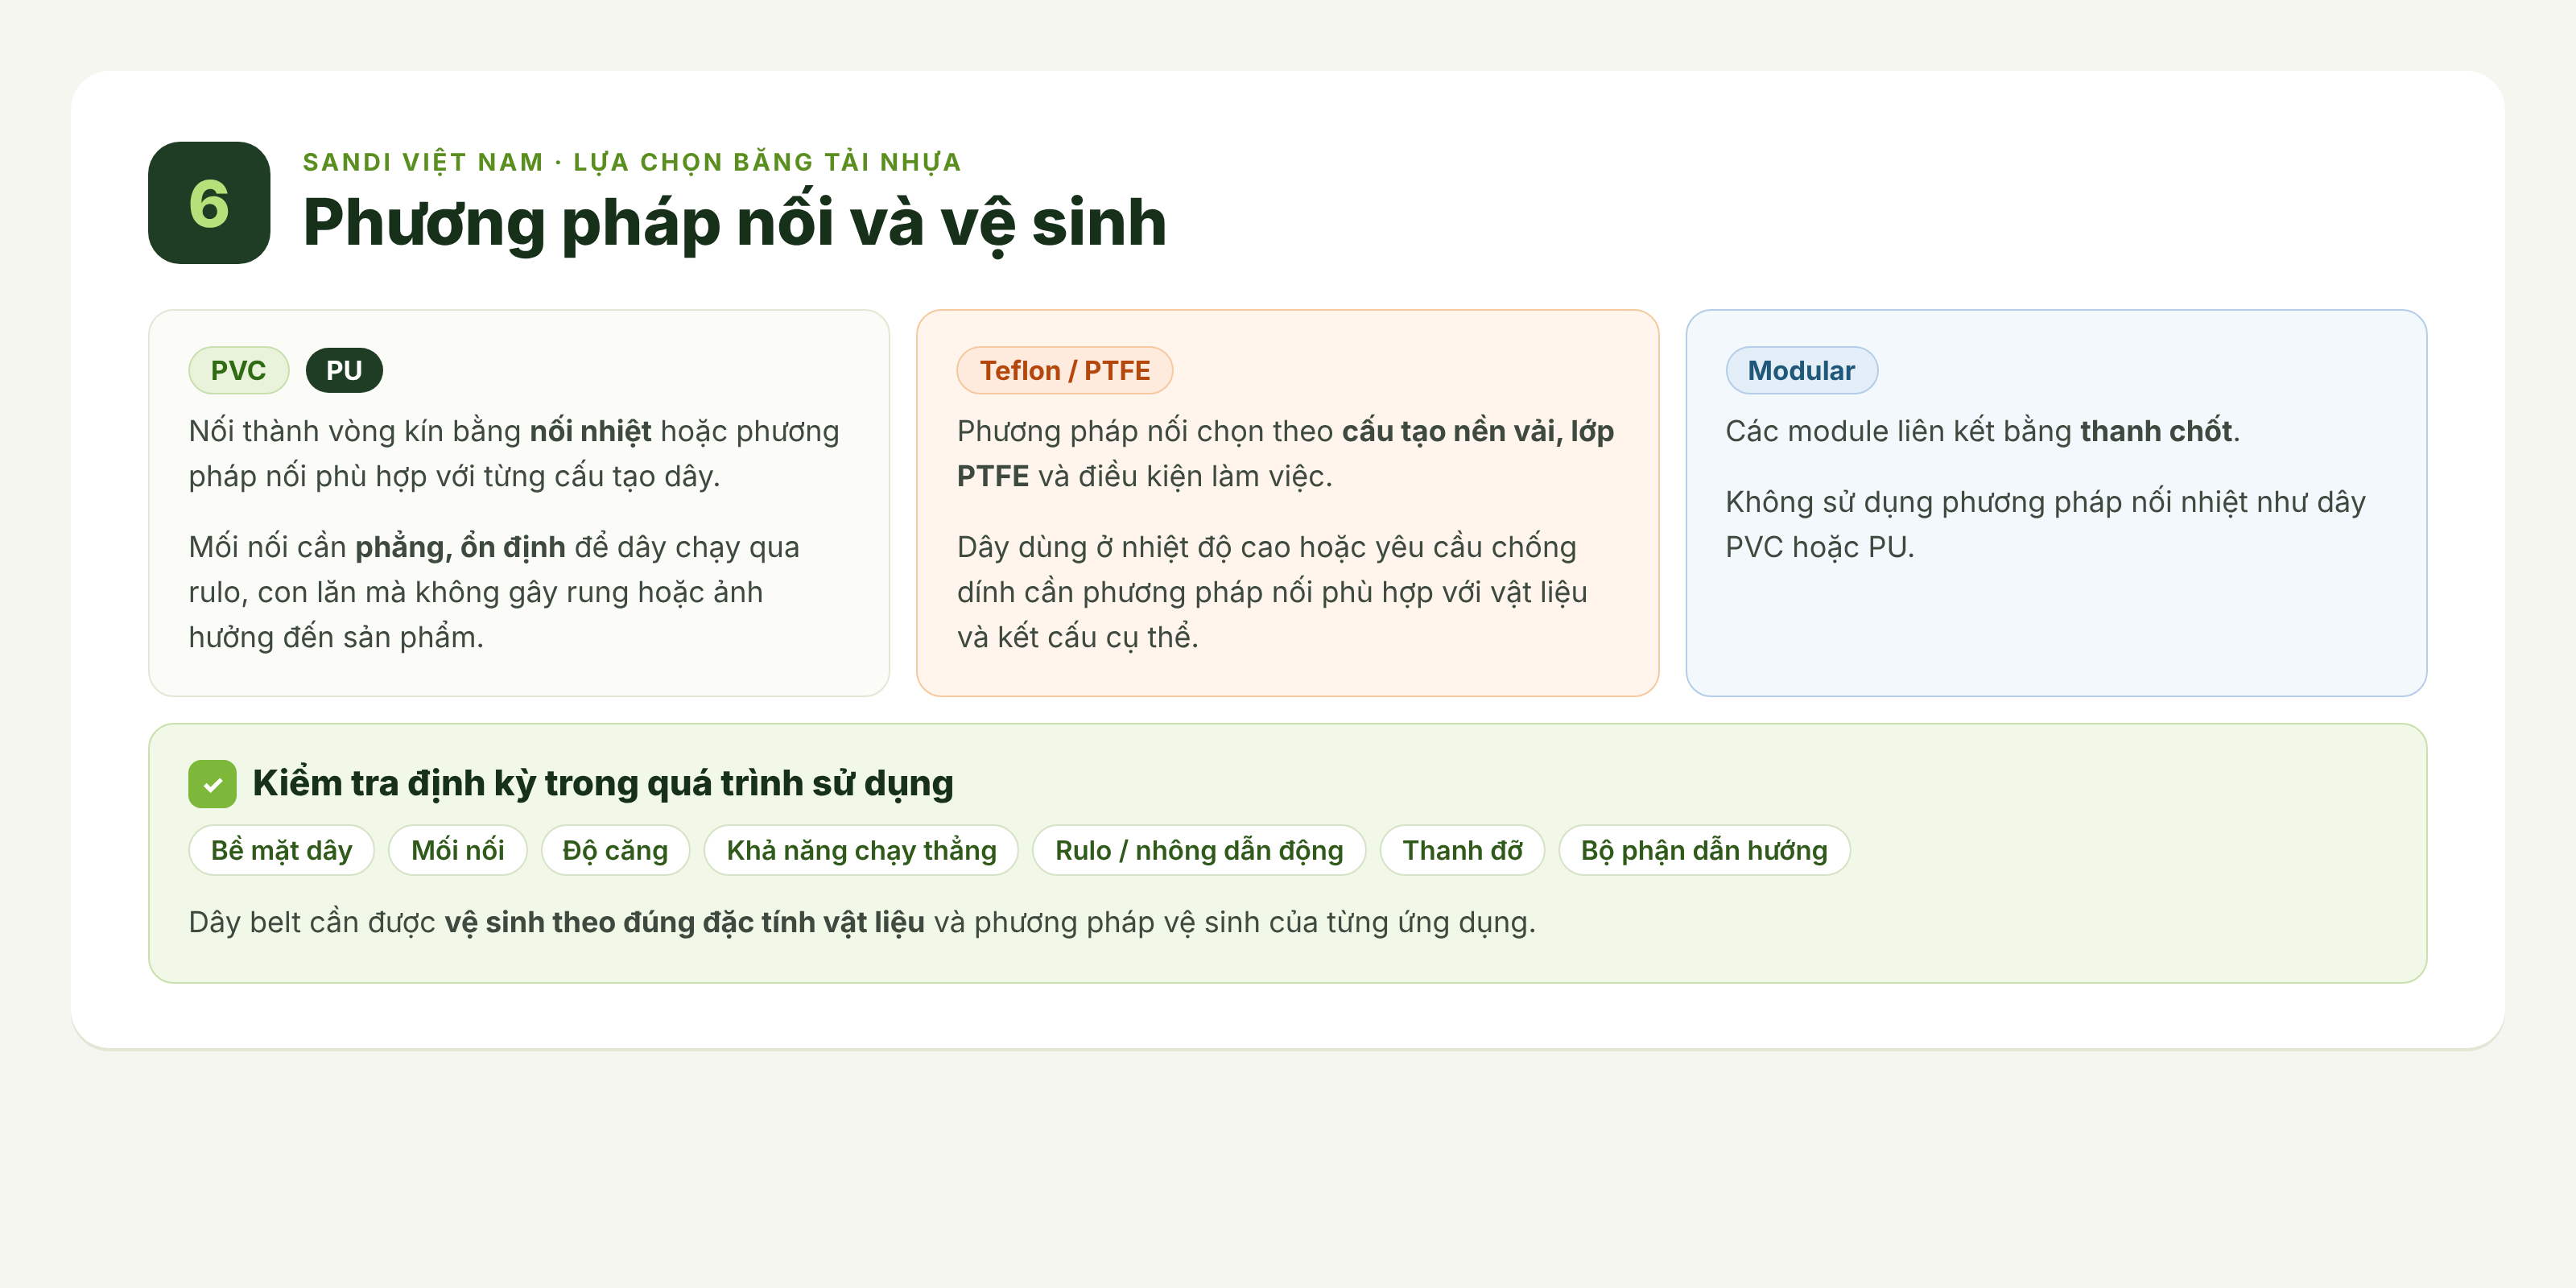
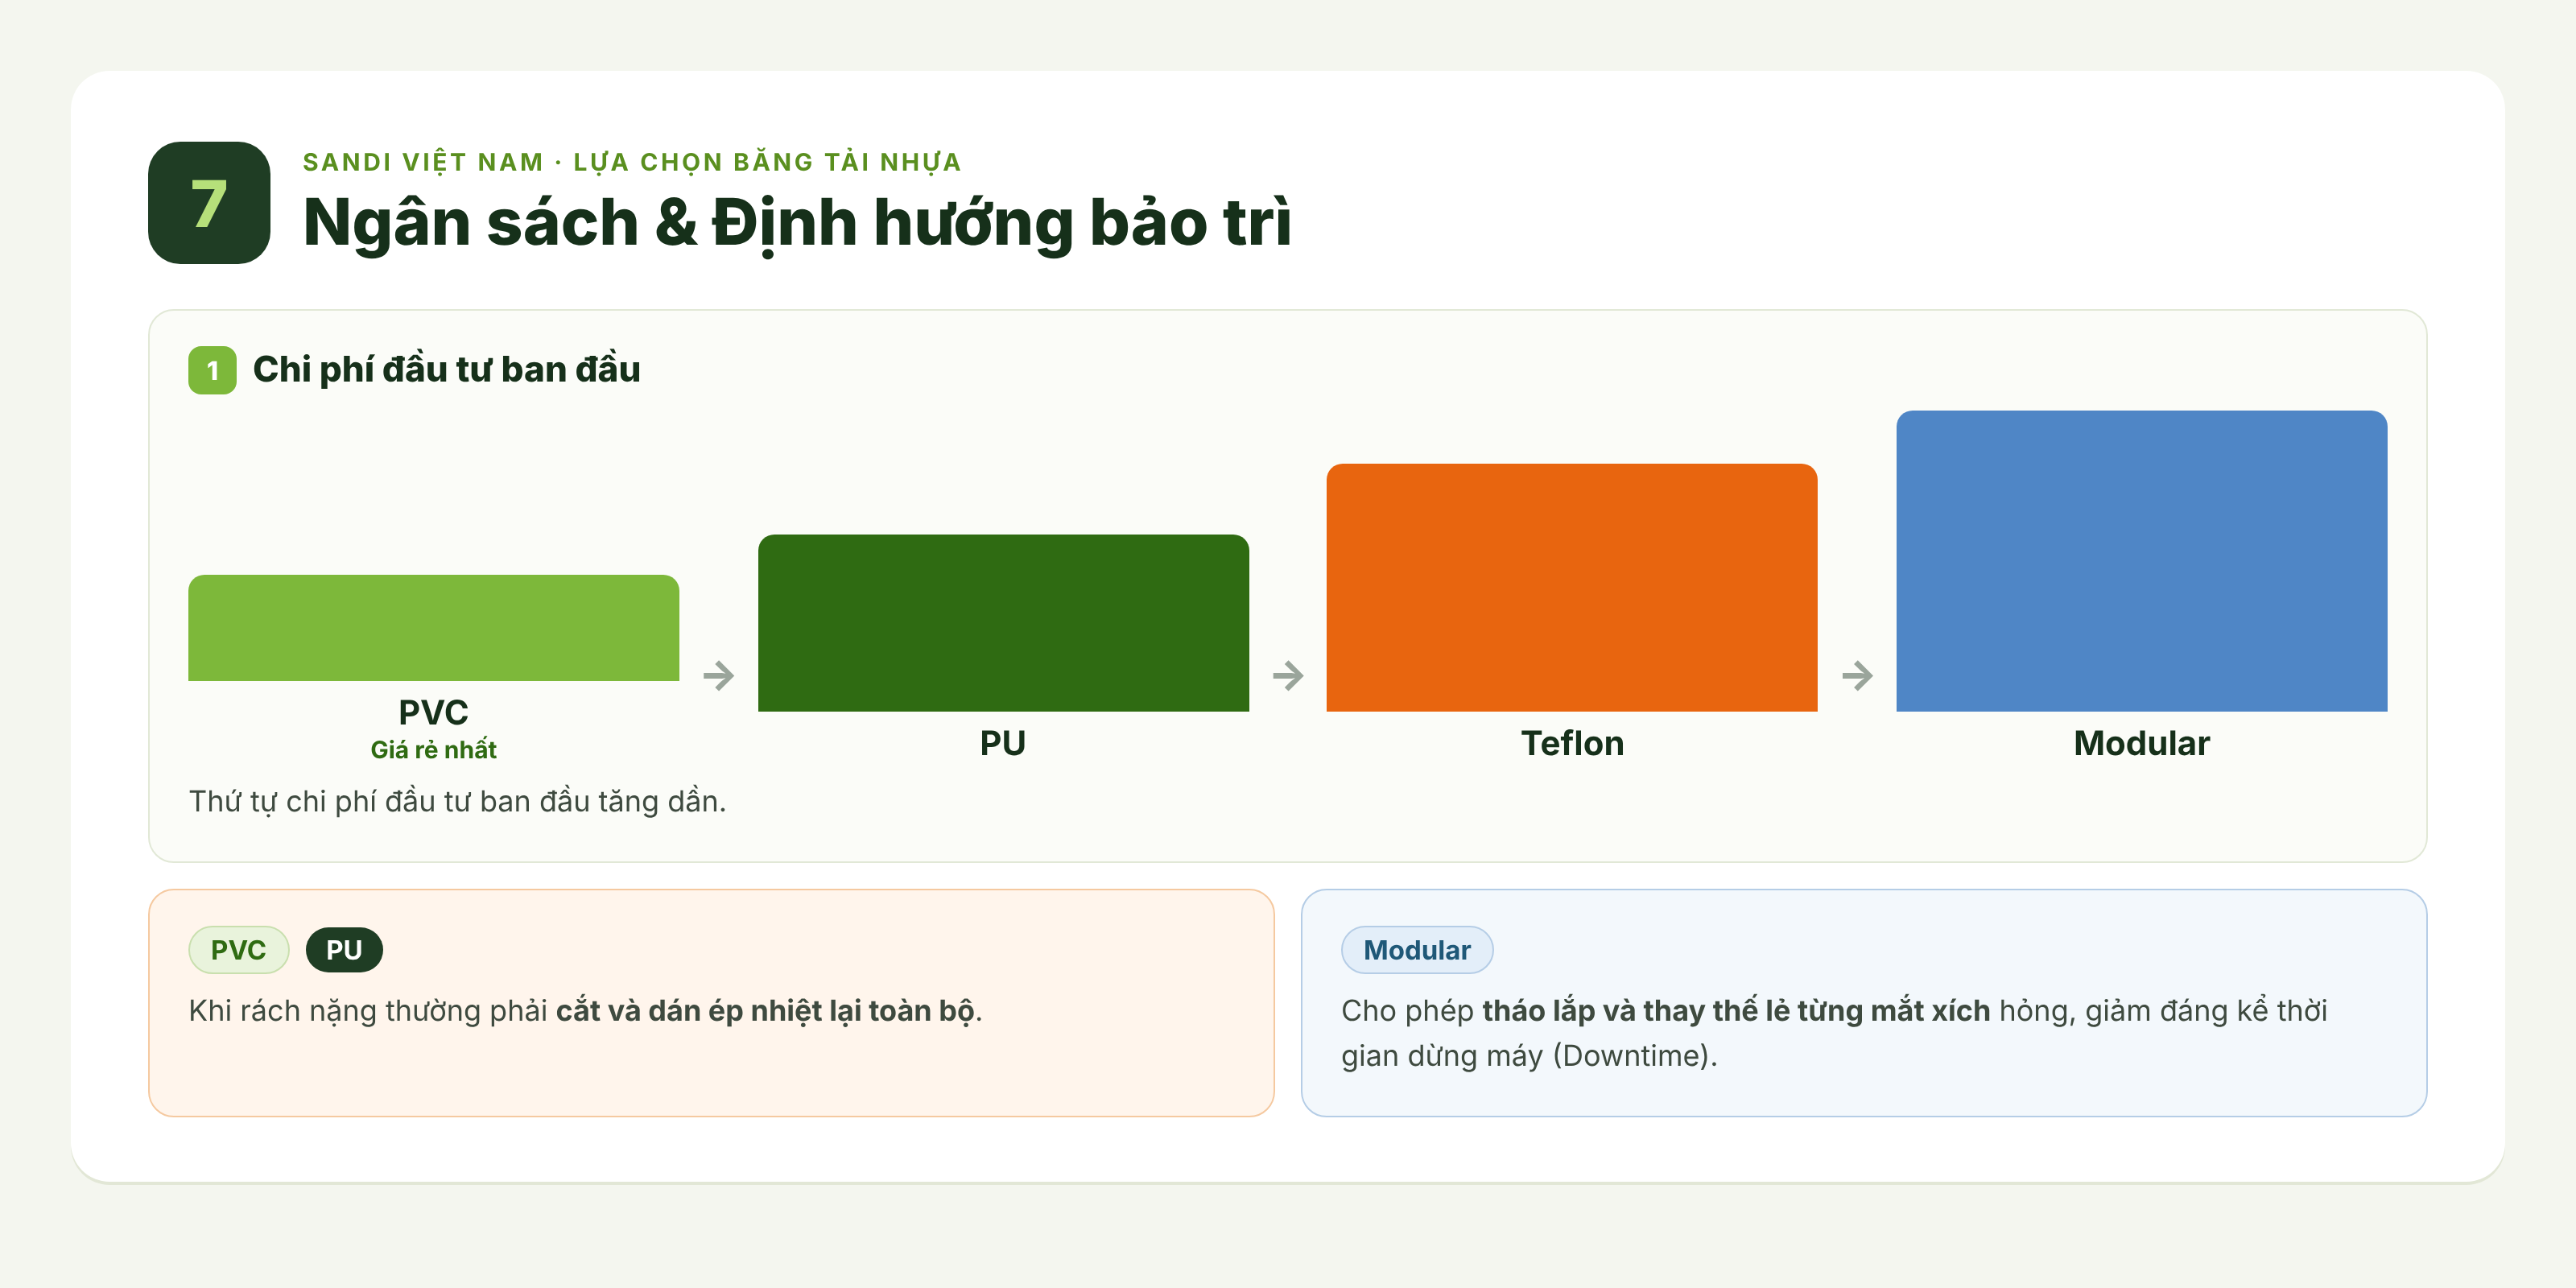
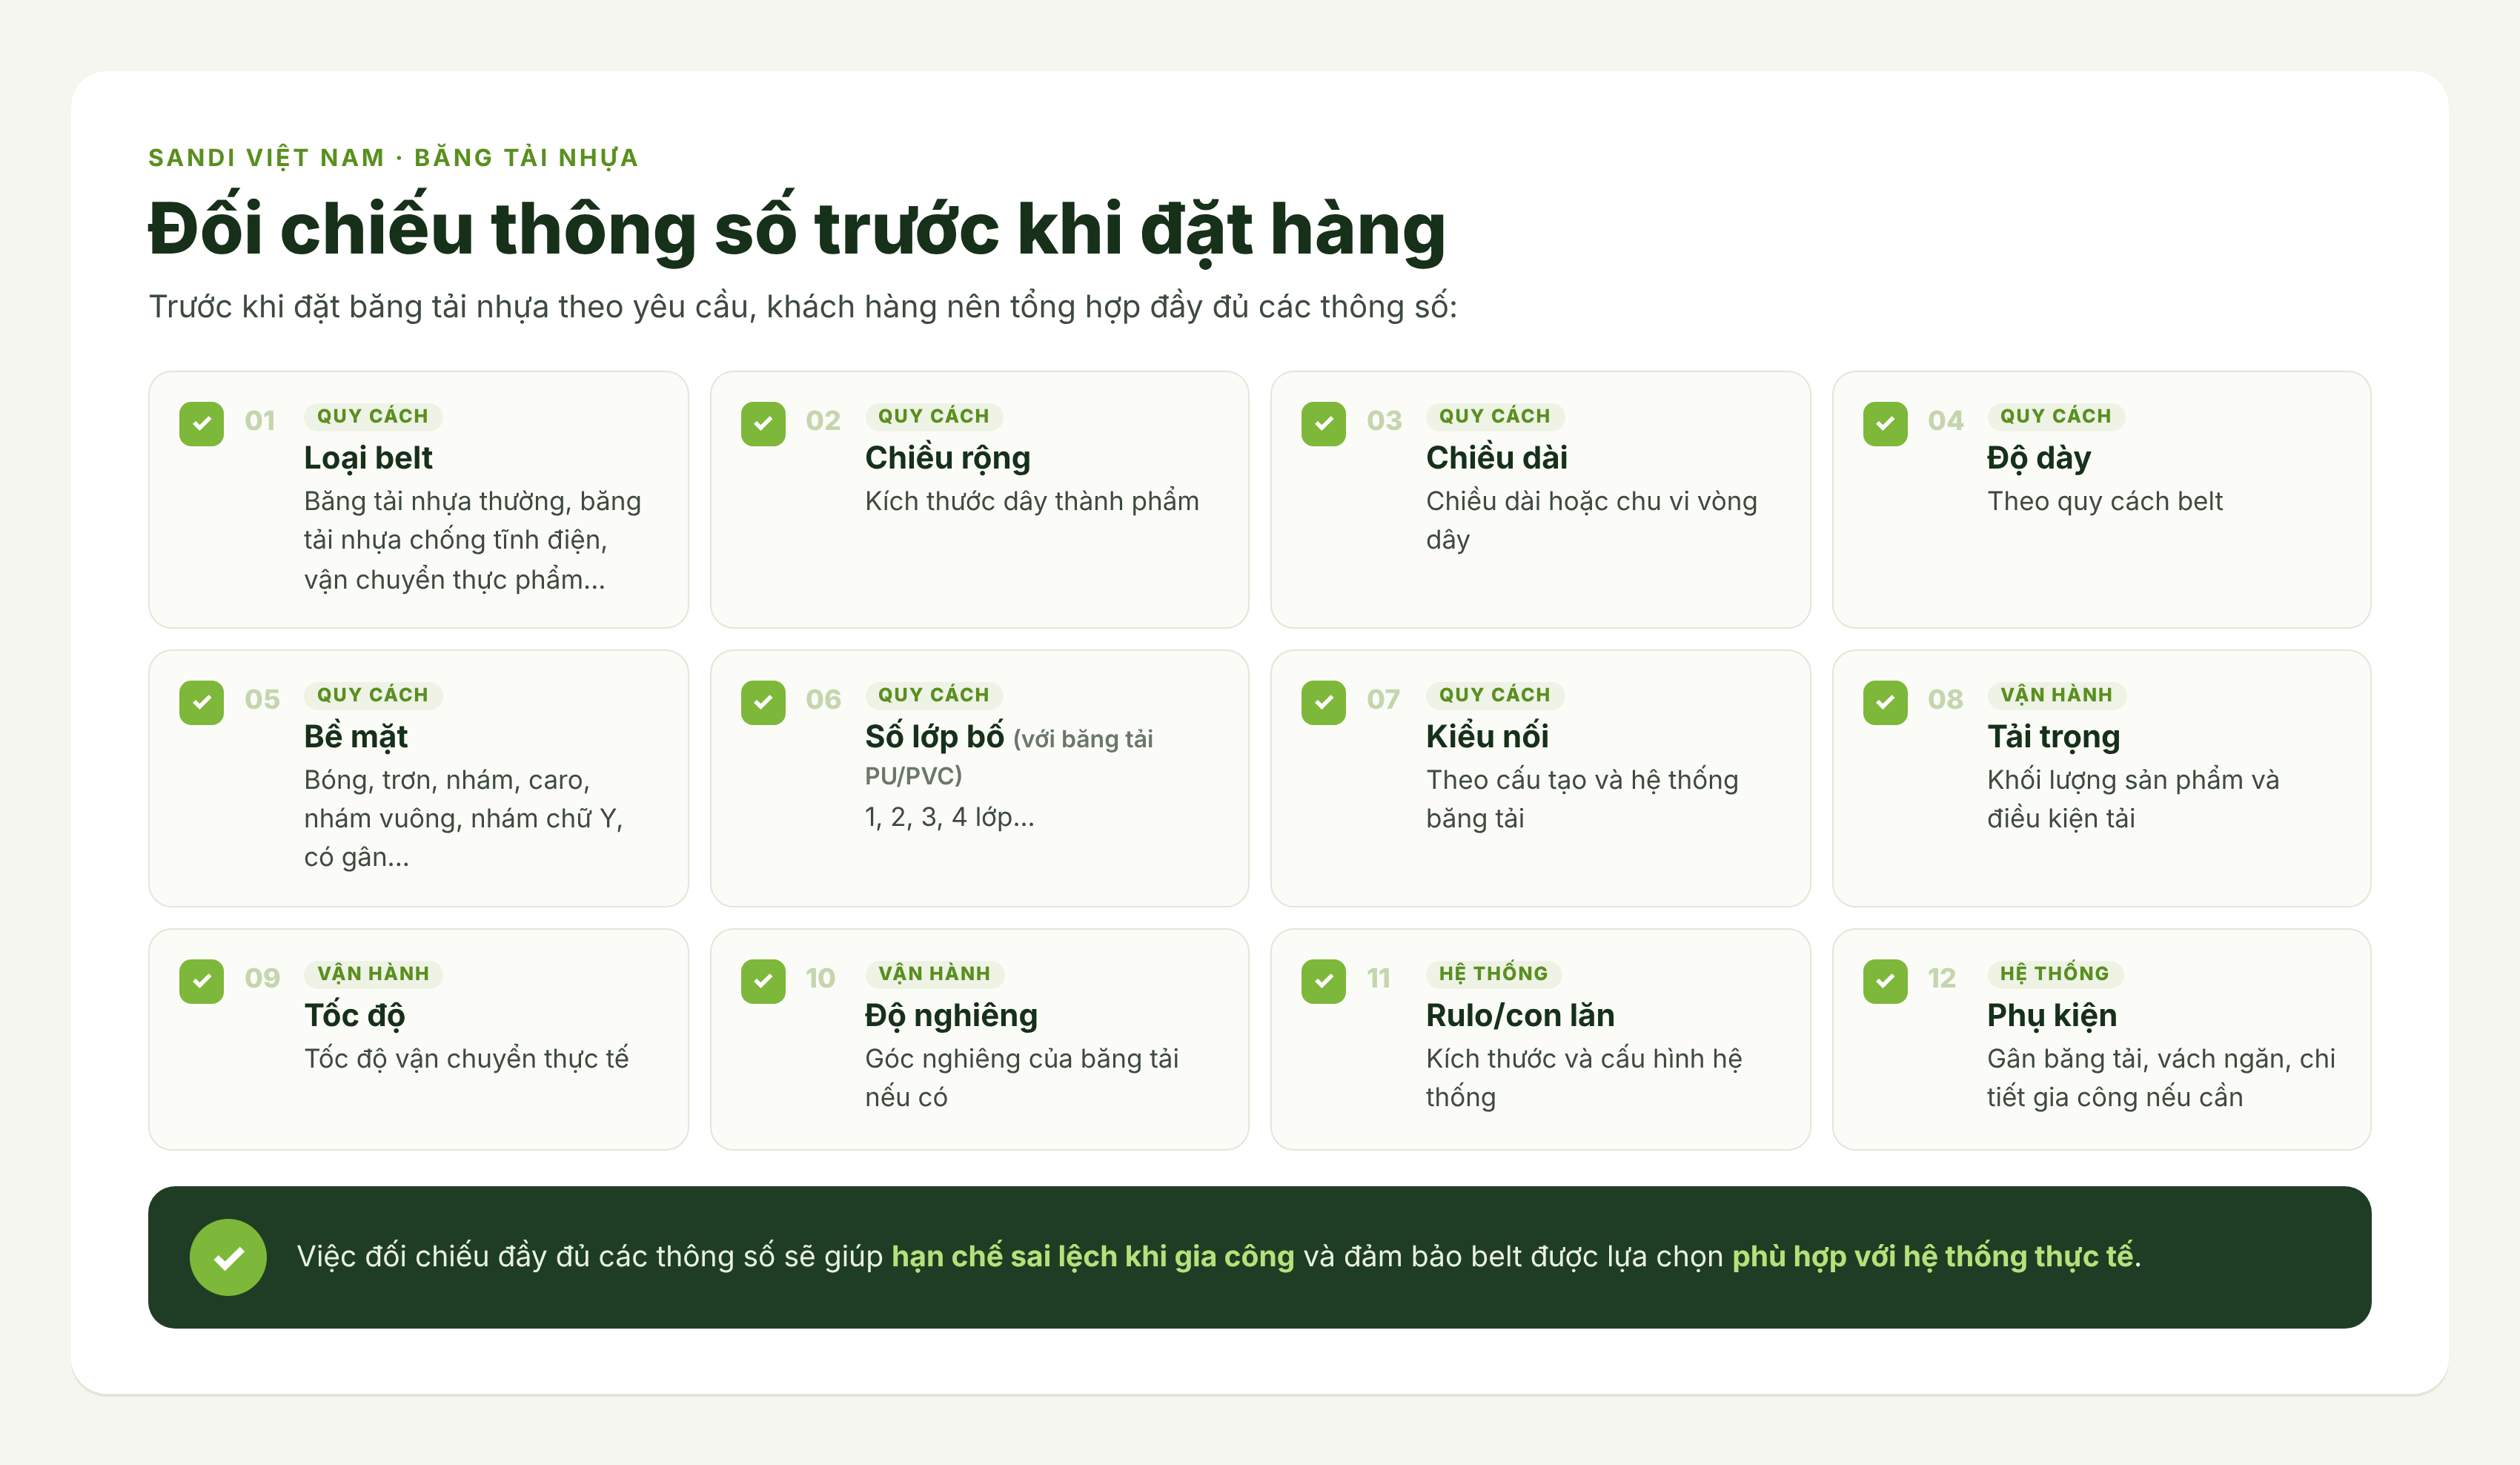
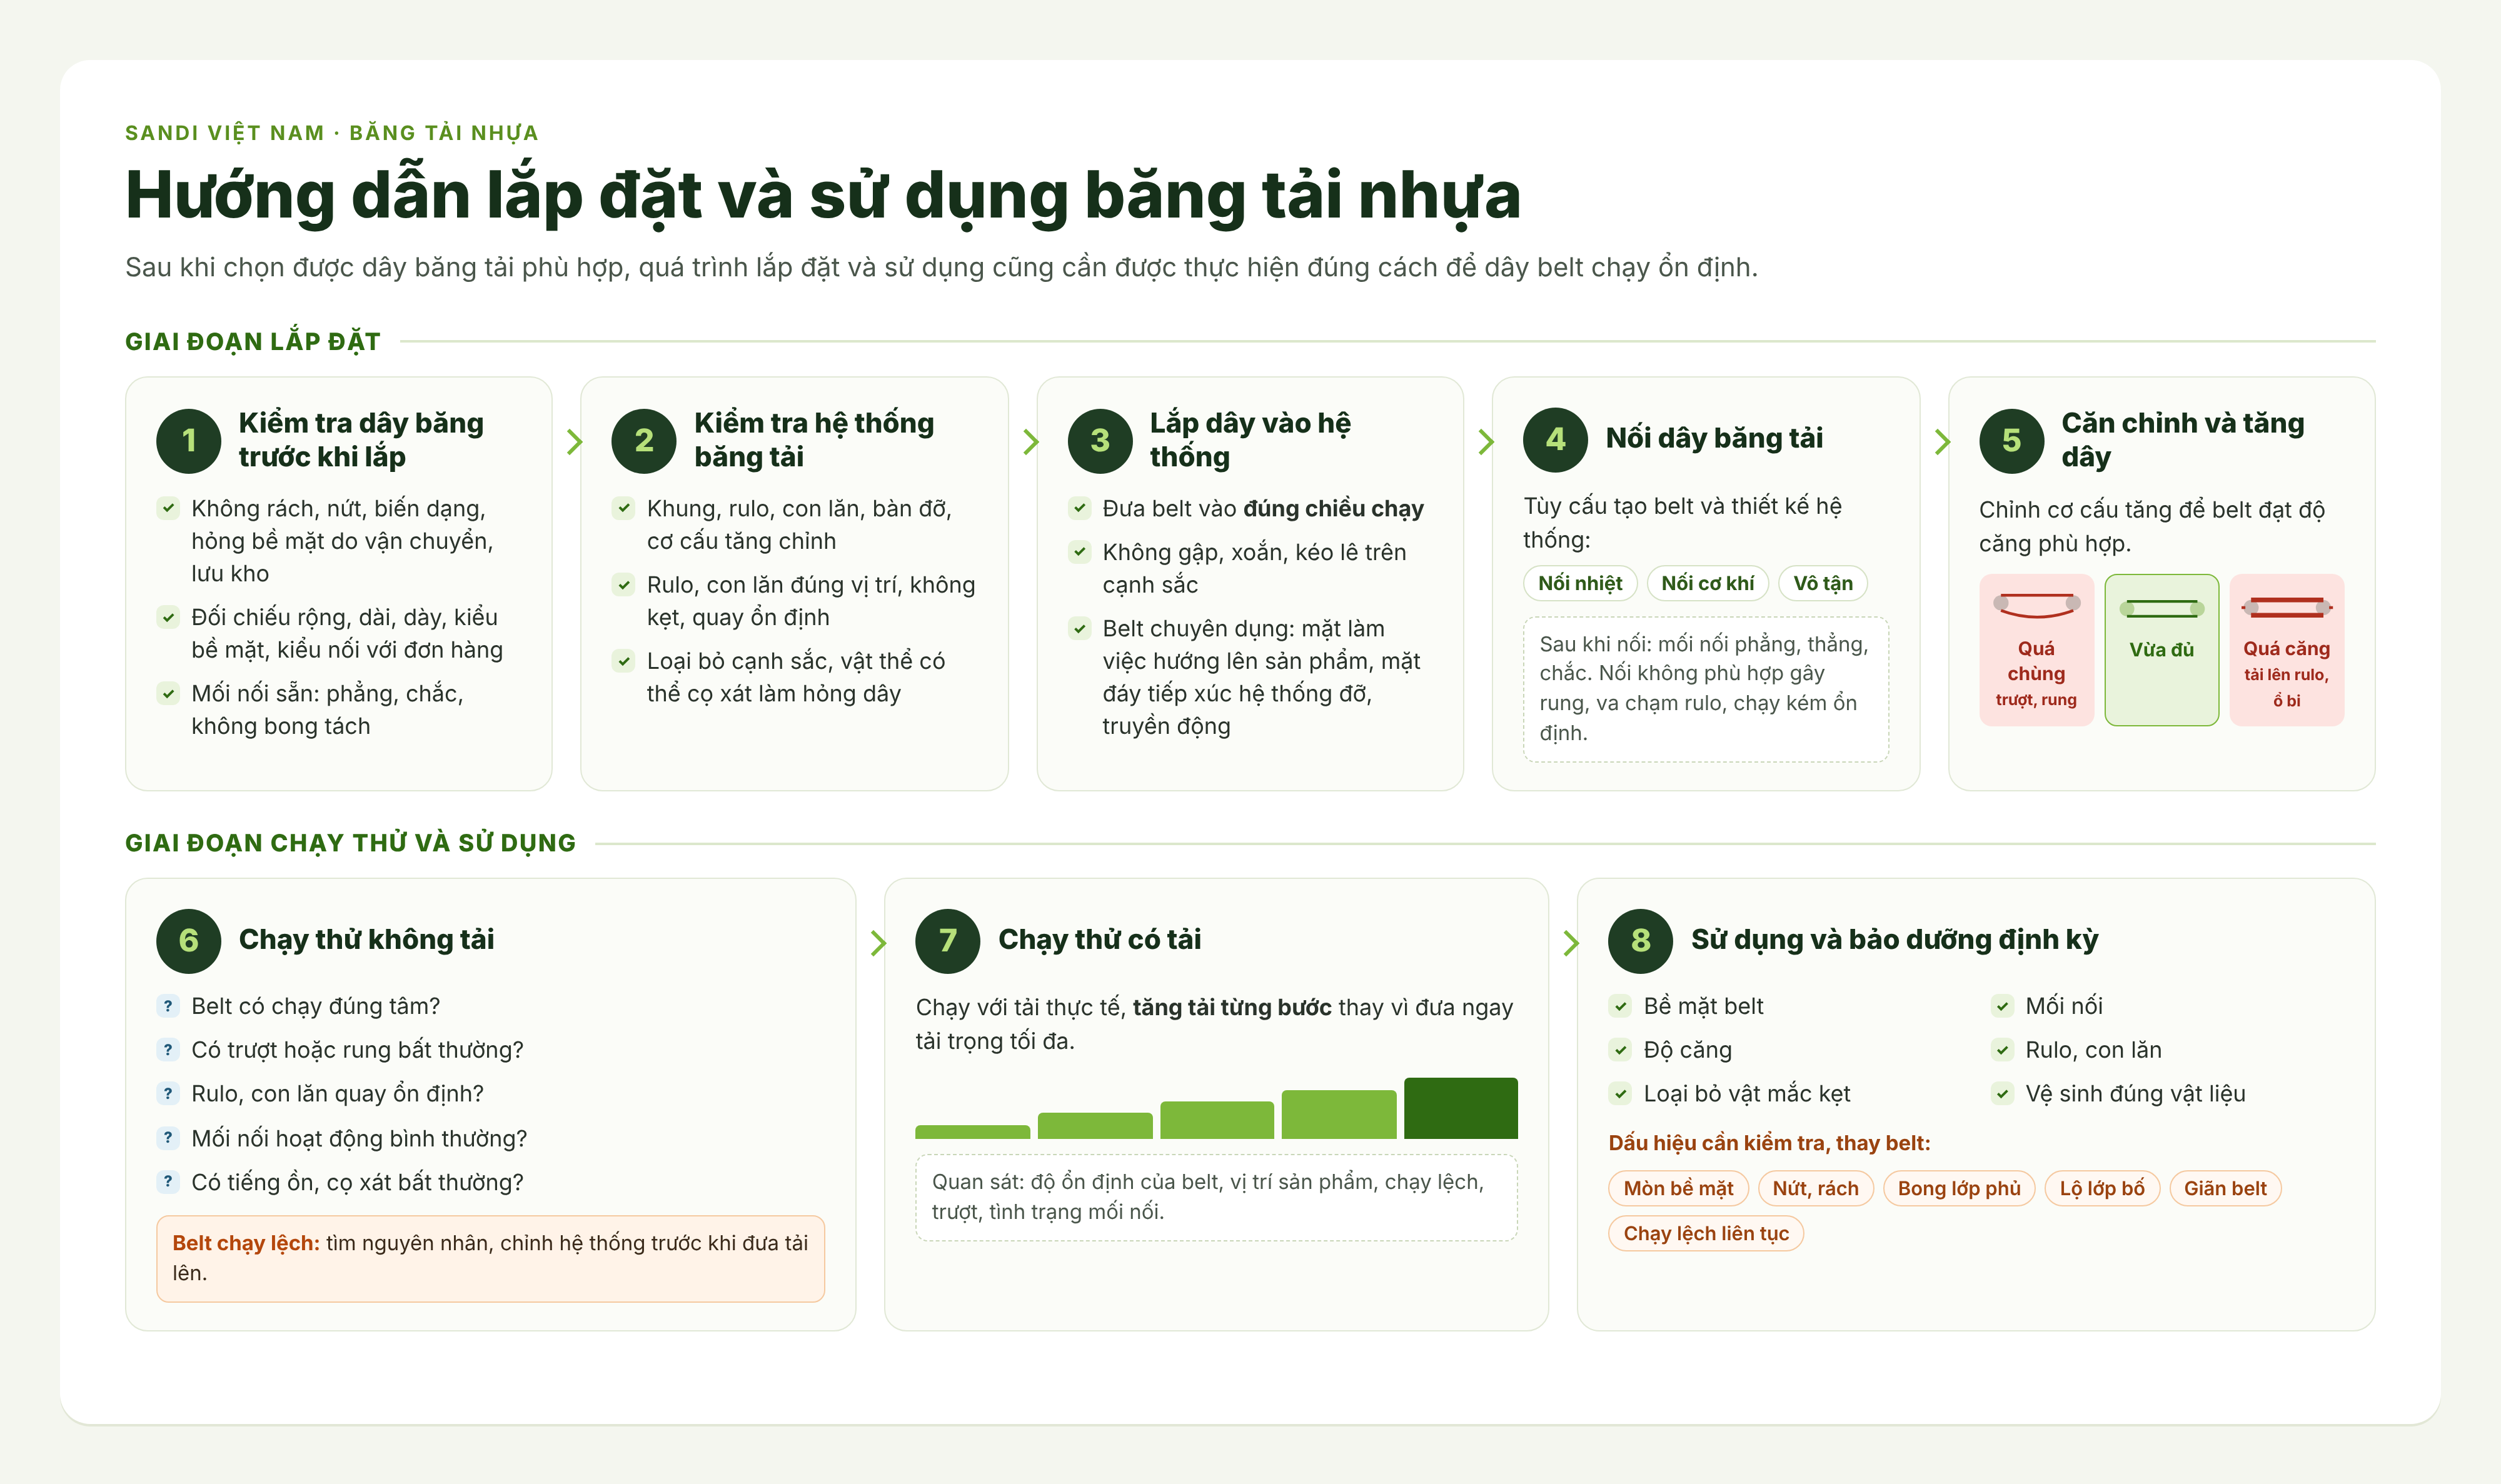
Để băng tải vận hành ổn định, đáp ứng năng suất và hạn chế chi phí thay thế, kỹ sư Sandi sẽ hướng dẫn khách hàng lựa chọn dây băng dựa trên đặc tính sản phẩm, môi trường làm việc và kết cấu hệ thống. Dưới đây là các yếu tố cần xác định khi lựa chọn băng tải nhựa:
Câu hỏi thường gặp về băng tải nhựa
1. Băng tải nhựa gồm những loại nào?
Có 3 nhóm chính. Nhóm thứ nhất là dây băng dạng cuộn gồm PVC, PU có lớp bề mặt và lớp bố chịu lực bên trong. Băng tải Teflon (PTFE) được dệt từ sợi thủy tinh hoặc sợi Kevlar, sau đó phủ một lớp nhựa Teflon chịu nhiệt. Và băng tải Modular được ghép từ các mắt nhựa POM, PP hoặc PE liên kết bằng chốt và truyền động bằng nhông. Mỗi loại có phạm vi ứng dụng riêng, nên cần chọn theo sản phẩm và điều kiện vận hành.
2. Nên chọn băng tải PVC hay PU?
PVC có chi phí thấp, dải độ dày và bề mặt đa dạng, phù hợp tải khô, nhẹ đến nặng, không dầu hoặc dầu nhẹ. PU kháng dầu mỡ, chống mài mòn tốt hơn và mỏng hơn nên chạy được rulo nhỏ, phù hợp thực phẩm nhiều dầu, dược phẩm, khu cắt tỉa. Một dây chuyền có thể dùng cả hai ở các công đoạn khác nhau.
3. Khi nào nên dùng băng tải Modular thay vì dây băng PVC, PU?
Nên dùng Modular khi tuyến băng có đoạn cong hoặc xoắn, khi khu vực ướt cần thoát nước và xịt rửa thường xuyên, khi vận chuyển chai, lon, hoặc khi muốn thay từng mắt hỏng mà không thay cả băng. Với tuyến thẳng, khô, tải nhẹ, dây băng PVC thường kinh tế hơn.
4. Băng tải nhựa chịu được nhiệt độ bao nhiêu?
Tùy vật liệu: PVC khoảng -10°C đến 80°C, PU khoảng -20°C đến 80°C (một số dòng chịu nhiệt cao hơn), Modular POM hoặc PP khoảng -40°C đến 90°C, Teflon khoảng -70°C đến 260°C. Khi nhiệt độ thực tế vượt giới hạn, băng sẽ mềm, cứng, biến dạng hoặc giảm độ bền. Bên trong lò nướng, chảo chiên, buồng sấy nhiệt độ cao nên dùng băng lưới inox hoặc băng chuyên dụng, không dùng PVC hoặc PU.
5. Băng tải nhựa có dùng được cho thực phẩm không?
Dùng được nếu chọn đúng loại vật liệu cấp thực phẩm và có hồ sơ kiểm định. PU và nhựa Modular cấp thực phẩm thường được dùng ở khâu tiếp xúc trực tiếp. PVC trắng chuyên dụng phù hợp thực phẩm khô và khâu đóng gói. Khách hàng nên yêu cầu hồ sơ vật liệu. Các dòng băng tải thực phẩm của Sandi được kiểm định tại QUATEST 1 theo QCVN 12-1:2011/BYT.
6. Băng tải nhựa có chống tĩnh điện được không?
Được, với dòng PVC và PU chống tĩnh điện có điện trở bề mặt 10⁶–10⁹ Ω. Băng chống tĩnh điện không ngăn điện tích sinh ra mà giúp điện tích phân tán nhanh để không tích tụ. Để hiệu quả, cần kết hợp nối đất khung, rulo và đo điện trở định kỳ. Băng PVC, PU thông thường là vật liệu cách điện, không dùng cho khu vực kiểm soát ESD.
7. Băng tải nhựa chạy được trên rulo nhỏ không?
Phụ thuộc độ dày và số lớp bố. Băng càng dày, càng nhiều lớp bố thì rulo tối thiểu càng lớn. Băng PU mỏng 0,8 mm, 1 lớp bố chạy được rulo nhỏ đến khoảng 12 mm, rất phù hợp đầu chuyển dạng dao. Rulo nhỏ hơn mức cho phép sẽ làm lớp mặt nứt và bong lớp. Khi đặt băng, cần cung cấp đường kính rulo nhỏ nhất của máy.
8. Băng tải nhựa nối bằng cách nào?
Dây PVC và PU thường nối ép nhiệt thành vòng kín, mối nối phẳng, bền, không dùng ghim kim loại cho tải nặng hoặc tốc độ cao. Dây Teflon dùng phương pháp nối phù hợp với nền sợi thủy tinh và lớp PTFE. Băng Modular không nối nhiệt mà liên kết các mô-đun bằng chốt. Sandi nối ép nhiệt tại xưởng hoặc tại nhà máy khách hàng.
9. Băng tải nhựa dùng được bao lâu?
Tuổi thọ phụ thuộc tải trọng, tốc độ, số ca chạy, môi trường, chất lượng mối nối và hệ cơ khí. Cùng một loại băng, nếu chọn đúng độ dày, đúng rulo, nối đúng kỹ thuật và vệ sinh đúng cách thì bền hơn nhiều so với chọn sai. Nên kiểm tra định kỳ bề mặt, mép, mối nối, độ căng và thay băng khi lớp mặt mòn lộ bố, trước khi gây dừng chuyền.
10. Băng tải chạy lệch hoặc giãn có phải do chất lượng băng không?
Không nhất thiết. Chạy lệch thường liên quan đến rulo không song song, lực căng hai bên không đều, khung vênh hoặc thiếu gân dẫn hướng V. Băng giãn có thể do số lớp bố không đủ tải hoặc căng quá mức. Cần kiểm tra đồng thời dây băng và kết cấu cơ khí trước khi kết luận, vì nhiều nhà máy thay băng mới mà sự cố vẫn lặp lại.
11. Cần cung cấp thông tin gì để Sandi tư vấn và báo giá?
Gồm loại sản phẩm vận chuyển, tải trọng, tốc độ, góc nghiêng, nhiệt độ và môi trường (dầu, nước, hóa chất), yêu cầu thực phẩm hoặc chống tĩnh điện, kích thước dây (rộng × chu vi × độ dày), đường kính rulo nhỏ nhất, kiểu nối và phụ kiện cần gia công. Bạn cũng có thể chụp ảnh dây chuyền và băng cũ, gửi qua Zalo 0903 223 663 để kỹ sư Sandi phản hồi.
12. Sandi có gia công băng tải nhựa theo bản vẽ và nối băng tại nhà máy không?
Có. Sandi cắt theo khổ, nối ép nhiệt, hàn mép, dán gân ngang, tai bèo, gân dẫn hướng V, đục lỗ theo bản vẽ, tại xưởng hoặc tại nhà máy khách hàng.
Bắt đầu cùng Sandi: Từ một tấm ảnh dây chuyền đến giải pháp hoàn chỉnh
Chọn băng tải nhựa đúng ngay từ đầu giúp doanh nghiệp tiết kiệm nhiều hơn so với việc chọn băng rẻ rồi thay liên tục. Khi làm việc với Sandi, doanh nghiệp có:
-
Danh mục sản phẩm đa dạng: Xích nhựa modular, PVC, PU, Teflon/PTFE, đa dạng độ dày, bề mặt mặt trơn, mặt nhám, mặt nỉ; dòng tiêu chuẩn, chống tĩnh điện, chịu dầu; gân, vách.
-
Tư vấn theo đúng ngành và công đoạn: Chọn mã dựa trên tải, góc nghiêng, rulo và yêu cầu tĩnh điện, không bán theo thói quen.
-
Nói rõ giới hạn của băng tải nhựa: Chỉ ra vị trí nên dùng PU, PVC, Teflon/PTFE, lưới inox hay loại băng khác.
-
Hai nhà máy, một đầu mối: Băng tải và phụ kiện cơ khí được tính toán đồng bộ, không đẩy trách nhiệm qua lại.
-
Gia công chính xác: Máy cắt, máy tách lớp, máy dán ép, máy dán gân; nối ép nhiệt tại chỗ.
-
Sẵn hàng tại nhà xưởng, bảo hành trọn đời cho lỗi từ nhà sản xuất theo điều kiện bảo hành của Sandi, hotline 24/7.
Quy trình làm việc:
-
Tiếp nhận thông tin: Ảnh chụp dây chuyền, mô tả sự cố, thông số băng cũ.
-
Khảo sát: Đo tải, góc nghiêng, rulo, kiểm tra mối nối, khung, môi trường tại nhà máy.
-
Đề xuất: Chọn mã băng, phương án gia công gân, vách, phụ kiện; nếu nguyên nhân không nằm ở băng tải, Sandi nói rõ.
-
Gia công, lắp đặt: Cắt, nối ép nhiệt, hàn gân, vách; lắp phụ kiện, căn chỉnh rulo, lực căng.
-
Bàn giao: Thông số băng, hướng dẫn vận hành, kiểm tra định kỳ.
Gửi cho Sandi một tấm ảnh dây chuyền và vài dòng mô tả vấn đề bạn đang gặp. Kỹ sư Sandi sẽ đề xuất mã băng phù hợp và gửi báo giá chi tiết.
Công Ty Cổ Phần Sandi Việt Nam
-
Nhà máy 1: Lô A2 đường CN6, Cụm công nghiệp vừa và nhỏ Bắc Từ Liêm, phường Xuân Phương, TP. Hà Nội
-
Nhà máy 2: Ô số 1, lô số 4, Cụm công nghiệp Lai Xá, phường Tây Tựu, TP. Hà Nội
-
Hotline/Zalo: 0903 223 663 – 0243 79 79 246
-
Email: info@sandivietnam.com
-
Website: https://sandivietnam.vn/
Bình luận

Gửi
Gửi
Xem thêm 
Sản phẩm liên quan


Hỗ trợ & Liên hệ
Hoặc chúng tôi sẽ gọi điện tư vấn miễn phí cho bạn


CÔNG TY CỔ PHẦN SANDI VIỆT NAM

Ô số 1, Lô số 4, Cụm công nghiệp Lai Xá,
xã Kim Chung, huyện Hoài Đức, TP Hà Nội


Copyright © 2022 Sandi VietNam. All Rights Reserved.


