


Thiết Kế, Gia Công Và Lắp Đặt Hệ Thống Băng Tải Công Nghiệp Trọn Gói

Cập nhật lần cuối: 1/1/1970 lượt xemĐăng bởi:
Bạn đã có sẵn mặt bằng nhà xưởng, máy đóng gói đã chạy ổn định, khu vực kiểm tra đã bố trí xong. Băng tải cũng đã được gia công đúng chiều dài, đúng kích thước và chạy thử riêng không có vấn đề gì. Nhưng khi đưa vào dây chuyền, đầu vào lại không khớp với máy phía trước, sản phẩm sang công đoạn tiếp theo bị lệch, một đoạn băng tải vướng lối đi và vị trí động cơ lại khó tiếp cận khi cần bảo trì.
Vấn đề đôi khi không nằm ở một chiếc băng tải, mà nằm ở cách cả hệ thống được thiết kế để kết nối với nhau.
Bởi trong nhà máy, băng tải không hoạt động độc lập. Nó phải khớp với mặt bằng, cao độ, năng suất, kích thước sản phẩm, máy móc hai đầu và cả cách công nhân vận hành, bảo trì mỗi ngày.
Bài viết này phân tích những khó khăn thường phát sinh khi triển khai một hệ thống băng tải công nghiệp cho nhà máy xây mới, cải tạo hoặc mở rộng xưởng. Trả lời câu hỏi vì sao một thiết kế nhìn hợp lý trên bản vẽ vẫn có thể gặp vấn đề khi đưa vào nhà máy, và cách Sandi triển khai trọn gói từ thiết kế, gia công đến lắp đặt và chạy thử thực tế.
Nỗi đau của nhiều doanh nghiệp: Dây chuyền đã đầu tư nhưng khâu vận chuyển vẫn phát sinh sự cố
Doanh nghiệp đã đầu tư máy đóng gói, máy kiểm tra, máy phân loại và nhiều thiết bị tự động hóa để tăng năng suất. Nhưng khi các công đoạn được đưa vào vận hành liên tục, một số vấn đề lại xuất hiện ngay ở khâu vận chuyển giữa các công đoạn.
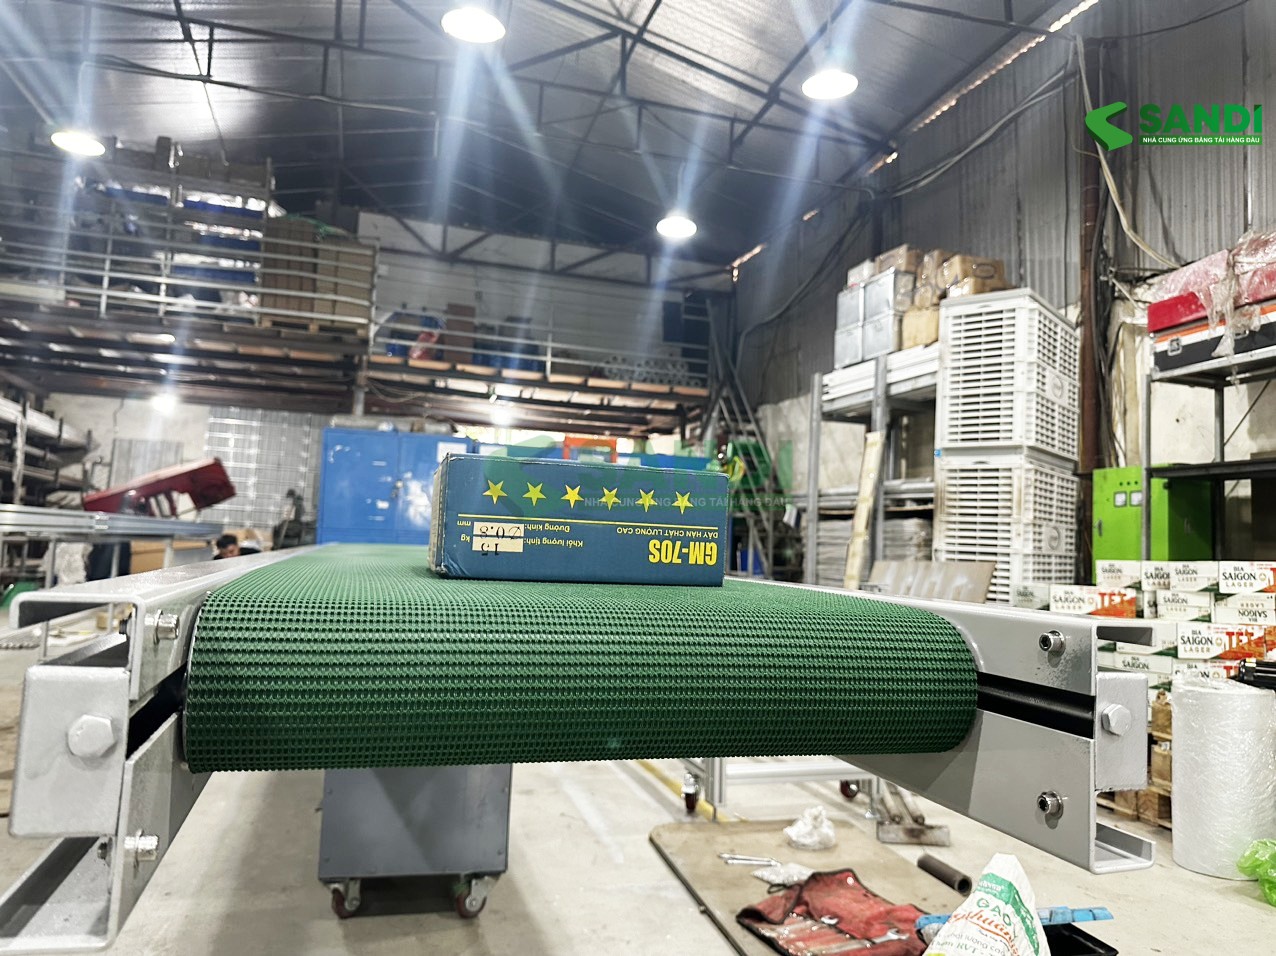
Sản phẩm vừa ra khỏi công đoạn trước đã bị dồn lại. Có sản phẩm đi lệch khỏi vị trí cần thiết, có sản phẩm bị dừng ở điểm chuyển tiếp. Dây chuyền vẫn chạy nhưng công nhân phải thường xuyên can thiệp để đẩy, chỉnh hoặc lấy sản phẩm ra khỏi vị trí bị kẹt. Dưới đây là những sự cố thường gặp trong khâu vận chuyển của các nhà máy:
1. Sản phẩm không chuyển ổn định giữa các công đoạn
Máy phía trước vẫn cấp sản phẩm đều, máy phía sau vẫn sẵn sàng nhận, nhưng sản phẩm ở giữa lại không di chuyển như kỳ vọng.
Thùng carton có thể bị lệch khi chuyển từ tuyến này sang tuyến khác. Túi sản phẩm nhẹ có thể bị trượt hoặc xoay hướng. Những sản phẩm có kích thước nhỏ lại dễ mắc tại khoảng hở giữa hai vị trí chuyển tiếp.
Khi tình trạng này lặp lại trong nhiều giờ sản xuất, công nhân phải liên tục can thiệp thủ công để đưa sản phẩm trở lại đúng vị trí.
2. Dây chuyền chạy nhưng năng suất thực tế không đạt như kế hoạch
Trên giấy tờ, các thiết bị đều có năng suất đáp ứng yêu cầu. Nhưng khi vận hành cả dây chuyền, sản lượng thực tế có thể thấp hơn dự kiến.
Một công đoạn phải chờ sản phẩm từ công đoạn trước. Một đoạn khác lại phải giảm tốc vì sản phẩm phía sau không theo kịp. Khi lượng sản phẩm dồn lên tại một điểm, nhân viên phải xử lý thủ công trước khi dây chuyền có thể tiếp tục chạy bình thường.
Kết quả là doanh nghiệp đã đầu tư nhiều thiết bị nhưng năng lực của cả dây chuyền lại bị giới hạn bởi một điểm vận chuyển ở giữa.
3. Chạy thử từng thiết bị ổn nhưng khi ghép vào dây chuyền lại phát sinh vấn đề
Một băng tải có thể chạy tốt khi thử riêng. Máy đóng gói cũng hoạt động bình thường. Máy kiểm tra phía sau cũng không có lỗi.
Nhưng khi kết nối tất cả thành một dây chuyền, sản phẩm lại không chuyển ổn định giữa các công đoạn.
Đây là lúc những vấn đề trước đó chưa thể hiện rõ bắt đầu xuất hiện: Sản phẩm bị lệch, khoảng cách thay đổi, điểm giao nhận không thuận lợi hoặc một thiết bị phải chờ thiết bị khác.
4. Đưa thiết bị vào nhà máy mới phát hiện bất tiện trong vận hành
Một hệ thống có thể phù hợp với kích thước dự kiến nhưng khi lắp đặt thực tế lại gặp những hạn chế của mặt bằng.
Vị trí đặt băng tải có thể ảnh hưởng đến lối đi. Một số bộ phận khó tiếp cận khi cần vệ sinh hoặc bảo trì. Động cơ đặt ở vị trí không thuận tiện để kiểm tra. Cơ cấu dẫn hướng hoặc che chắn lại làm giảm không gian thao tác của công nhân.
Những bất tiện này có thể không làm dây chuyền dừng ngay lập tức, nhưng sẽ ảnh hưởng trực tiếp đến việc vận hành và bảo trì về lâu dài.
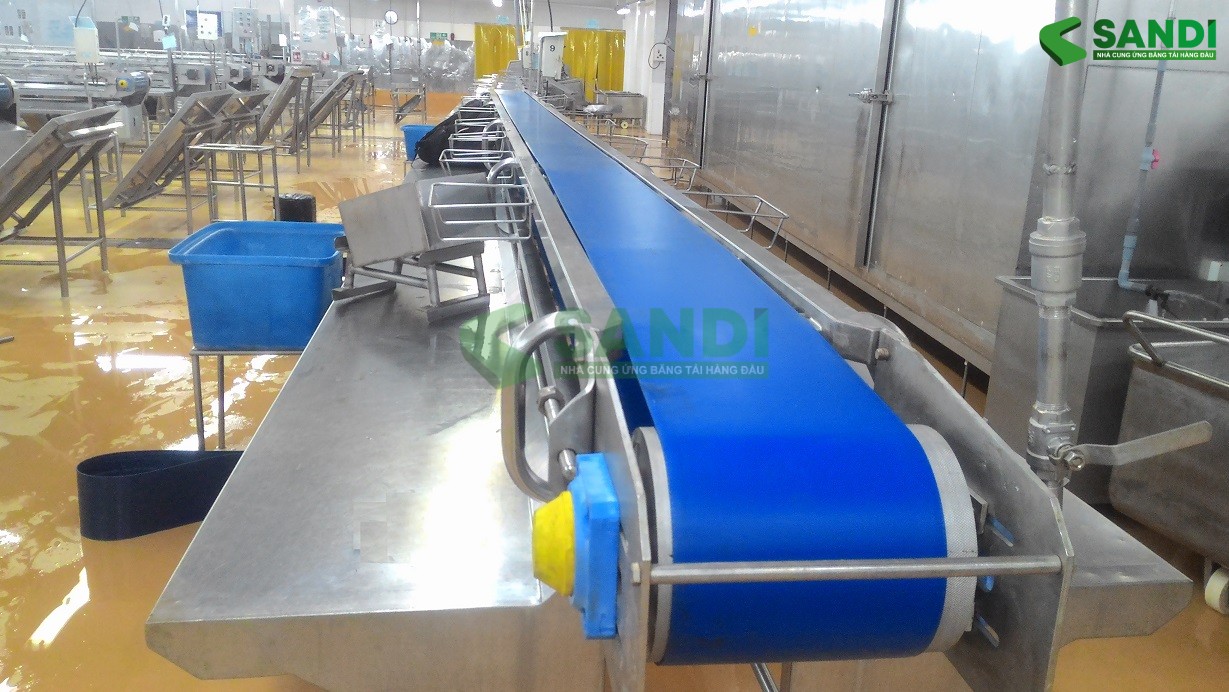
5. Phải chỉnh sửa ngay tại hiện trường
Không ít thay đổi chỉ được phát hiện khi thiết bị đã được đưa đến nhà máy: Cần nâng hoặc hạ một đoạn băng tải, thay đổi vị trí chân đỡ, bổ sung dẫn hướng, điều chỉnh điểm giao nhận hoặc thay đổi vị trí một số bộ phận.
Mỗi thay đổi tưởng như nhỏ đều có thể kéo theo gia công lại, lắp đặt lại hoặc kéo dài thời gian chạy thử.
Nếu các vấn đề này xuất hiện liên tiếp, chi phí và tiến độ của dự án cũng khó giữ đúng như kế hoạch ban đầu.
6. Khi có sự cố, khó xác định vấn đề nằm ở đâu
Một sản phẩm dừng tại điểm chuyển tiếp không có nghĩa nguyên nhân chắc chắn nằm ở băng tải.
Vấn đề có thể liên quan đến tốc độ vận chuyển, vị trí giao nhận, cơ cấu dẫn hướng, cảm biến hoặc chính thiết bị phía trước và phía sau. Khi toàn bộ hệ thống không được nhìn như một chuỗi liên kết, việc tìm nguyên nhân thường mất nhiều thời gian hơn.
Vấn đề không nhất thiết nằm ở một chiếc máy đang hỏng. Đôi khi, vấn đề xuất hiện ngay tại nơi sản phẩm được chuyển từ công đoạn này sang công đoạn khác.
Và đó cũng là lý do một hệ thống vận chuyển trong nhà máy cần được nhìn từ toàn bộ dây chuyền, thay vì chỉ xem xét từng băng tải hoặc từng thiết bị riêng lẻ.
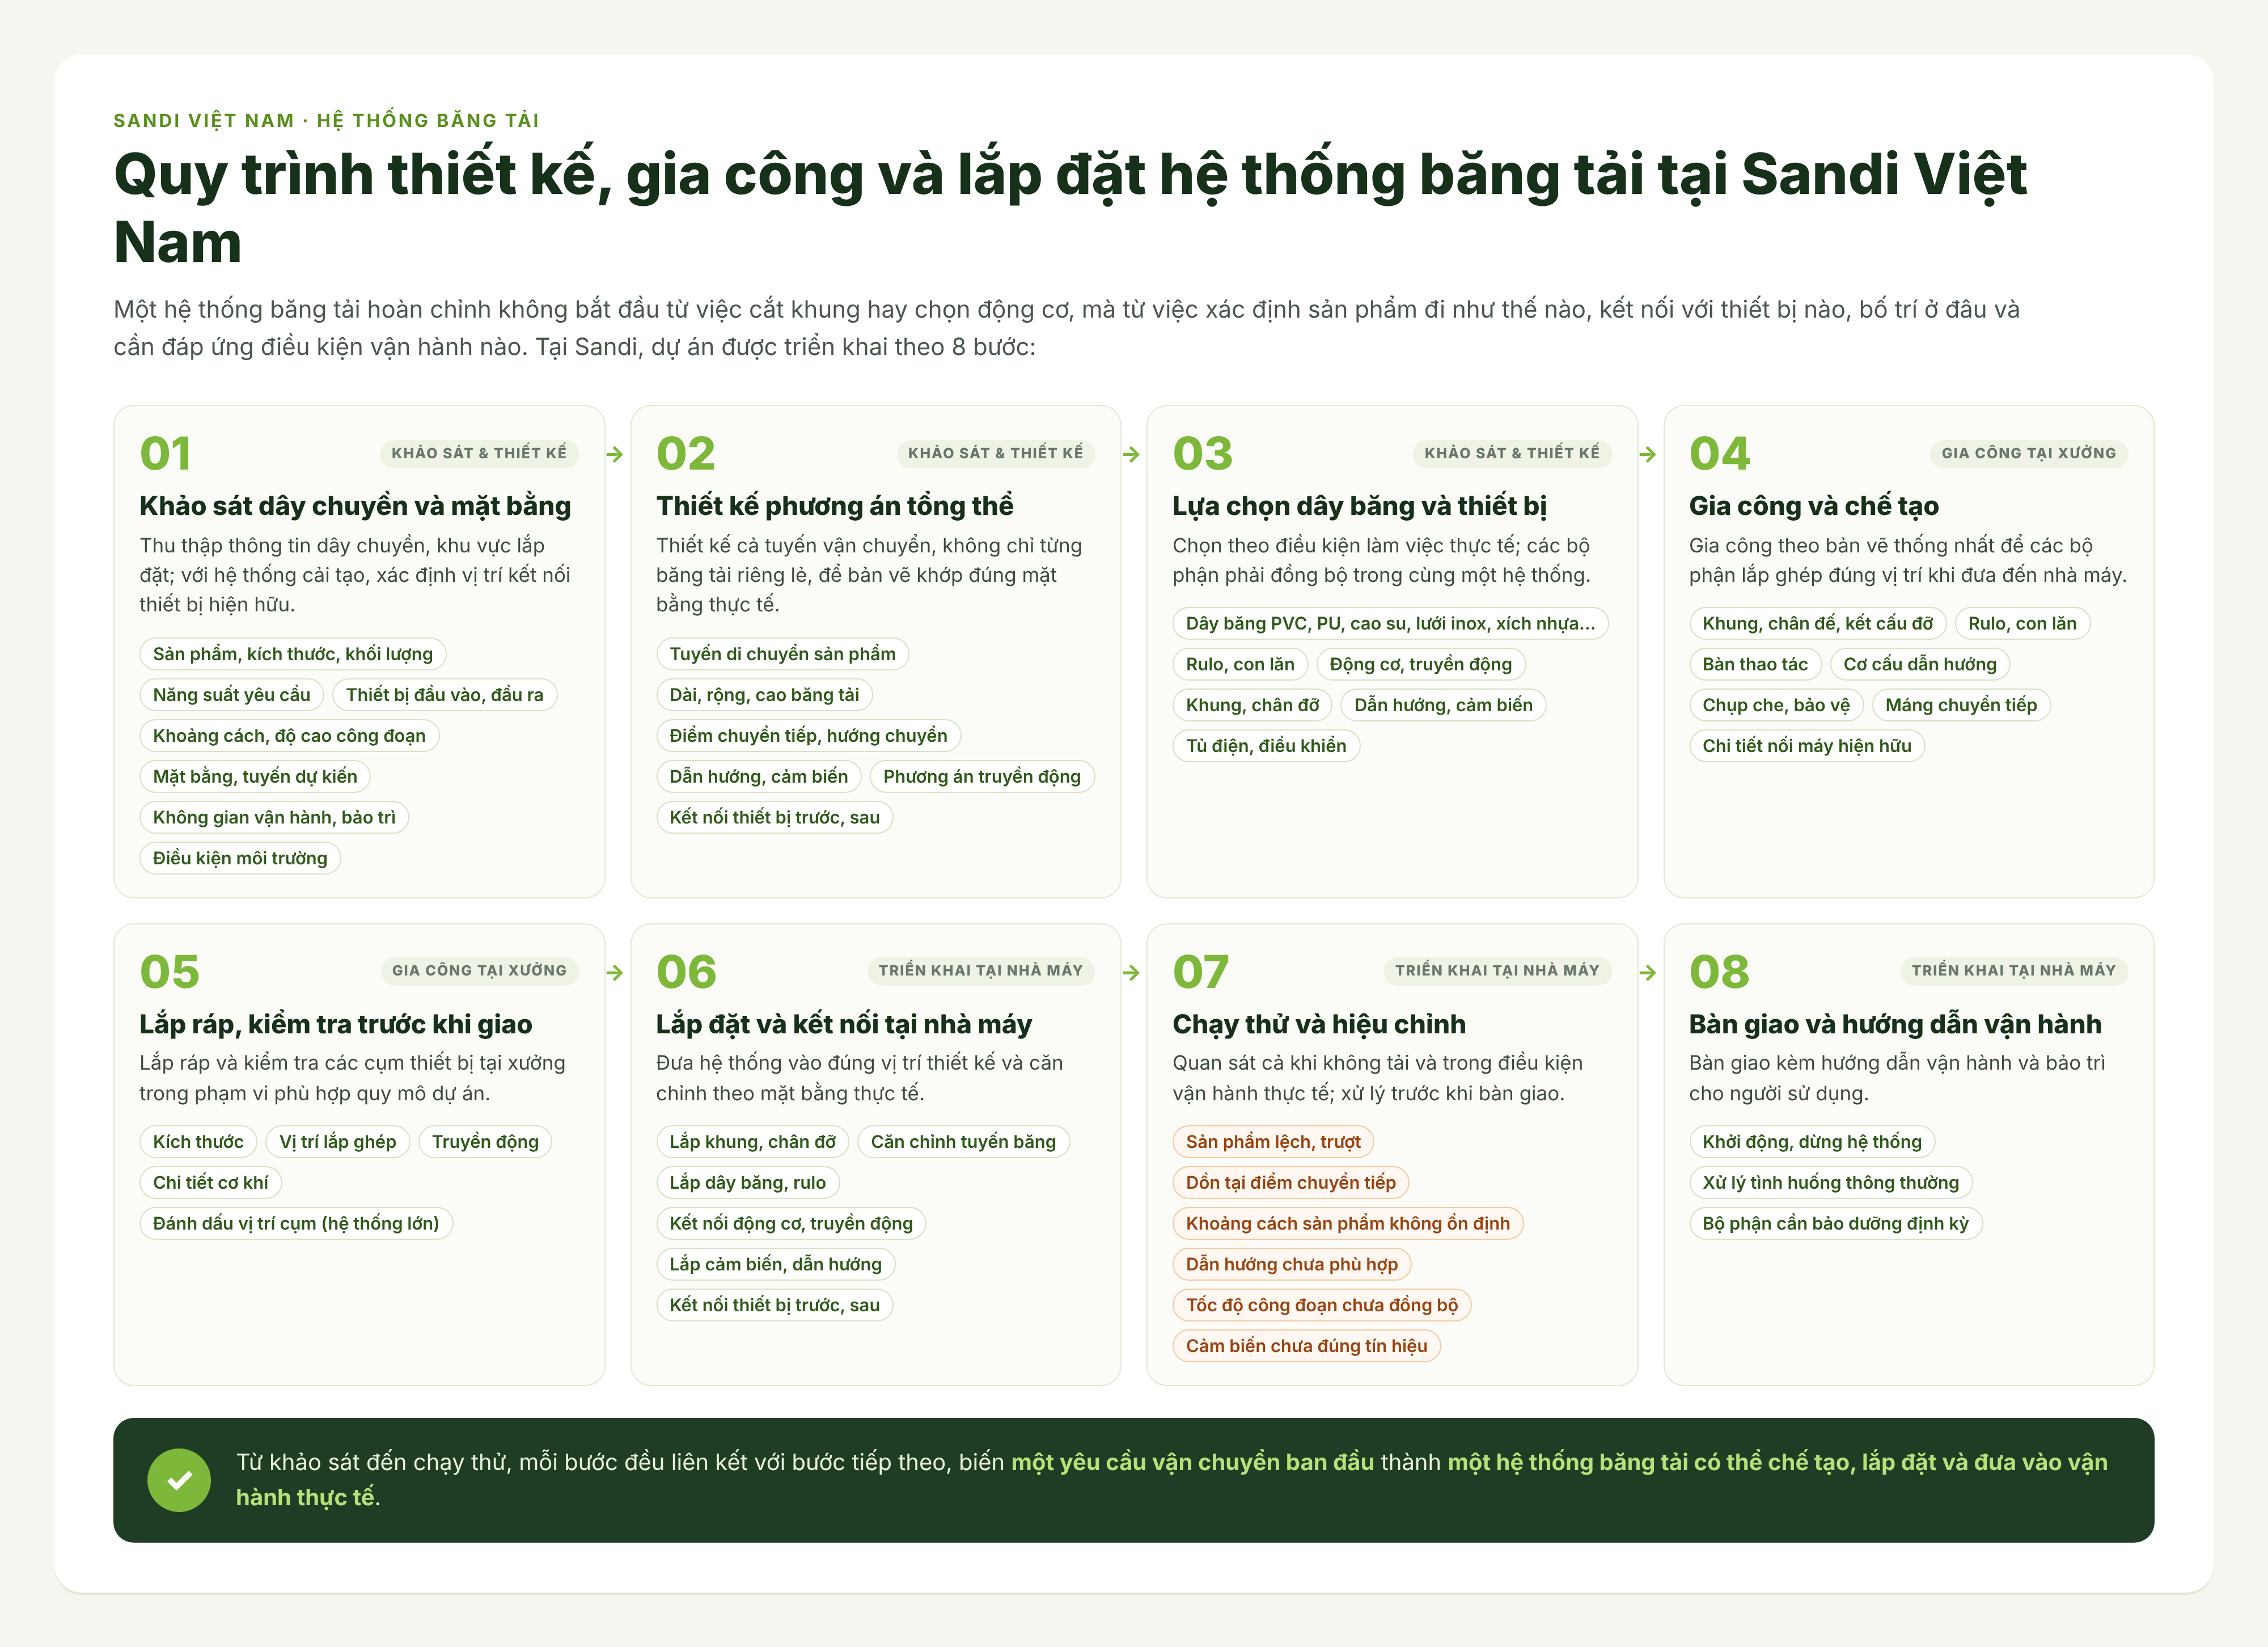
Cả 6 sự cố ở trên đều xảy ra ở điểm chuyển, bởi vậy Sandi Việt Nam đưa ra phương án tiếp cận từ toàn bộ dây chuyền: Khảo sát mặt bằng và máy móc hai đầu, thiết kế cả tuyến vận chuyển, tự gia công tại xưởng, lắp đặt và chạy thử có tải với chính sản phẩm của nhà máy. Một đầu mối chịu trách nhiệm từ bản vẽ đến khi bàn giao, nên khi có vấn đề, doanh nghiệp chỉ cần làm việc với một nơi.
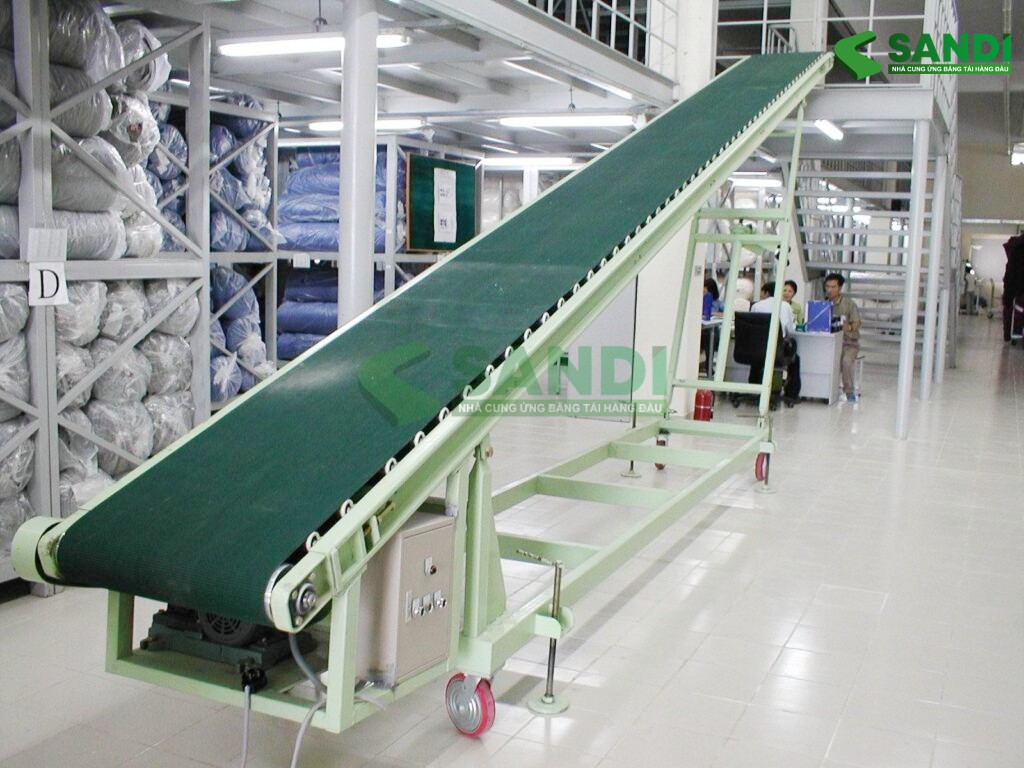
Vì sao thiết kế hệ thống băng tải cần nhìn từ toàn bộ dây chuyền?
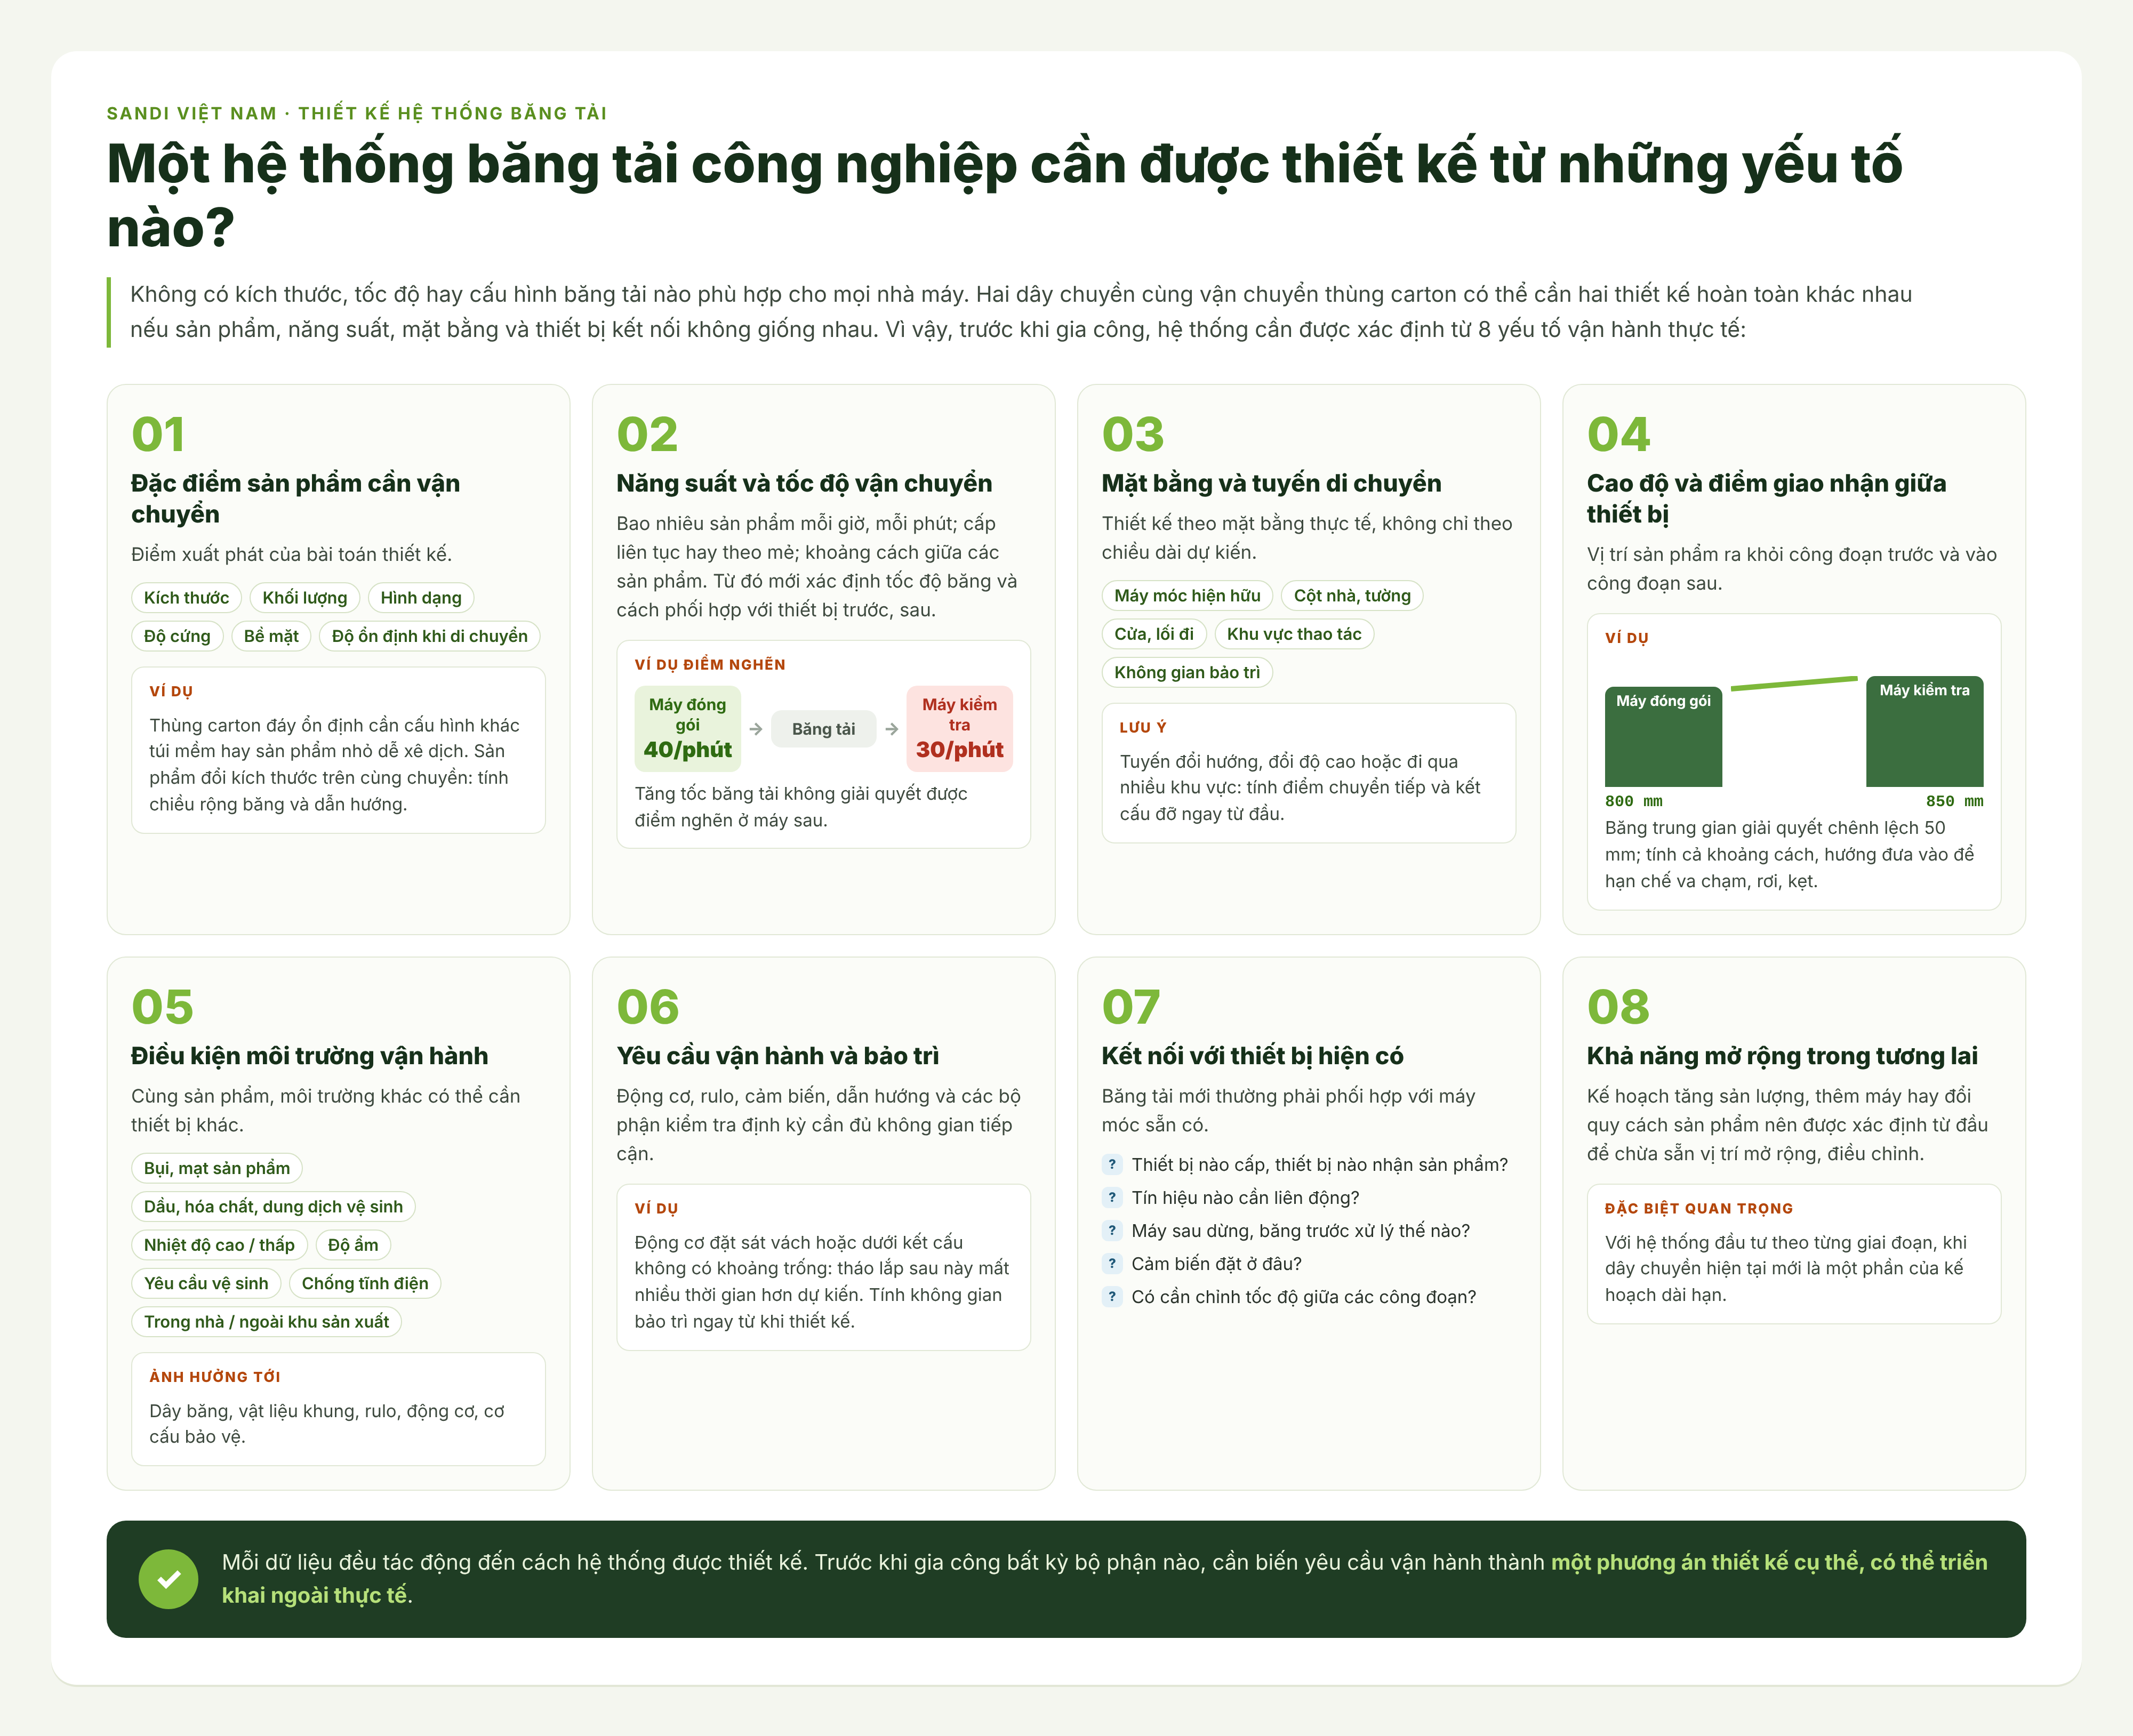
Một dây chuyền sản xuất không vận hành theo từng thiết bị riêng lẻ. Sản phẩm phải đi liên tục từ công đoạn này sang công đoạn khác, và băng tải chính là phần kết nối giữa những công đoạn đó.
Vì vậy, một băng tải có thể đáp ứng đúng kích thước và tải trọng nhưng vẫn chưa chắc phù hợp với dây chuyền nếu điểm giao nhận, tốc độ, cao độ hoặc cách sản phẩm di chuyển không đồng bộ với các thiết bị xung quanh.
1. Mỗi điểm giao nhận đều là một mắt xích của cả dây chuyền
Hãy hình dung một tuyến đơn giản:
Máy đóng gói → băng tải → máy kiểm tra → băng tải → máy phân loại → khu vực đóng thùng.
Ở mỗi vị trí, sản phẩm phải được đưa ra khỏi thiết bị trước và được thiết bị sau tiếp nhận đúng cách.
Máy đóng gói có thể đưa sản phẩm ra ở độ cao 800 mm, trong khi máy kiểm tra yêu cầu sản phẩm đi vào ở độ cao 850 mm. Hoặc máy phía trước cấp sản phẩm liên tục nhưng thiết bị phía sau xử lý theo từng nhịp.
Nếu chỉ thiết kế riêng đoạn băng tải ở giữa mà không xét đến hai thiết bị hai đầu, vấn đề thường chỉ xuất hiện khi toàn bộ dây chuyền bắt đầu chạy.
2. Năng suất phải được tính theo cả tuyến vận chuyển
Không thể đánh giá một băng tải chỉ bằng tốc độ tối đa của nó.
Ví dụ, công đoạn trước cấp 40 sản phẩm/phút, nhưng công đoạn sau chỉ xử lý được 30 sản phẩm/phút. Nếu băng tải vẫn liên tục đưa sản phẩm về phía sau, sản phẩm sẽ dần dồn lại tại điểm giao nhận.
Ngược lại, nếu thiết bị sau có khả năng xử lý nhanh hơn nhưng băng tải cấp sản phẩm không đủ, công suất của thiết bị đó cũng không được khai thác hết.
Vì vậy, khi thiết kế cần xem xét năng suất của các công đoạn liên quan và khả năng vận chuyển giữa chúng, thay vì chỉ chọn một tốc độ cho riêng băng tải.
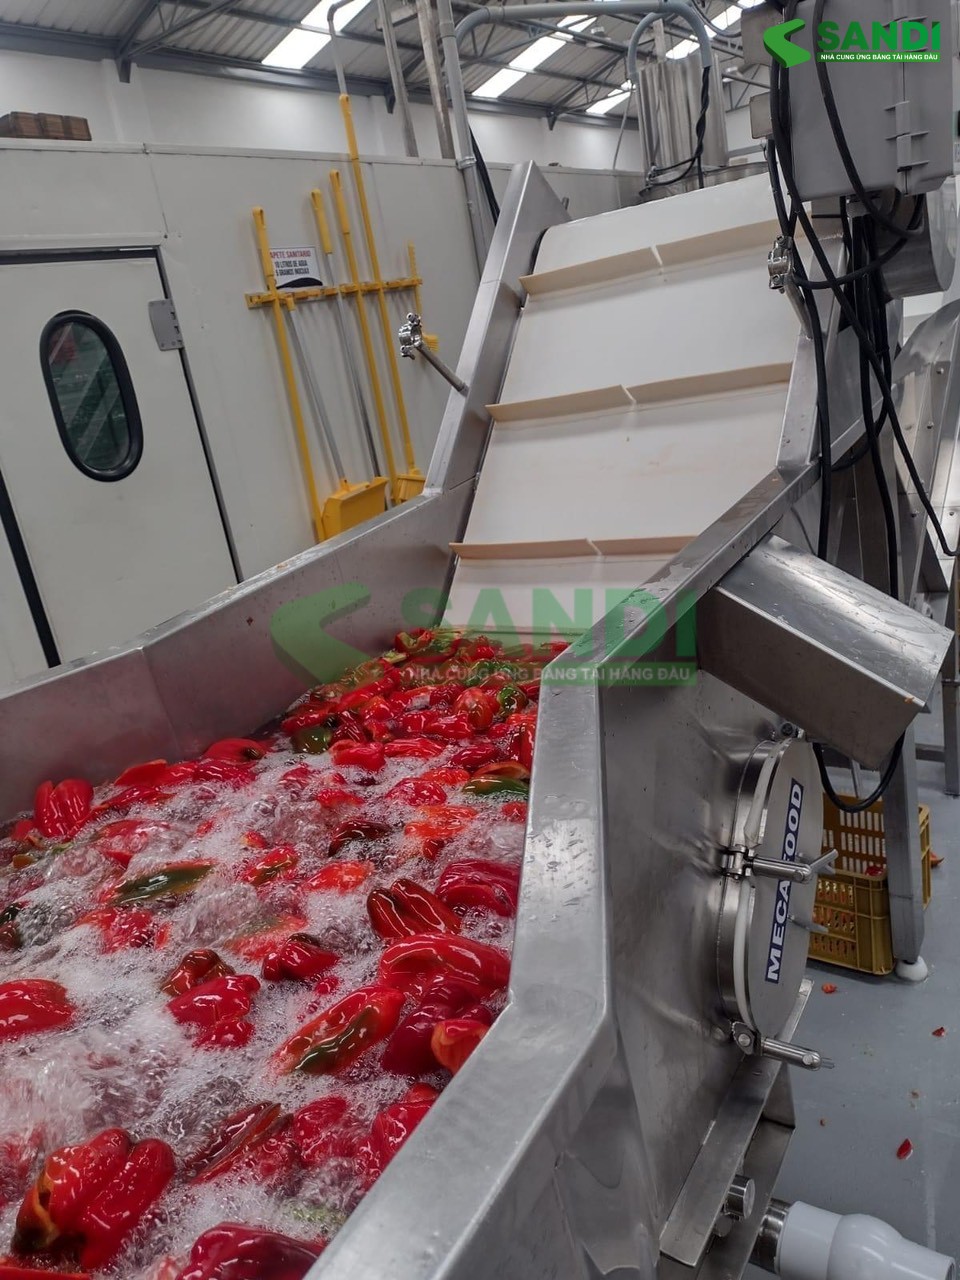
3. Kích thước và đặc tính sản phẩm ảnh hưởng trực tiếp đến cách vận chuyển
Một thùng carton, túi mềm, chai lọ hay linh kiện nhỏ sẽ có cách di chuyển hoàn toàn khác nhau.
Sản phẩm nhẹ có thể bị xê dịch khi tốc độ thay đổi. Sản phẩm có đáy không ổn định có thể cần cơ cấu dẫn hướng. Sản phẩm nhỏ lại dễ gặp vấn đề nếu khoảng hở tại điểm chuyển tiếp quá lớn.
Do đó, thiết kế phải bắt đầu từ câu hỏi:
Sản phẩm thực tế sẽ được đưa lên, vận chuyển, chuyển tiếp và nhận xuống như thế nào?
Từ đó mới xác định được loại dây băng, bề mặt, tốc độ, chiều rộng, cơ cấu dẫn hướng và cách bố trí các điểm chuyển tiếp.
4. Mặt bằng nhà máy là một phần của bài toán thiết kế
Một hệ thống có thể phù hợp trên bản vẽ nhưng chưa chắc phù hợp với nhà máy thực tế.
Cột nhà, cửa, lối đi, máy móc hiện hữu, khu vực thao tác và khoảng không dành cho bảo trì đều có thể ảnh hưởng đến vị trí và hướng đi của băng tải.
Ví dụ, một chân đỡ đặt đúng theo bản vẽ nhưng lại nằm ngay trên lối đi của công nhân. Hoặc khoảng cách giữa băng tải và máy phía sau quá nhỏ khiến nhân viên không thể tiếp cận để vệ sinh, kiểm tra hoặc xử lý sự cố.
Vì vậy, thiết kế hệ thống không thể tách rời khỏi mặt bằng và điều kiện vận hành thực tế.
5. Các bộ phận trong hệ thống phải được tính toán đồng bộ
Một hệ thống băng tải gồm nhiều bộ phận liên kết với nhau: khung, dây băng, rulo, con lăn, động cơ, truyền động, cảm biến, dẫn hướng và các cơ cấu phụ trợ.
Khi một yếu tố thay đổi, những yếu tố khác có thể cũng phải thay đổi theo.
Chẳng hạn, khi tăng tải sản phẩm, không chỉ cần xem lại công suất động cơ mà còn phải xem xét khả năng chịu tải của dây băng, rulo, trục và kết cấu khung. Khi thay đổi tốc độ, cần xem lại cách sản phẩm được giữ ổn định và điểm giao nhận với thiết bị phía sau.
Một hệ thống tốt không phải là tập hợp của những linh kiện có thông số tốt riêng lẻ, mà là các bộ phận được lựa chọn để làm việc phù hợp với nhau trong cùng một dây chuyền.
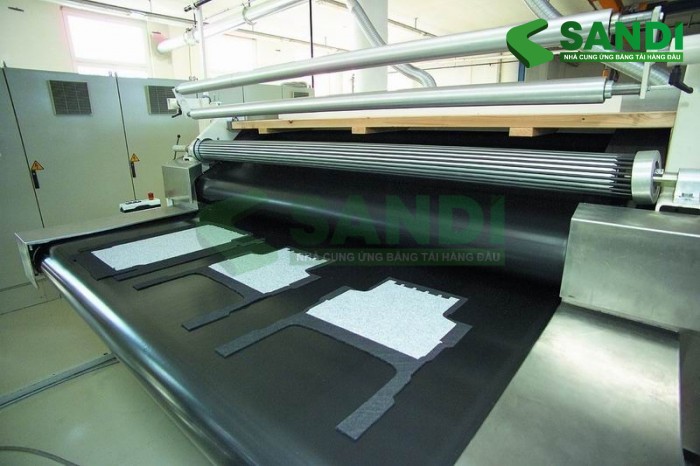
6. Thiết kế tổng thể giúp xử lý trước các điểm dễ phát sinh sự cố
Khi nhìn toàn bộ dây chuyền, những điểm cần tính toán có thể được xác định ngay từ đầu:
-
Điểm cấp và nhận sản phẩm
-
Độ cao và độ chênh giữa các tuyến
-
Tốc độ giữa các công đoạn
-
Khoảng cách chuyển tiếp
-
Hướng di chuyển của sản phẩm
-
Cơ cấu dẫn hướng
-
Vị trí cảm biến
-
Không gian vận hành và bảo trì
-
Vị trí động cơ và các bộ phận cần tiếp cận
-
Khả năng kết nối với thiết bị phía trước và phía sau
Nhờ đó, những vấn đề đáng lẽ chỉ được phát hiện khi chạy thử có thể được xem xét ngay trong giai đoạn thiết kế.
Đó cũng là sự khác biệt giữa việc chế tạo một chiếc băng tải và thiết kế một hệ thống băng tải cho cả dây chuyền: Không chỉ tính toán bản thân thiết bị, mà phải tính đến cách nó kết nối, vận chuyển và phối hợp với toàn bộ quá trình sản xuất.
Hệ thống băng tải công nghiệp có cấu tạo gồm những gì?
Một hệ thống băng tải công nghiệp hoàn chỉnh được cấu thành từ hai phần chính: dây băng tải (môi trường tiếp xúc tải hàng) và hệ thống cơ điện (khung bệ, động cơ và linh kiện truyền động).
1. Dây băng tải
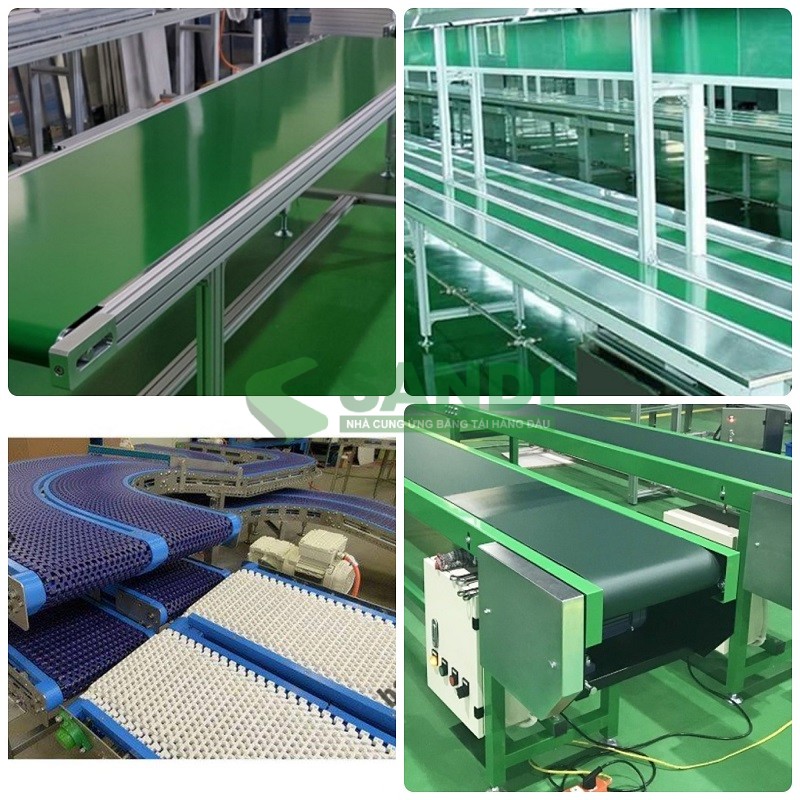
Dây băng là bộ phận trực tiếp tiếp xúc và vận chuyển sản phẩm trên hệ thống. Tùy ứng dụng, dây băng có thể sử dụng PVC, PU, cao su, lưới inox, xích nhựa modular, Teflon (PTFE),... hoặc các vật liệu chuyên dụng khác. Đối với băng tải con lăn hoặc một số hệ thống chuyên dụng, mặt tải có thể được tạo bởi các con lăn hoặc thanh tải thay cho dây băng.
2. Khung băng tải
Khung băng tải là bộ phận kết cấu chính dùng để nâng đỡ và liên kết các thành phần của hệ thống, đồng thời tạo nên tuyến vận chuyển cho dây băng hoặc mặt tải.
Một hệ thống khung băng tải hoàn chỉnh bao gồm các chi tiết kết cấu chính sau:
-
Thành khung: Là hai thanh chịu lực chạy dọc suốt chiều dài băng tải. Thành khung có nhiệm vụ định hình đường chạy và là nơi gá lắp rulo, con lăn, động cơ và tấm đỡ.
-
Mặt bàn đỡ dây băng: Nằm ngay bên dưới lớp dây băng. Bàn đỡ thường làm bằng tấm Inox, tấm thép mạ kẽm trơn phẳng hoặc lắp dàn con lăn, có chức năng nâng đỡ dây băng và hàng hóa bên trên, giảm thiểu độ võng của dây khi chở tải.
-
Chân đỡ băng tải: Là bộ phận chống đỡ toàn bộ khung xuống mặt sàn. Chân đỡ thường thiết kế để điều chỉnh độ cao/độ cân bằng trên bề mặt sàn không bằng phẳng. Hoặc có thể gắn bánh xe có khóa giúp băng tải di chuyển linh hoạt giữa các vị trí trong nhà xưởng.
-
Thành chắn sản phẩm: Được lắp ở hai bên vách trên bề mặt băng tải. Có thể điều chỉnh khoảng cách linh hoạt để giữ cho sản phẩm không bị rơi vãi, chệch hướng hoặc lật đổ trong quá trình di chuyển.
-
Thanh giằng gia cố: Là các thanh thép/nhôm nối ngang giữa hai chân đỡ và hai bên thành khung, giúp tăng độ cứng vững cấu trúc, chống xoắn vặn khung khi hệ thống khởi động hoặc dừng đột ngột.
Về chất liệu, khung băng tải thường được chế tạo từ thép sơn, thép mạ kẽm, inox hoặc nhôm định hình tùy theo tải trọng và môi trường làm việc. Trên khung được bố trí dây băng tải, rulo, con lăn đỡ, cơ cấu căng, bộ phận dẫn hướng, motor – hộp giảm tốc và các phụ kiện liên quan.
3. Rulo, con lăn và nhông xích
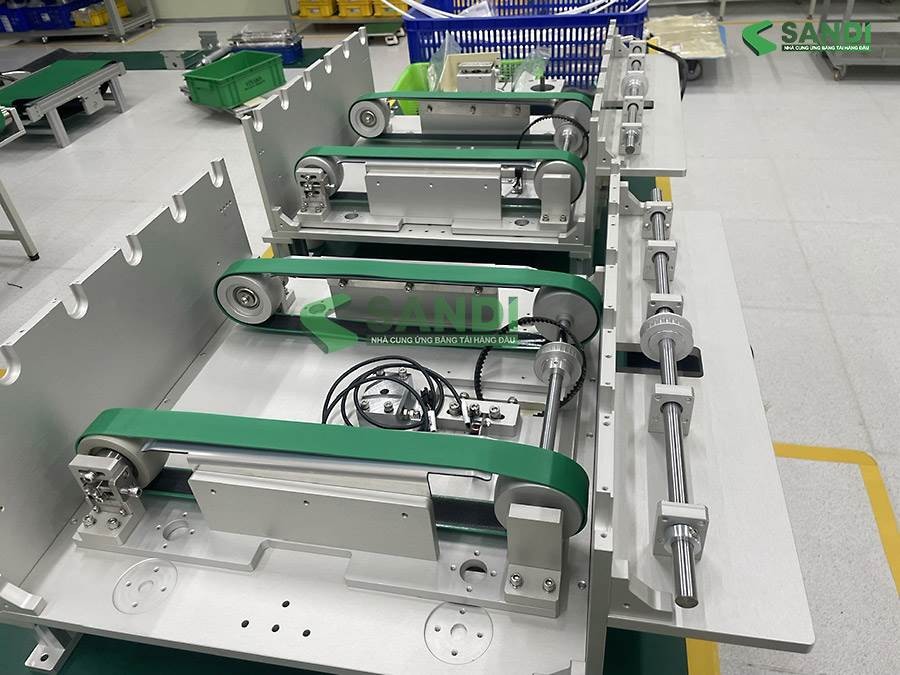
Rulo, con lăn và nhông xích là các bộ phận cơ khí có nhiệm vụ truyền động, nâng đỡ và định hướng dây băng trong quá trình vận hành. Rulo chủ động nhận lực từ motor – hộp giảm tốc để kéo dây băng chuyển động, trong khi rulo bị động hỗ trợ đổi hướng và duy trì quỹ đạo của dây băng. Con lăn đỡ được bố trí bên dưới dây băng để nâng đỡ bề mặt tải, phân bố tải trọng và hạn chế độ võng.
Đối với băng tải lưới inox có xích biên, nhông xích (sprocket) được sử dụng để ăn khớp với xích ở hai mép dây băng, truyền lực kéo và hỗ trợ dây băng di chuyển ổn định theo đúng quỹ đạo.
4. Động cơ và hệ truyền động
Động cơ và hệ truyền động là cụm thiết bị cung cấp và truyền công suất để dây băng hoặc mặt tải chuyển động liên tục. Motor tạo ra chuyển động quay, sau đó hộp giảm tốc điều chỉnh tốc độ và tăng mô-men xoắn phù hợp với yêu cầu vận chuyển của hệ thống. Công suất từ cụm motor – hộp giảm tốc được truyền đến rulo chủ động hoặc nhông xích, tùy theo kết cấu của băng tải.
Với băng tải lưới inox sử dụng xích biên, nhông xích ăn khớp với xích ở hai mép dây băng để truyền lực kéo. Hệ truyền động có thể kết hợp thêm khớp nối, bộ truyền xích, bộ truyền đai hoặc các cơ cấu truyền lực khác tùy thiết kế.
5. Hệ thống điều khiển
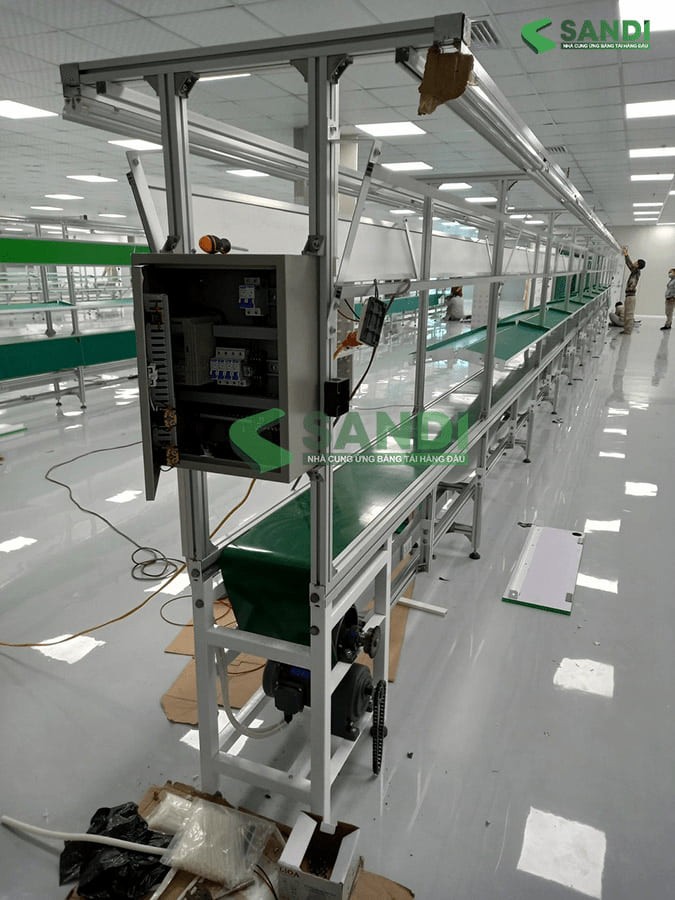
Hệ thống điều khiển có nhiệm vụ điều khiển hoạt động của động cơ và quản lý quá trình vận hành của băng tải. Tùy mức độ tự động hóa, hệ thống có thể gồm tủ điện, công tắc, nút nhấn Start/Stop, biến tần, bộ điều khiển tốc độ, cảm biến và PLC.
Với những băng tải cần thay đổi tốc độ vận chuyển, biến tần hoặc bộ điều khiển tốc độ có thể được sử dụng để điều chỉnh tốc độ động cơ. Cảm biến có thể phát hiện sản phẩm, vị trí dây băng hoặc các trạng thái vận hành, trong khi PLC đảm nhiệm việc xử lý tín hiệu và điều khiển các thiết bị theo chương trình cài đặt. Hệ thống cũng có thể tích hợp thiết bị bảo vệ điện, nút dừng khẩn cấp và các tín hiệu cảnh báo nhằm hỗ trợ vận hành và bảo vệ thiết bị.
6. Chân đế và phụ kiện
Chân đế có nhiệm vụ nâng đỡ toàn bộ hệ thống và duy trì chiều cao làm việc theo thiết kế. Tùy ứng dụng, hệ thống băng tải có thể được trang bị thêm bàn thao tác, thanh chắn, thanh dẫn hướng, máng hứng, tấm che, con lăn biên, dây tiếp địa (với băng tải ESD) và các phụ kiện kết nối với máy móc khác.
Lưu ý: Điểm quan trọng nhất trong cấu tạo của một hệ thống băng tải là các bộ phận không hoạt động độc lập.
Thay đổi dây băng có thể ảnh hưởng đến rulo và cơ cấu truyền động. Thay đổi tải trọng có thể kéo theo việc tính toán lại động cơ và kết cấu. Thay đổi tốc độ có thể ảnh hưởng đến khoảng cách sản phẩm và cách phối hợp với thiết bị phía sau.
Vì vậy, thiết kế hệ thống băng tải không dừng ở việc chọn từng linh kiện có thông số phù hợp, mà phải đảm bảo khung, dây băng, truyền động, điều khiển, dẫn hướng và các điểm kết nối cùng đáp ứng một yêu cầu vận hành thống nhất.
Các hệ thống băng tải công nghiệp Sandi đang triển khai
Như chúng tôi đã nói ở trên, không có một loại băng tải nào phù hợp cho mọi dây chuyền. Cùng là vận chuyển sản phẩm từ A đến B nhưng yêu cầu kỹ thuật có thể khác nhau hoàn toàn tùy vào loại sản phẩm, tải trọng, tốc độ, mặt bằng, điều kiện môi trường và thiết bị ở hai đầu tuyến.
Vì vậy, khi triển khai một hệ thống băng tải công nghiệp, Sandi không chỉ lựa chọn loại dây băng mà còn xây dựng cấu hình phù hợp với từng công đoạn và cách các thiết bị phối hợp với nhau.
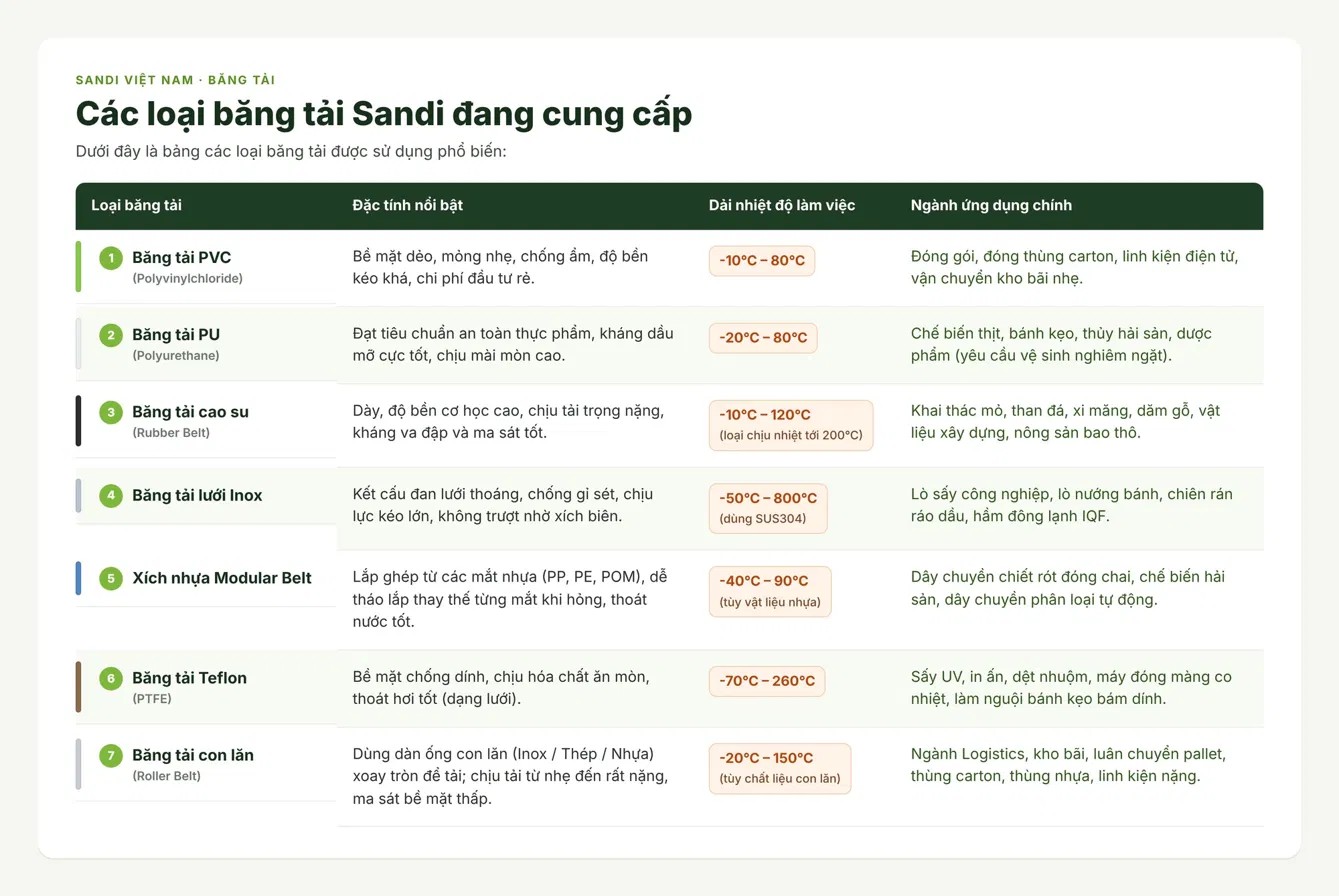
- Nếu bạn muốn biết thêm chi tiết về các loại dây băng tải hãy theo dõi bài viết: “Dây Băng Tải Là Gì? Các Loại Belt Băng Tải Phổ Biến Và Cách Chọn” để xem thông tin chi tiết về các loại băng tải này.
Ngoài các cấu hình phổ biến như trên, nhiều dây chuyền cần thiết kế riêng do sản phẩm, mặt bằng hoặc thiết bị hiện hữu có những yêu cầu đặc biệt.
Ví dụ:
-
Băng tải nâng hạ hoặc vận chuyển theo độ dốc.
-
Băng tải có cơ cấu dẫn hướng sản phẩm.
-
Băng tải kết hợp bàn thao tác.
-
Băng tải chuyển tiếp giữa hai thiết bị có cao độ khác nhau.
-
Băng tải tích hợp cảm biến và điều khiển.
-
Hệ thống phân loại, gom hoặc chia dòng sản phẩm.
-
Hệ thống nhiều tuyến băng tải kết nối liên tục giữa các công đoạn.
Ở những trường hợp này, loại dây băng chỉ là một phần của bài toán. Phương án thiết kế phải đồng thời giải quyết tuyến vận chuyển, điểm giao nhận, kết cấu, truyền động, điều khiển và khả năng bảo trì.
2. Cách chọn băng tải theo từng công đoạn
Một hệ thống có thể sử dụng nhiều loại băng tải khác nhau trong cùng một dây chuyền. Ví dụ, đoạn vận chuyển sản phẩm sau đóng gói có thể dùng PVC, trong khi công đoạn cần đặc tính bề mặt hoặc yêu cầu riêng có thể sử dụng PU; một tuyến khác lại cần lưới inox hoặc xích nhựa.
Do đó, việc lựa chọn cần bắt đầu từ công đoạn cần giải quyết:
Sản phẩm → Công đoạn → Điều kiện vận hành → Tuyến di chuyển → Thiết bị kết nối → Loại băng tải → Cấu hình hệ thống
Cách tiếp cận này giúp hệ thống được thiết kế theo đúng dòng vận chuyển thực tế của nhà máy, thay vì lựa chọn từng chiếc băng tải riêng lẻ rồi mới tìm cách ghép chúng lại với nhau.


Câu hỏi thường gặp về hệ thống băng tải
1. Hệ thống băng tải trọn gói khác gì so với việc mua từng chiếc băng tải?
Mua từng chiếc băng tải là mua thiết bị riêng lẻ: mỗi chiếc có thể đúng kích thước và tải trọng nhưng chưa chắc khớp với máy hai đầu, cao độ và mặt bằng nhà máy. Hệ thống trọn gói được thiết kế từ cả tuyến vận chuyển: khảo sát mặt bằng, tính điểm giao nhận, chọn dây băng, khung, truyền động, điều khiển, rồi gia công, lắp đặt và chạy thử có tải. Một đầu mối chịu trách nhiệm từ bản vẽ đến bàn giao, nên khi có sự cố ở điểm chuyển, doanh nghiệp không phải đứng giữa nhiều nhà thầu.
2. Sandi có nhận cải tạo hoặc bổ sung băng tải vào dây chuyền đang chạy không?
Có. Với dây chuyền đang vận hành, kỹ sư Sandi khảo sát vị trí thiết bị hiện hữu, cao độ và khoảng cách giữa các máy để xác định chính xác điểm kết nối trước khi thiết kế. Thời điểm lắp đặt có thể sắp xếp theo lịch sản xuất của nhà máy để hạn chế dừng chuyền.
3. Tôi cần chuẩn bị những thông tin gì để được tư vấn và báo giá?
Bạn không cần có bản vẽ hoàn chỉnh. Thông tin cơ bản gồm: sản phẩm vận chuyển (loại, kích thước, khối lượng), năng suất mong muốn, mặt bằng và vị trí máy trước, sau, môi trường làm việc (nhiệt độ, dầu, nước, yêu cầu vệ sinh hoặc chống tĩnh điện), mức độ điều khiển cần có. Cách nhanh nhất là chụp mặt bằng hoặc quay video dây chuyền gửi qua Zalo 0903 223 663, kỹ sư Sandi sẽ phản hồi hướng thiết kế và hẹn lịch khảo sát.
4. Từ lúc khảo sát đến lúc bàn giao mất bao lâu?
Thời gian phụ thuộc quy mô: Một tuyến đơn giản khác hẳn hệ thống nhiều tuyến có điện điều khiển và cảm biến. Các bước gồm khảo sát, thiết kế, gia công, lắp thử tại xưởng, lắp đặt, chạy thử và hiệu chỉnh. Sau khi nhận thông tin sản phẩm và mặt bằng, Sandi đưa tiến độ dự kiến kèm báo giá.
5. Giá hệ thống băng tải phụ thuộc vào yếu tố nào?
Giá phụ thuộc vào:
-
Chiều dài, chiều rộng và số tuyến băng tải.
-
Loại dây băng (PVC, PU, cao su, lưới inox, xích nhựa, Teflon) và độ dày, số lớp bố.
-
Vật liệu khung (thép sơn, thép mạ kẽm, inox, nhôm định hình).
-
Tải trọng, tốc độ, công suất động cơ và hộp giảm tốc.
-
Mức độ điều khiển: nút nhấn đơn giản, biến tần, cảm biến hay PLC.
-
Yêu cầu riêng: dẫn hướng, bàn thao tác, đổi cao độ, chống tĩnh điện.
Vì mỗi dây chuyền khác nhau nên Sandi báo giá theo từng dự án sau khi nắm yêu cầu.
6. Khi chạy thử, Sandi có thử với sản phẩm thật của nhà máy không?
Có. Ngoài chạy không tải, hệ thống được chạy thử có tải với chính sản phẩm của nhà máy để kiểm tra các vấn đề chỉ lộ ra khi vận hành thật: sản phẩm lệch, dồn ở điểm chuyển, khoảng cách không ổn định, tốc độ giữa các công đoạn chưa khớp, cảm biến nhận tín hiệu chưa đúng. Các điểm cần chỉnh được xử lý trước khi bàn giao. Vì vậy nên chuẩn bị sẵn sản phẩm mẫu hoặc lô sản xuất thật cho buổi chạy thử.
7. Một hệ thống có thể kết hợp nhiều loại dây băng khác nhau không?
Được, và nhiều dây chuyền nên làm vậy. Ví dụ đoạn sau đóng gói dùng PVC, đoạn cần vệ sinh cao hoặc kháng dầu dùng PU, đoạn qua lò hoặc ráo dầu dùng lưới inox. Mỗi công đoạn chọn loại băng theo sản phẩm và điều kiện làm việc, không ép cả tuyến dùng một loại. Chi tiết từng loại belt xem bài “Dây băng tải là gì? Các loại belt băng tải phổ biến và cách chọn”.
8. Hệ thống có tích hợp được với máy móc và cảm biến hiện có không?
Có thể. Khi khảo sát, kỹ sư xác định thiết bị nào cấp, thiết bị nào nhận sản phẩm, cần tín hiệu liên động gì, băng tải xử lý thế nào khi máy phía sau dừng và đặt cảm biến ở đâu. Mức tích hợp từ nút Start/Stop đơn giản đến biến tần, cảm biến, PLC. Với dây chuyền có điều khiển riêng, nên cung cấp thông tin tín hiệu của máy hiện hữu để thiết kế khớp ngay từ đầu.
9. Sau bàn giao, nếu có sự cố hoặc cần thay linh kiện thì sao?
Sandi bàn giao kèm hướng dẫn vận hành và các hạng mục cần kiểm tra định kỳ, sau đó hỗ trợ kỹ thuật khi có sự cố. Linh kiện thay thế như dây băng, rulo, con lăn, động cơ có sẵn tại xưởng Sandi nên có thể giúp doanh nghiệp rút ngắn thời gian dừng máy.
Tại sao doanh nghiệp nên lựa chọn Sandi Việt Nam khi cần hệ thống băng tải công nghiệp trọn gói?
Trong bối cảnh tự động hóa ngày càng trở thành yếu tố then chốt giúp các doanh nghiệp tối ưu chi phí và tăng năng suất, việc sở hữu một hệ thống truyền tải vận hành ổn định là vô cùng quan trọng. Sandi Việt Nam tự hào là đơn vị uy tín chuyên cung cấp dịch vụ thiết kế, gia công, thi công và lắp đặt hệ thống băng tải công nghiệp trọn gói trên toàn quốc.
Ưu thế dịch vụ trọn gói của Sandi Việt Nam:
-
Một đầu mối cho cả tuyến: Khảo sát, thiết kế, gia công, lắp đặt, điện điều khiển và chạy thử do cùng một đội chịu trách nhiệm. Khi có sự cố, doanh nghiệp chỉ cần gọi một nơi.
-
Tự gia công tại xưởng: Sandi cắt, nối, hàn dây băng và gia công khung, con lăn tại xưởng riêng. Chủ động vật tư giúp kiểm soát chất lượng và tiến độ.
-
Sẵn nhiều dòng dây băng: PVC, PU, cao su, lưới inox, xích nhựa, Teflon. Mỗi công đoạn được chọn đúng loại, không ép dùng một loại sẵn có.
-
Giá trực tiếp từ xưởng: Không qua đơn vị trung gian.
-
Hỗ trợ sau bàn giao: Linh kiện thay thế có sẵn tại xưởng, kỹ thuật hỗ trợ xử lý sự cố.
Chụp mặt bằng hoặc quay video dây chuyền, gửi qua Zalo 0903 223 663. Kỹ sư Sandi phản hồi hướng thiết kế và hẹn lịch khảo sát tại nhà máy.
Công Ty Cổ Phần Sandi Việt Nam
- Nhà máy 1: Lô A2 đường CN6, Cụm công nghiệp vừa và nhỏ Bắc Từ Liêm, phường Xuân Phương, TP. Hà Nội
- Nhà máy 2: Ô số 1, lô số 4, Cụm công nghiệp Lai Xá, phường Tây Tựu, TP. Hà Nội
- Hotline/Zalo: 0903 223 663 – 0243 79 79 246
- Email: info@sandivietnam.com
- Website: https://sandivietnam.vn/
Bình luận

Gửi
Gửi
Xem thêm 
Sản phẩm liên quan


Hỗ trợ & Liên hệ
Hoặc chúng tôi sẽ gọi điện tư vấn miễn phí cho bạn


CÔNG TY CỔ PHẦN SANDI VIỆT NAM

Ô số 1, Lô số 4, Cụm công nghiệp Lai Xá,
xã Kim Chung, huyện Hoài Đức, TP Hà Nội


Copyright © 2022 Sandi VietNam. All Rights Reserved.


