


Puly Đai Răng: Giải Pháp Truyền Động Chính Xác, Không Trượt Cho Băng Tải Và Máy Tự Động

Cập nhật lần cuối: 1/1/1970 lượt xemĐăng bởi:
Trong một cỗ máy đóng gói hay một tuyến băng tải đồng bộ, động cơ và bộ điều khiển thường được chú ý nhiều nhất. Nhưng thứ quyết định sản phẩm có đến đúng vị trí, đúng thời điểm hay không lại là cặp puly đai răng nhỏ ở đầu trục: mỗi răng phải ăn khớp chính xác với đai hàng triệu lần mỗi tháng.
Khi puly chọn sai hoặc gia công không chuẩn, hậu quả không dừng ở việc thay puly. Đai nhảy răng làm máy lệch nhịp, dao cắt sai vị trí, nhãn dán lệch, đai mòn sờn và đứt giữa ca; máy phải dừng chờ thay đai, trong khi nguyên nhân thật vẫn còn nguyên.
Với kinh nghiệm gia công puly cho nhiều dây chuyền băng tải, đóng gói và máy tự động hóa, đội ngũ kỹ sư Sandi tổng hợp những sự cố puly đai răng thường gặp nhất, vì sao chúng xảy ra, và cách chọn puly đai răng để xử lý dứt điểm.
Puly đai răng là gì?
Puly đai răng là chi tiết cơ khí có dạng bánh tròn, trên chu vi được gia công các răng với biên dạng và bước răng tương thích với dây đai răng.
Khác với puly trơn sử dụng lực ma sát để truyền chuyển động, puly đai răng hoạt động dựa trên nguyên lý ăn khớp giữa răng của puly và răng của dây đai. Nhờ đó, chuyển động được truyền đi đồng bộ, hạn chế hiện tượng trượt và sai lệch vị trí trong quá trình vận hành.
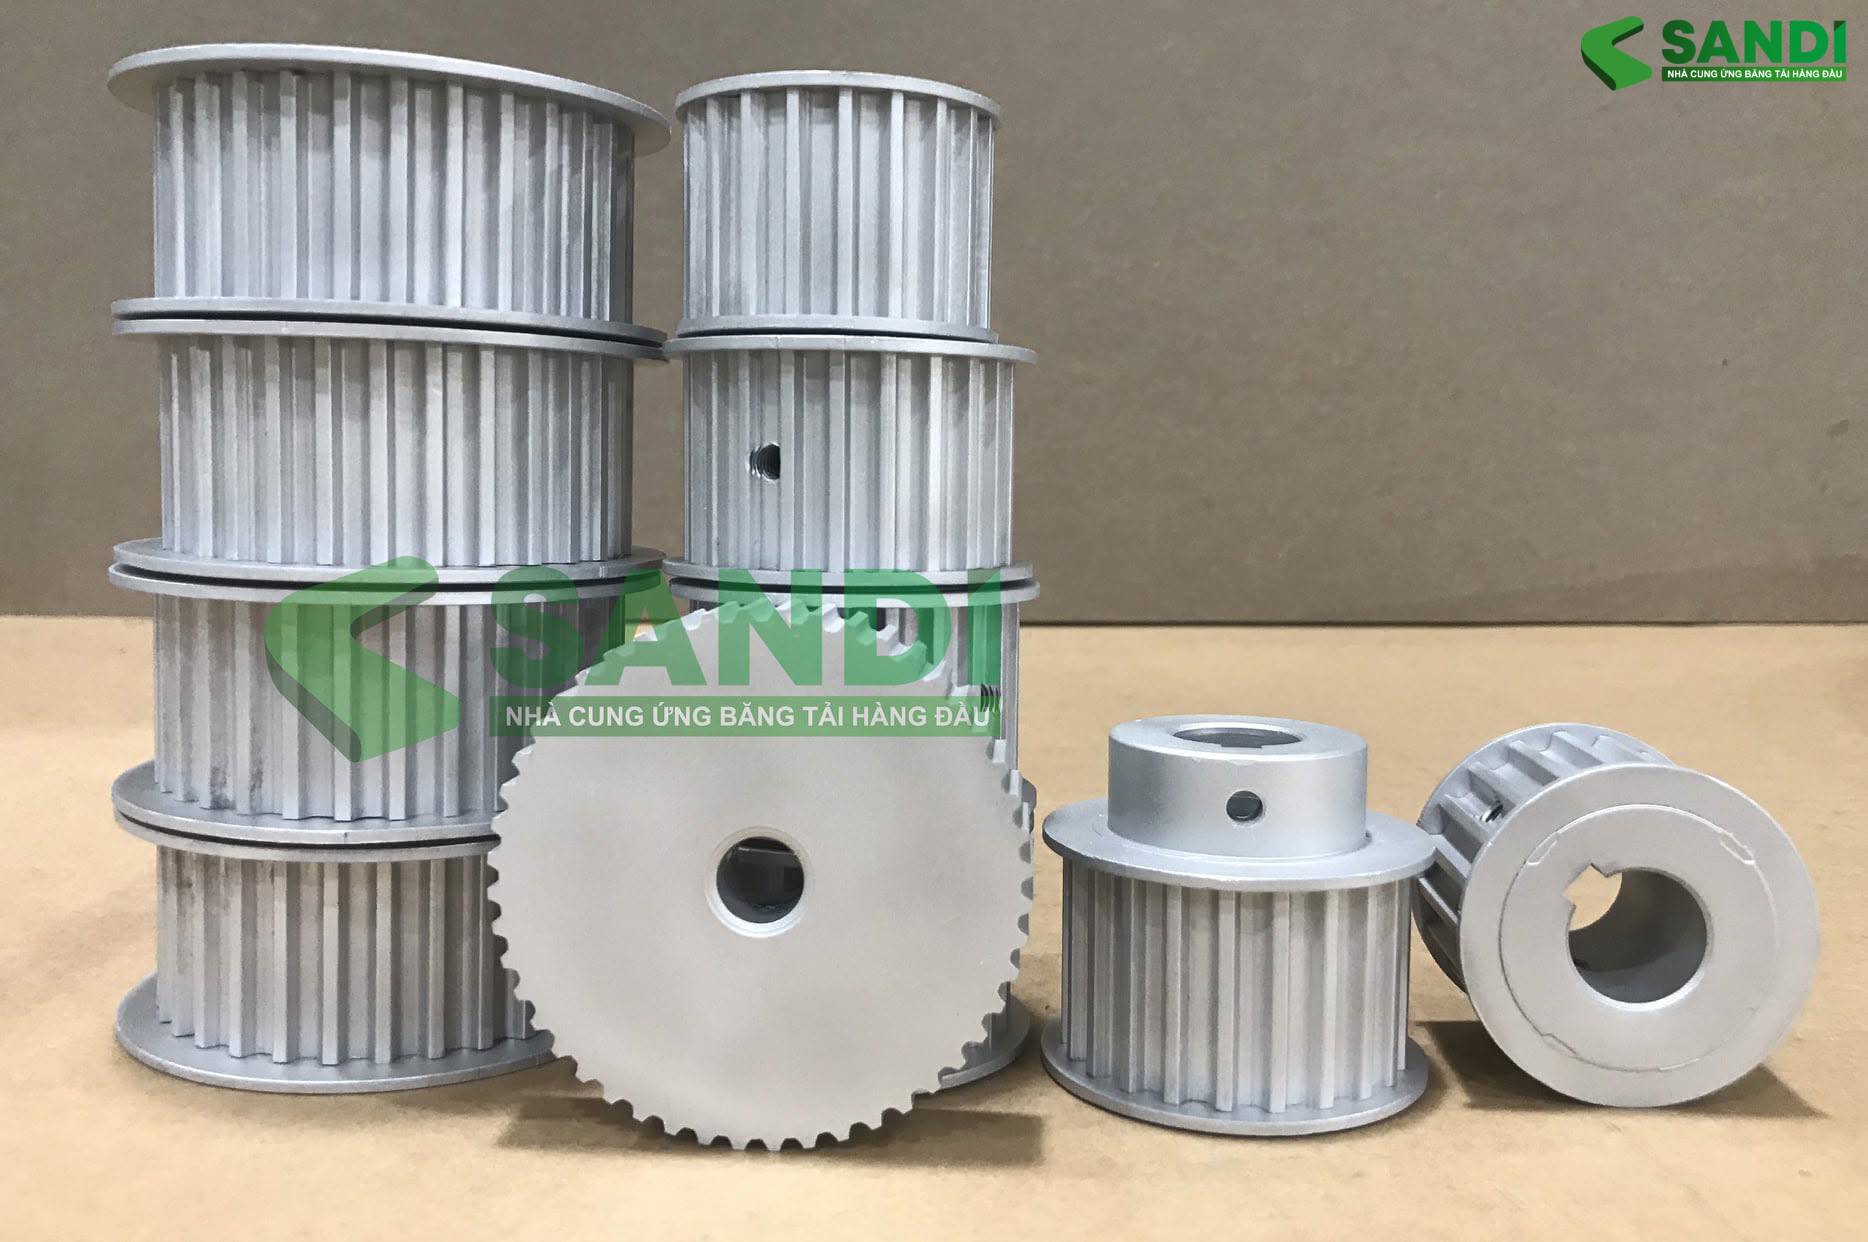
Puly đai răng thường được kết hợp với dây đai răng để tạo thành hệ thống truyền động hoàn chỉnh. Tùy theo yêu cầu kỹ thuật, sản phẩm có thể được chế tạo với nhiều kích thước, số răng, bước răng và vật liệu khác nhau.
Nguyên lý truyền động của puly đai răng trên băng tải
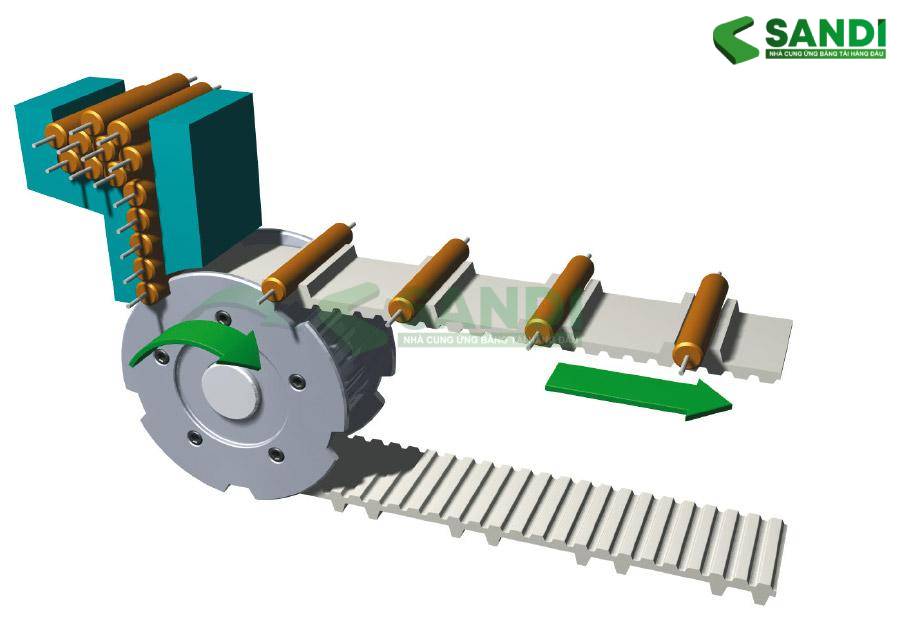
Trong hệ thống băng tải sử dụng dây đai răng, puly đai răng đóng vai trò truyền chuyển động từ động cơ đến dây đai, giúp băng tải vận hành liên tục và duy trì sự đồng bộ giữa các bộ phận. Quá trình truyền động được thực hiện thông qua cơ chế ăn khớp giữa răng của puly và răng của dây đai, thay vì phụ thuộc vào lực ma sát như puly trơn.
Nguyên lý hoạt động của hệ thống truyền động puly đai răng diễn ra qua các bước:
-
Bước 1 – Puly chủ động quay: Khi động cơ hoạt động, trục động cơ làm puly chủ động quay theo.
-
Bước 2 – Răng puly ăn khớp với dây đai: Các răng trên puly lần lượt ăn khớp với rãnh răng của dây đai, tạo liên kết truyền lực.
-
Bước 3 – Dây đai chuyển động: Chuyển động quay của puly chủ động được chuyển thành chuyển động tịnh tiến của dây đai dọc theo quỹ đạo truyền động.
-
Bước 4 – Puly bị động quay: Dây đai kéo puly bị động quay theo, truyền chuyển động đến trục hoặc cơ cấu máy cần vận hành.
Nhờ cơ chế ăn khớp này, hai puly có thể duy trì mối quan hệ chuyển động ổn định, hạn chế sai lệch do hiện tượng trượt dây đai.
Điểm khác biệt quan trọng của puly đai răng nằm ở cấu tạo các răng được gia công chính xác trên chu vi bánh puly.
Khi dây đai tiếp xúc với puly:
-
Răng dây đai đi vào các khe răng tương ứng trên puly.
-
Các bề mặt răng tiếp xúc và truyền lực trong quá trình puly quay.
-
Lực truyền động được phân bố qua các răng đang ăn khớp.
-
Dây đai duy trì chuyển động đồng bộ với puly nếu hệ thống được thiết kế và lắp đặt đúng kỹ thuật.
Để đảm bảo khả năng ăn khớp, puly và dây đai phải tương thích về bước răng, biên dạng răng và kích thước làm việc.
Tỉ số truyền và tốc độ dây đai:
- Tỉ số truyền = số răng puly bị động ÷ số răng puly chủ động = tốc độ puly chủ động ÷ tốc độ puly bị động
- Tốc độ dây đai (m/s) = bước răng (mm) × số răng × tốc độ quay (vòng/phút) ÷ 60 000
Vì không trượt, tỉ số này cố định tuyệt đối theo số răng: puly chủ động quay 100 vòng thì puly bị động 2 lần số răng quay đúng 50 vòng, không sai lệch theo tải hay theo thời gian.
Ví dụ minh họa
Puly chủ động HTD 5M 20 răng lắp trên trục hộp số quay 50 vòng/phút, mô-men 9.7 N·m:
- Đường kính bước: 5 × 20 ÷ 3.14 ≈ 31.8 mm, bán kính bước ≈ 15.9 mm.
- Tốc độ dây đai: 5 × 20 × 50 ÷ 60 000 ≈ 0.083 m/s.
- Lực vòng có ích: 9.7 ÷ 0.0159 ≈ 610 N. Đây là lực các răng đang ăn khớp phải chia nhau gánh, và là con số dùng để tra bảng tải chọn bản rộng đai.
Việc lựa chọn puly đai răng không chỉ phụ thuộc vào loại dây đai mà còn phải phù hợp với tải trọng, tốc độ quay và kết cấu trục của máy. Mỗi thông số như bước răng, số răng, biên dạng răng, đường kính lỗ trục và độ đồng tâm đều ảnh hưởng đến khả năng ăn khớp và truyền chuyển động. Nếu các yếu tố này không tương thích, hệ thống có thể phát sinh nhiều vấn đề trong quá trình vận hành, từ tiếng ồn, rung động đến mài mòn dây đai và sai lệch chuyển động.
Vì vậy, trước khi lựa chọn puly, doanh nghiệp cần nhận diện những sự cố thường gặp do sai lệch thông số hoặc lựa chọn không đúng chủng loại.
Vì sao đai nhảy răng, mòn nhanh, puly trượt trục? Những sai lầm thường gặp
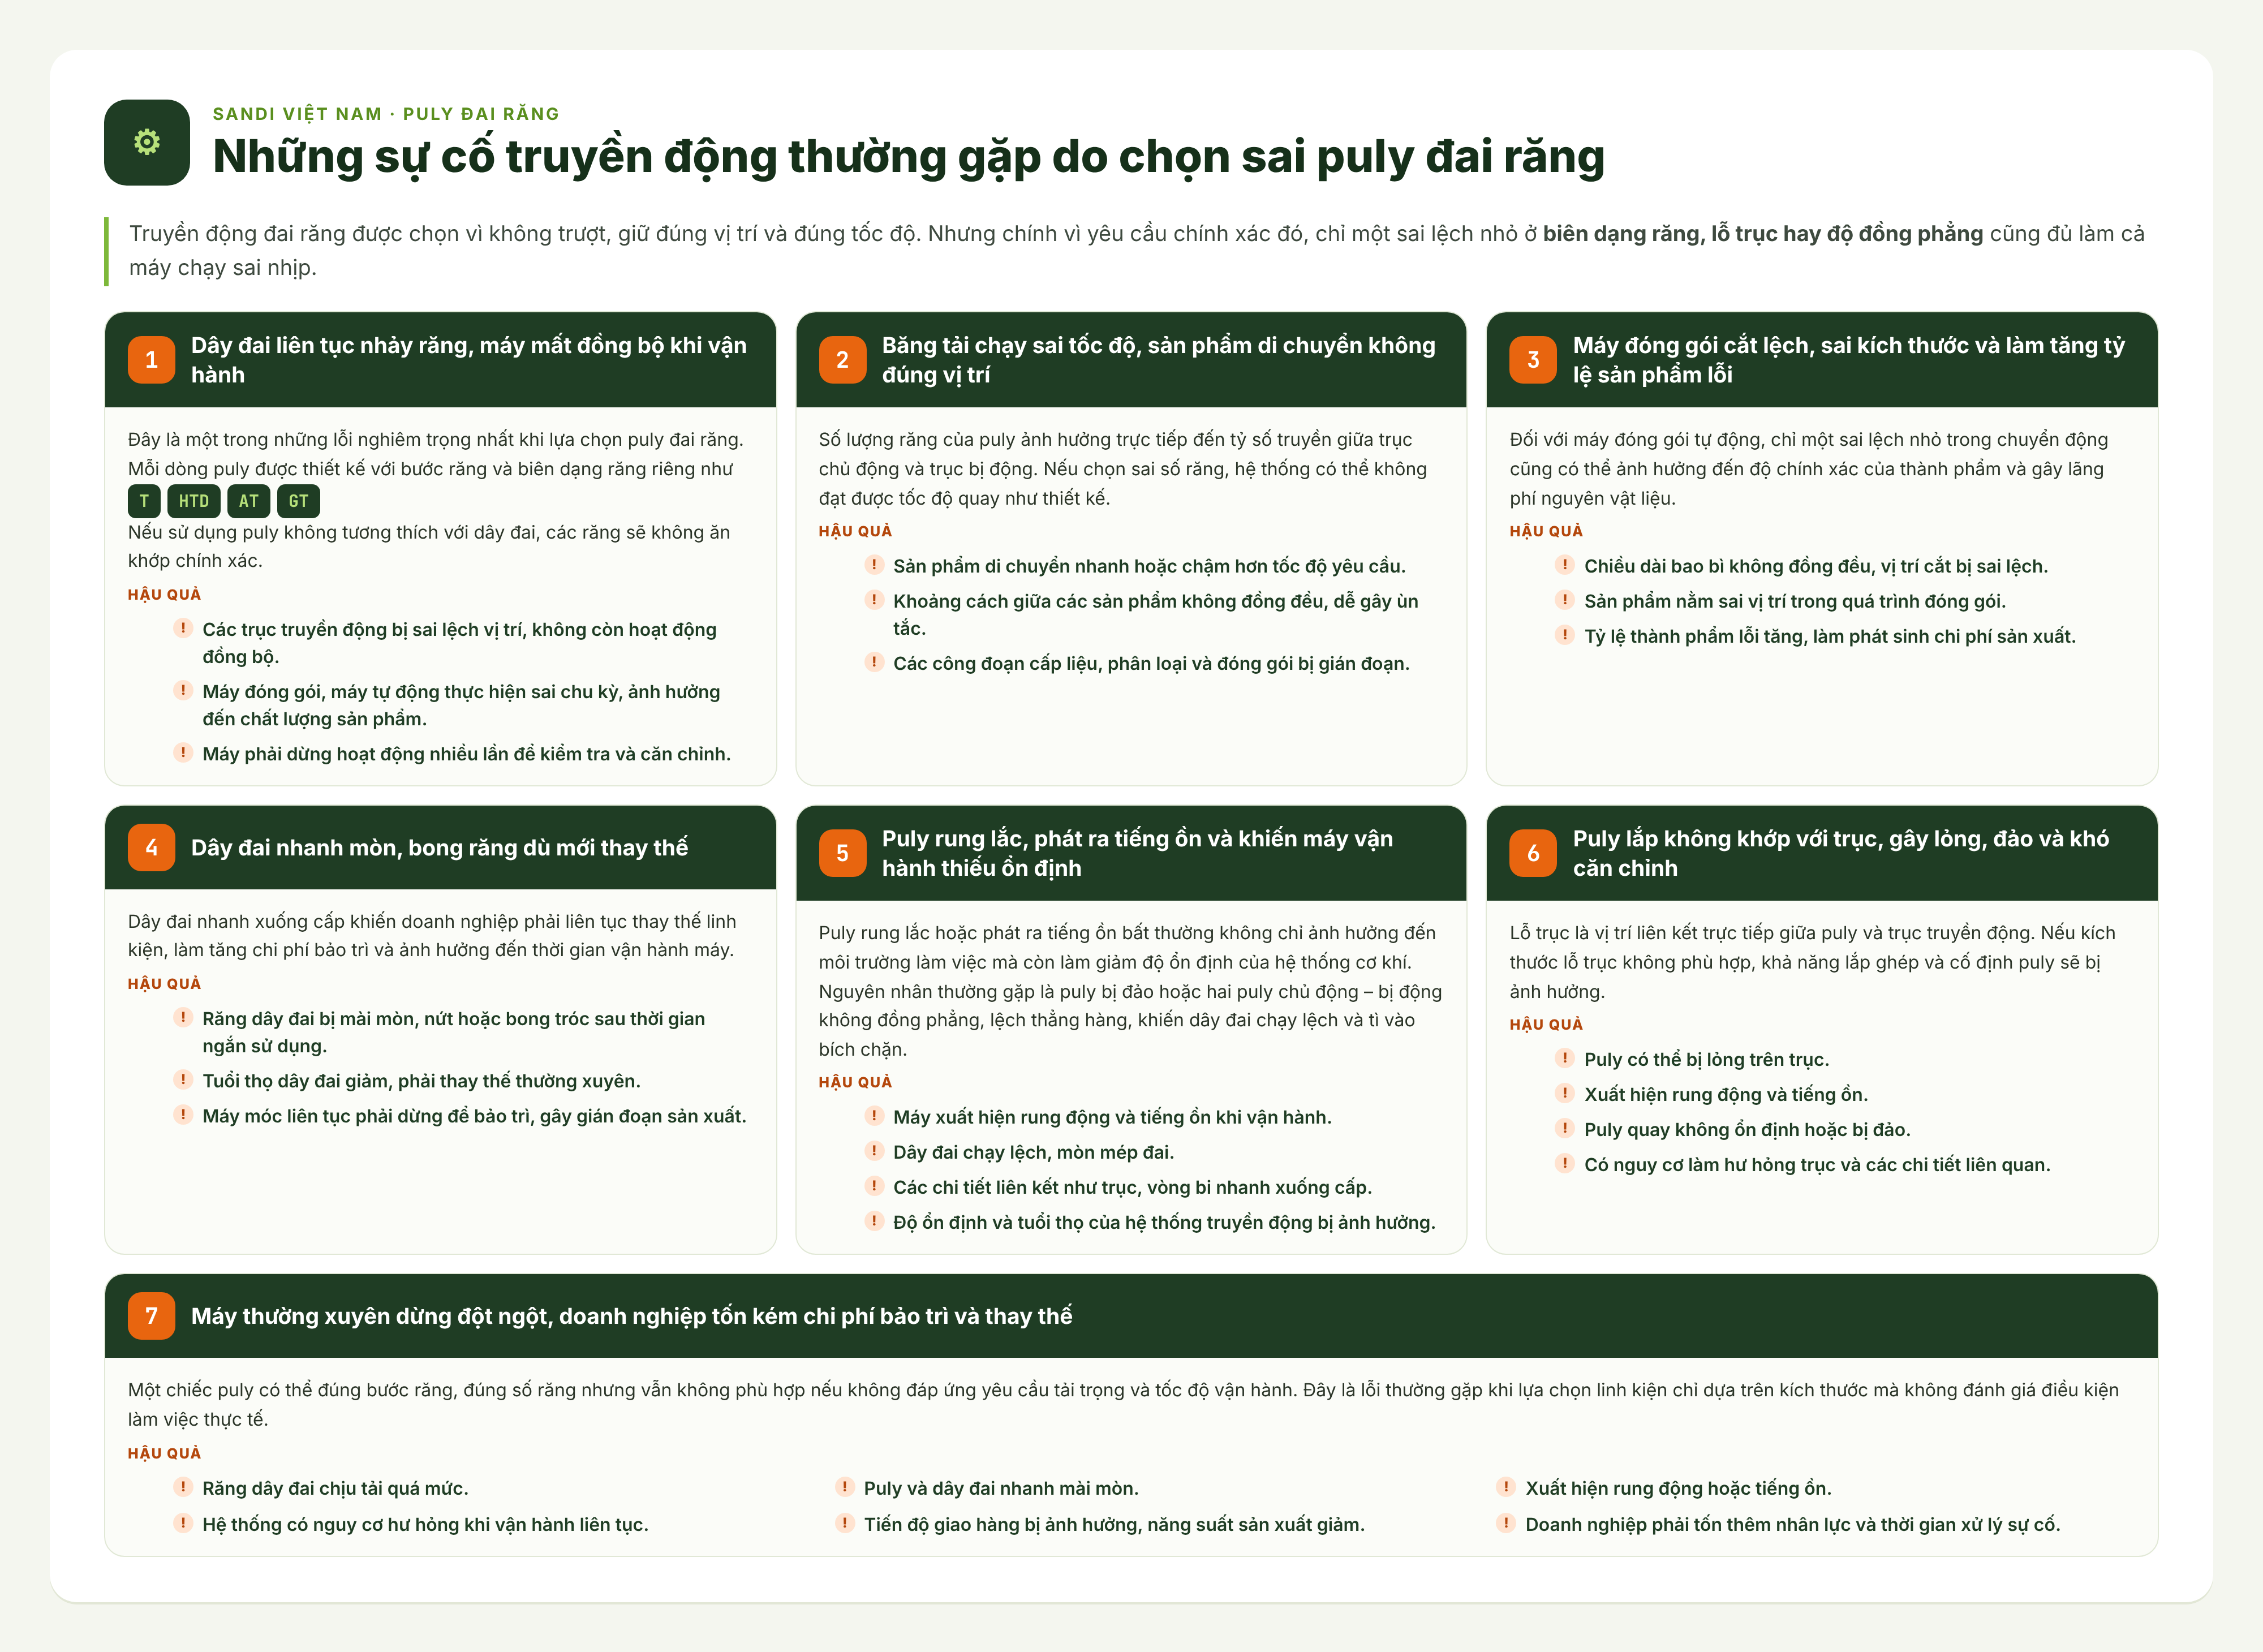
Khi khảo sát các bộ truyền đai răng hay hỏng, kỹ sư Sandi nhận thấy phần lớn nguyên nhân không nằm ở chất lượng dây đai, mà ở 6 sai lầm trong cách chọn, gia công và lắp đặt puly dưới đây.
1. Chọn puly theo "bước răng" mà bỏ qua biên dạng răng
T5, AT5, 5M, S5M và 5GT đều có bước 5mm, nhìn bằng mắt thường gần như giống nhau. Nhưng biên dạng răng khác nhau: hình thang, hình thang có lưng rộng, răng cong HTD, răng cong STD, răng GT. Lắp lẫn biên dạng, đai vẫn chạy được vài ngày rồi bắt đầu mòn, nhảy răng.
2. Chọn puly quá nhỏ, quá ít răng
Puly nhỏ giúp máy gọn hơn, nhưng đai phải uốn gắt và chỉ vài răng ăn khớp cùng lúc. Hãy hình dung một nhóm người khiêng vật nặng: càng ít người, mỗi người càng phải gánh nặng hơn. Thông thường, cần ít nhất 6 răng đai ăn khớp với puly nhỏ để tải chia đều.
3. Chọn sai vật liệu so với tải và môi trường
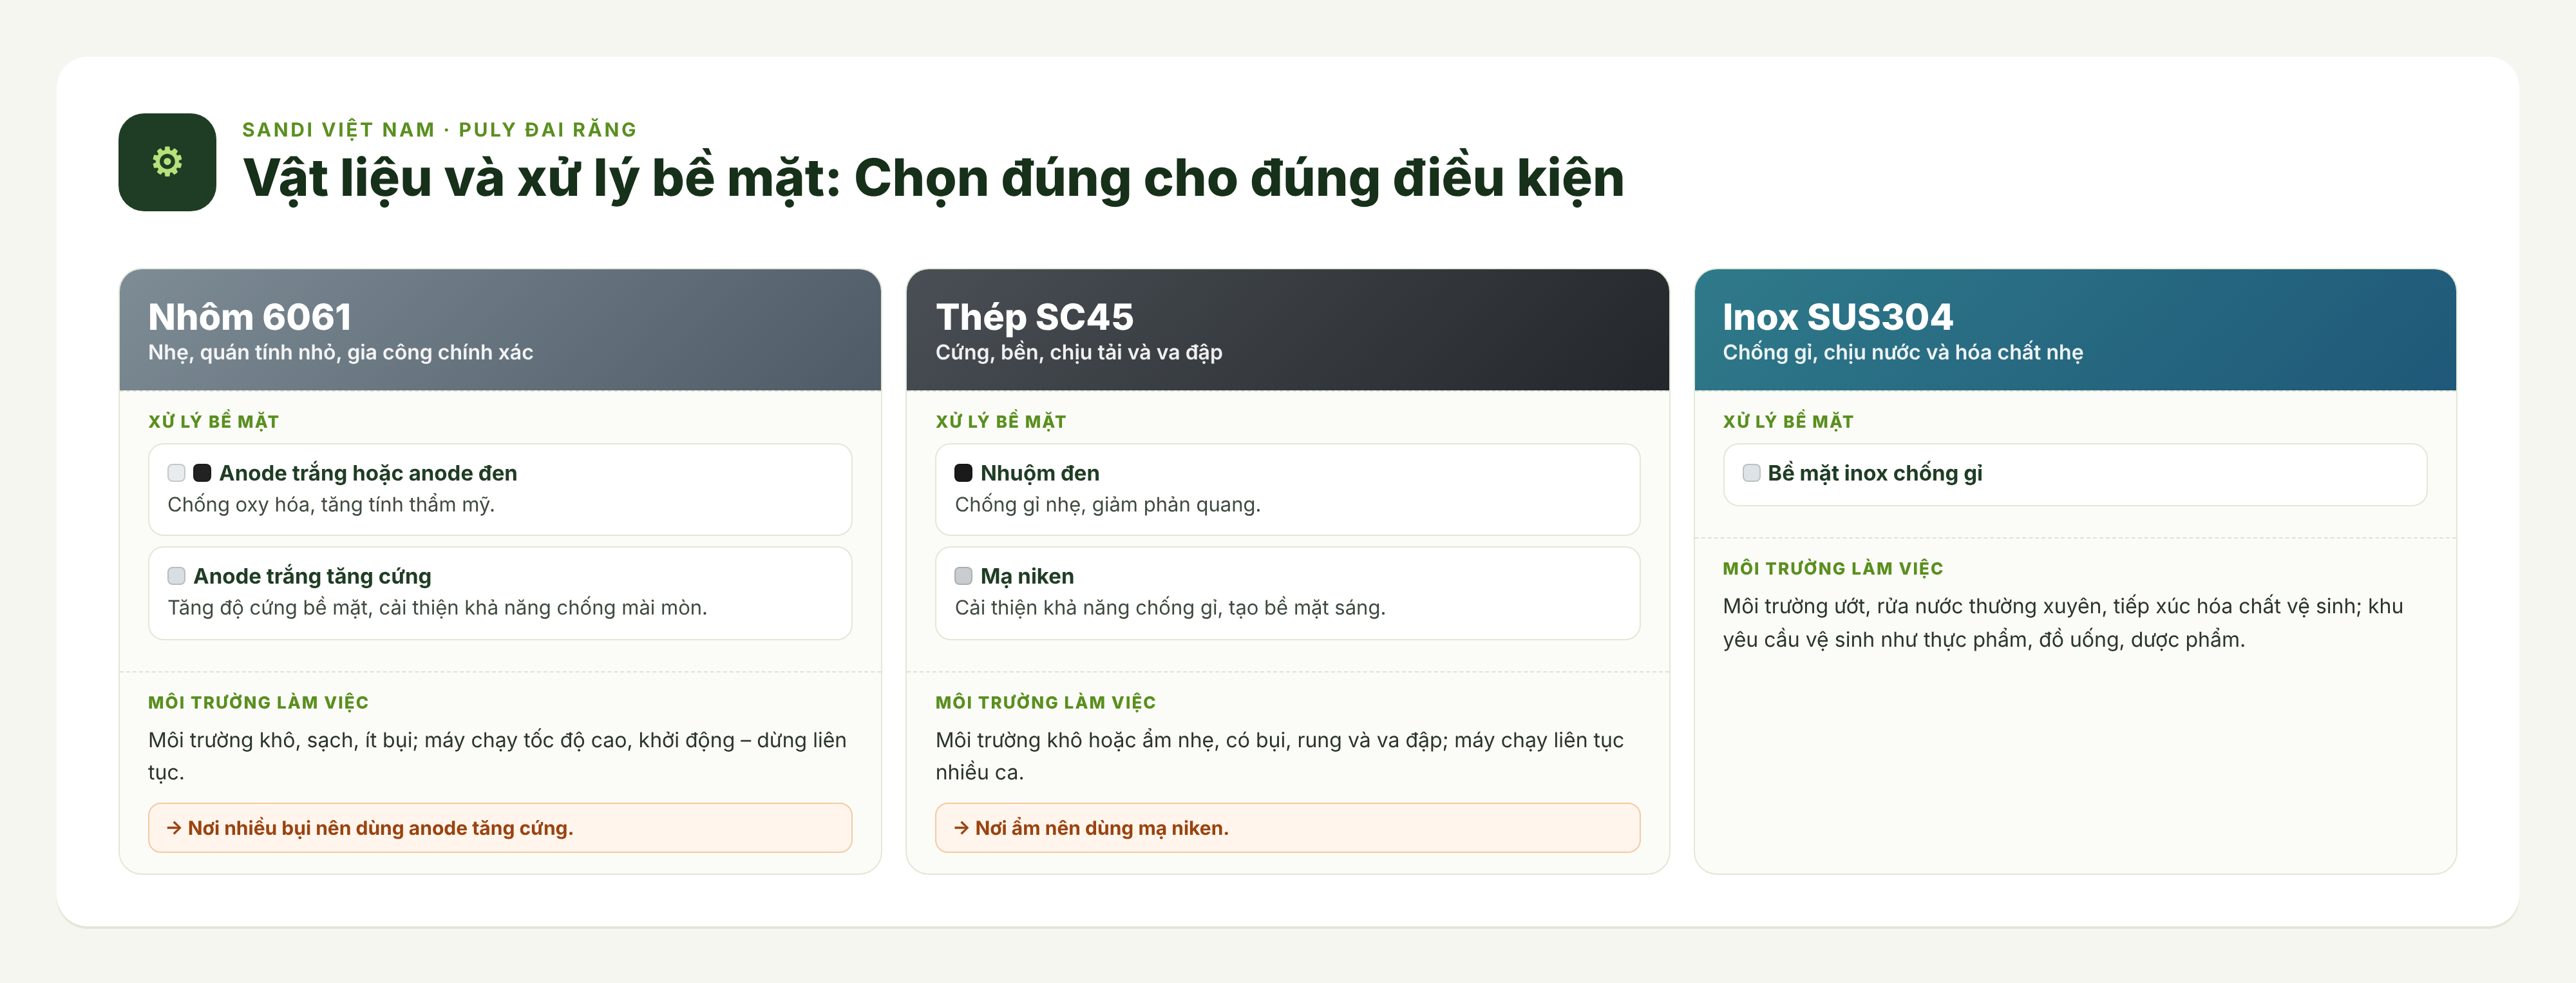
Nhôm 6061 nhẹ, quán tính nhỏ, phù hợp máy tốc độ cao, tải nhẹ đến trung bình. Thép SC45 bền, phù hợp tải nặng nhưng cần xử lý bề mặt chống gỉ. Inox SUS304 dành cho khu ướt, thực phẩm. Dùng nhôm không tăng cứng cho tải nặng, nhiều bụi làm răng mòn vẹt; dùng thép trần cho khu ướt làm puly gỉ.
4. Mối ghép puly – trục không phù hợp chế độ làm việc
Một vít trí trên trục trơn chỉ phù hợp tải nhẹ, chạy một chiều. Máy khởi động, dừng, đảo chiều liên tục cần mối ghép then kết hợp vít trí, kẹp trục hoặc khóa côn. Lỗ trục lỏng dù chỉ vài phần trăm milimét cũng sẽ làm rơ, gõ và mòn rãnh then theo thời gian.
5. Lắp đặt không đồng phẳng, căng đai sai
Hai puly lệch mặt phẳng hoặc hai trục không song song làm đai bị kéo lệch về một bên, sờn mép. Căng quá chùng làm đai nhảy răng; căng quá mức làm đai giãn, vòng bi trục nhanh hỏng.
6. Thay đai mà không kiểm tra puly
Răng puly đã mòn vẹt sẽ "ăn" luôn đai mới. Nhiều nhà máy thay đai liên tục nhưng sự cố vẫn tái diễn, vì nguyên nhân thật nằm ở puly mòn, puly lệch tâm hoặc lỗ trục đã rơ.
Thiết kế đúng ngay từ đầu: Ba trụ cột Puly – Cơ khí – Vận hành
Một bộ truyền đai răng bền và chính xác không đến từ một quyết định đơn lẻ. Nó là kết quả của ba trụ cột thiết kế cùng nhau: chọn đúng puly, lắp trên hệ cơ khí chuẩn, và vận hành, bảo dưỡng đúng cách. Thiếu một trụ cột, hai trụ cột còn lại cũng không phát huy được.
Trụ cột 1: Chọn đúng biên dạng, kích thước, vật liệu và kiểu lắp
Vì sao không phải "puly răng nào cũng như nhau"? Cùng bước răng, cùng số răng, nhưng biên dạng, vật liệu, xử lý bề mặt và kiểu lắp trục quyết định bộ truyền chạy chính xác nhiều năm hay hỏng sau vài tháng.
Các nguyên tắc chính:
-
Biên dạng răng: Puly phải có biên dạng răng tương thích với đai. Với các cơ cấu cần định vị chính xác, thường xuyên đảo chiều, ưu tiên biên dạng răng cong (GT, HTD, STD) hoặc AT. Với truyền động thông thường hoặc thay thế máy cũ, lựa chọn theo biên dạng đang sử dụng (XL, L, H, T5, T10).
-
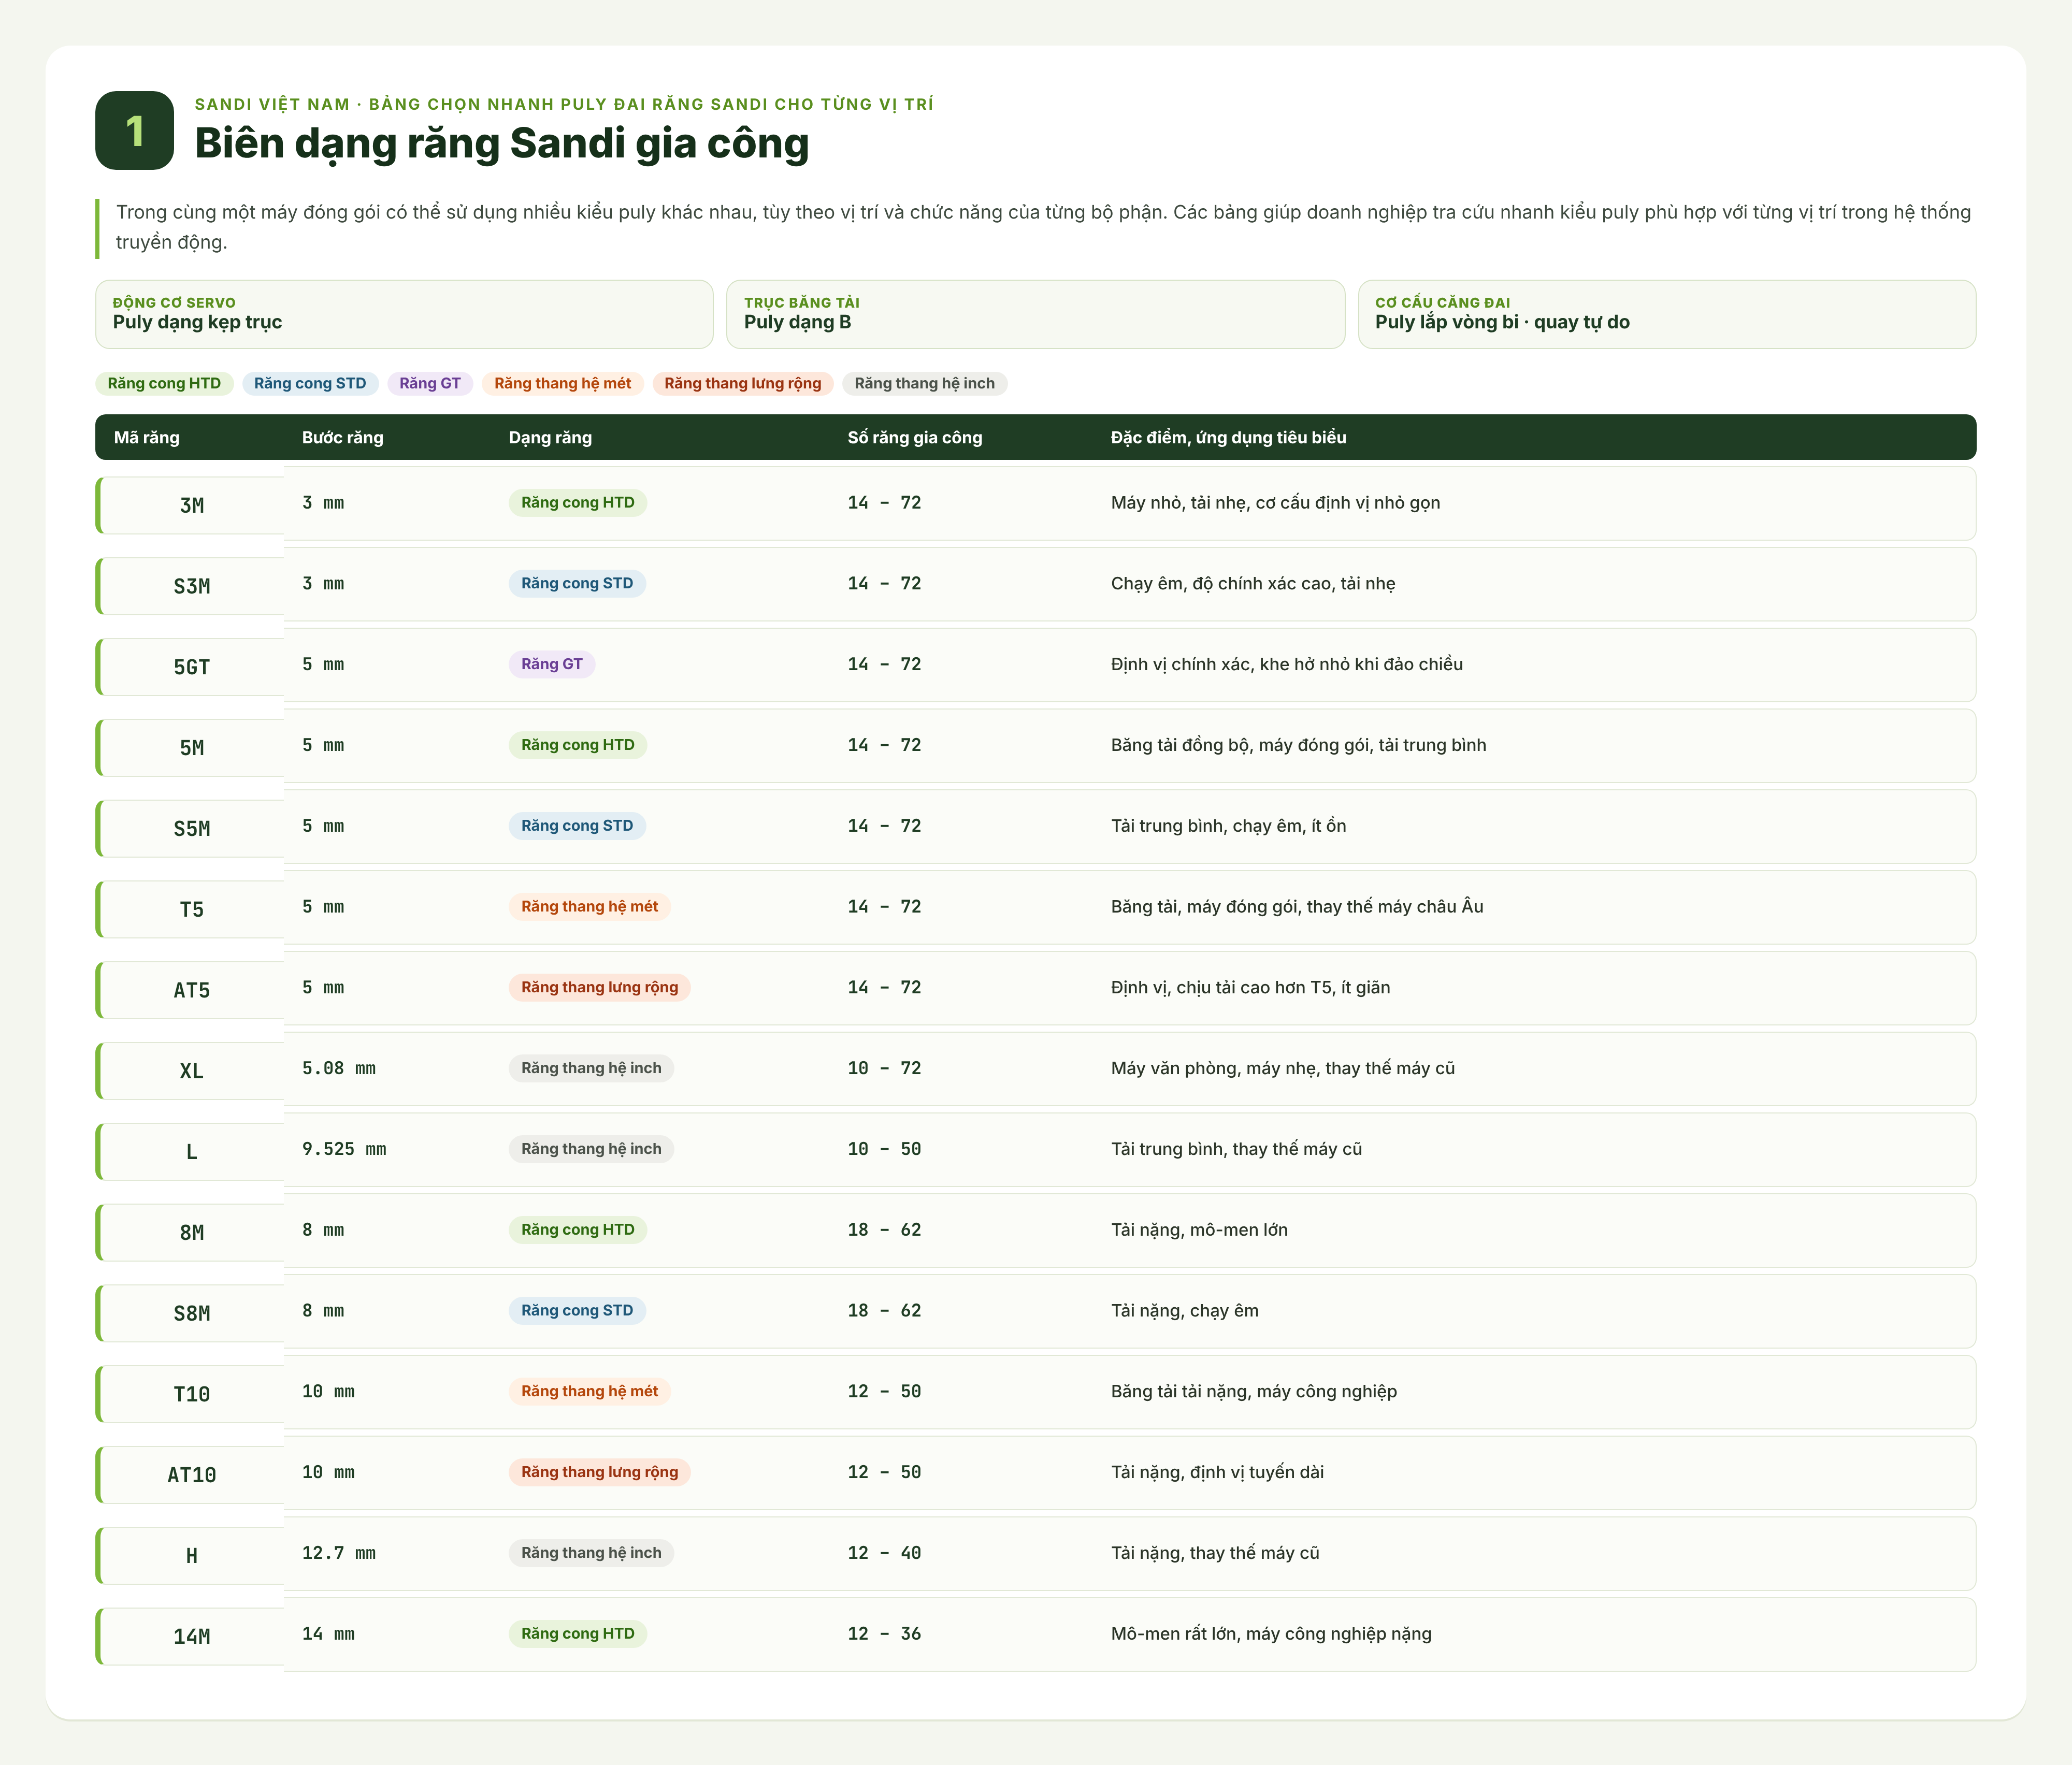
Bước răng và bản rộng: Lựa chọn theo tải trọng và quy mô máy. Máy nhỏ, tải nhẹ thường dùng 3M, S3M, 5GT, XL. Tải trung bình có thể dùng 5M, S5M, T5, AT5, L. Với tải nặng, thường lựa chọn 8M, S8M, T10, AT10, H, 14M.
-
Số răng: Chọn puly có số răng đủ để tối thiểu 6 răng cùng ăn khớp với đai. Đồng thời, không sử dụng puly có số răng nhỏ hơn giới hạn tối thiểu của từng biên dạng.
-
Vật liệu: Nhôm 6061 phù hợp với máy nhỏ, tải nhẹ và tốc độ cao; thép SC45 dùng cho các ứng dụng tải nặng; inox SUS304 phù hợp với khu vực ẩm ướt và chế biến thực phẩm.
-
Kiểu lắp trục: Vít trí kết hợp then phù hợp với truyền động thông thường. Kiểu kẹp trục hoặc vòng định tâm được sử dụng cho động cơ servo, cơ cấu đảo chiều và các vị trí cần tháo lắp, điều chỉnh pha. Với puly căng và puly dẫn hướng, có thể sử dụng kết cấu lắp vòng bi.
Đường kính vòng chia của puly được tính theo số răng và bước răng: Dp = z ⋅ p/π
Trong đó z là số răng, p là bước răng (mm). Ví dụ puly 5M, 30 răng: Dp ≈ 30 × 5 / 3.14 ≈ 47.7mm. Mỗi vòng quay, đai đi được z × p = 150mm, đây là cơ sở để tính tốc độ băng và vị trí.
Trụ cột 2: Hệ cơ khí chuẩn cho bộ truyền đai răng
-
Căn chỉnh hai trục: Hai trục phải song song, hai puly nằm trên cùng một mặt phẳng. Có thể sử dụng thước thẳng hoặc thiết bị cân chỉnh laser để kiểm tra.
-
Bố trí cơ cấu căng đai: Có thể dịch chuyển động cơ trên rãnh trượt để điều chỉnh lực căng hoặc lắp puly căng có vòng bi.
-
Đảm bảo độ cứng của trục: Trục cần đủ cứng để hạn chế võng. Vòng bi đỡ nên được bố trí gần puly nhằm giảm tải uốn lên trục.
-
Lắp vành chặn: Ít nhất một puly cần có vành chặn để giữ đai đúng vị trí. Với bộ truyền có tuyến dài hoặc khoảng cách tâm lớn, nên bố trí vành chặn ở cả hai puly.
-
Che chắn bộ truyền: Lắp tấm che để hạn chế bụi, mạt lọt vào bộ truyền và bảo đảm an toàn cho người vận hành.
Trụ cột 3: Vận hành và bảo dưỡng đúng cách
-
Điều chỉnh lực căng đai: Căng đai theo khuyến cáo của nhà sản xuất. Kiểm tra lại sau 24–48 giờ vận hành đầu tiên.
-
Kiểm tra tình trạng bộ truyền: Định kỳ quan sát độ mòn của răng puly, mép đai và chú ý các tiếng ồn bất thường khi máy hoạt động.
-
Vệ sinh rãnh răng: Làm sạch bụi, đường và dầu bám trong rãnh răng, đặc biệt khi máy làm việc trong môi trường nhiều tạp chất.
-
Kiểm tra puly khi thay đai: Quan sát tình trạng răng và lỗ trục. Thay puly nếu răng đã mòn vẹt hoặc lỗ trục bị rơ.
-
Hạn chế tiếp xúc với dầu mỡ, hóa chất: Không để các chất này bám lên đai nếu vật liệu đai không được thiết kế để chịu dầu hoặc hóa chất tương ứng.
Cấu tạo puly đai răng Sandi: Từng chi tiết quyết định độ chính xác
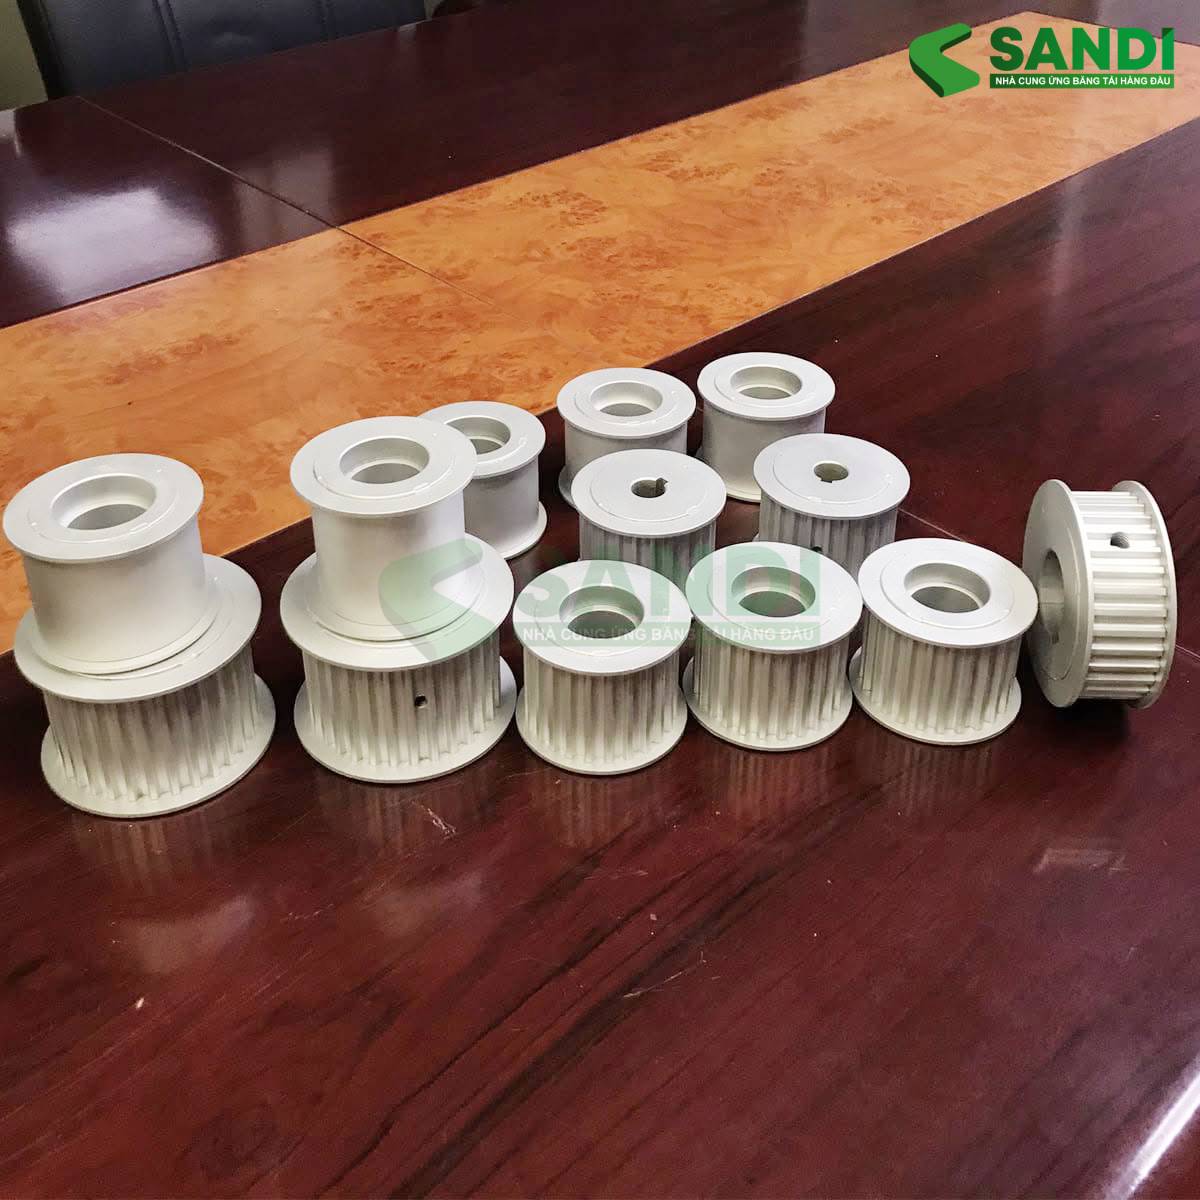
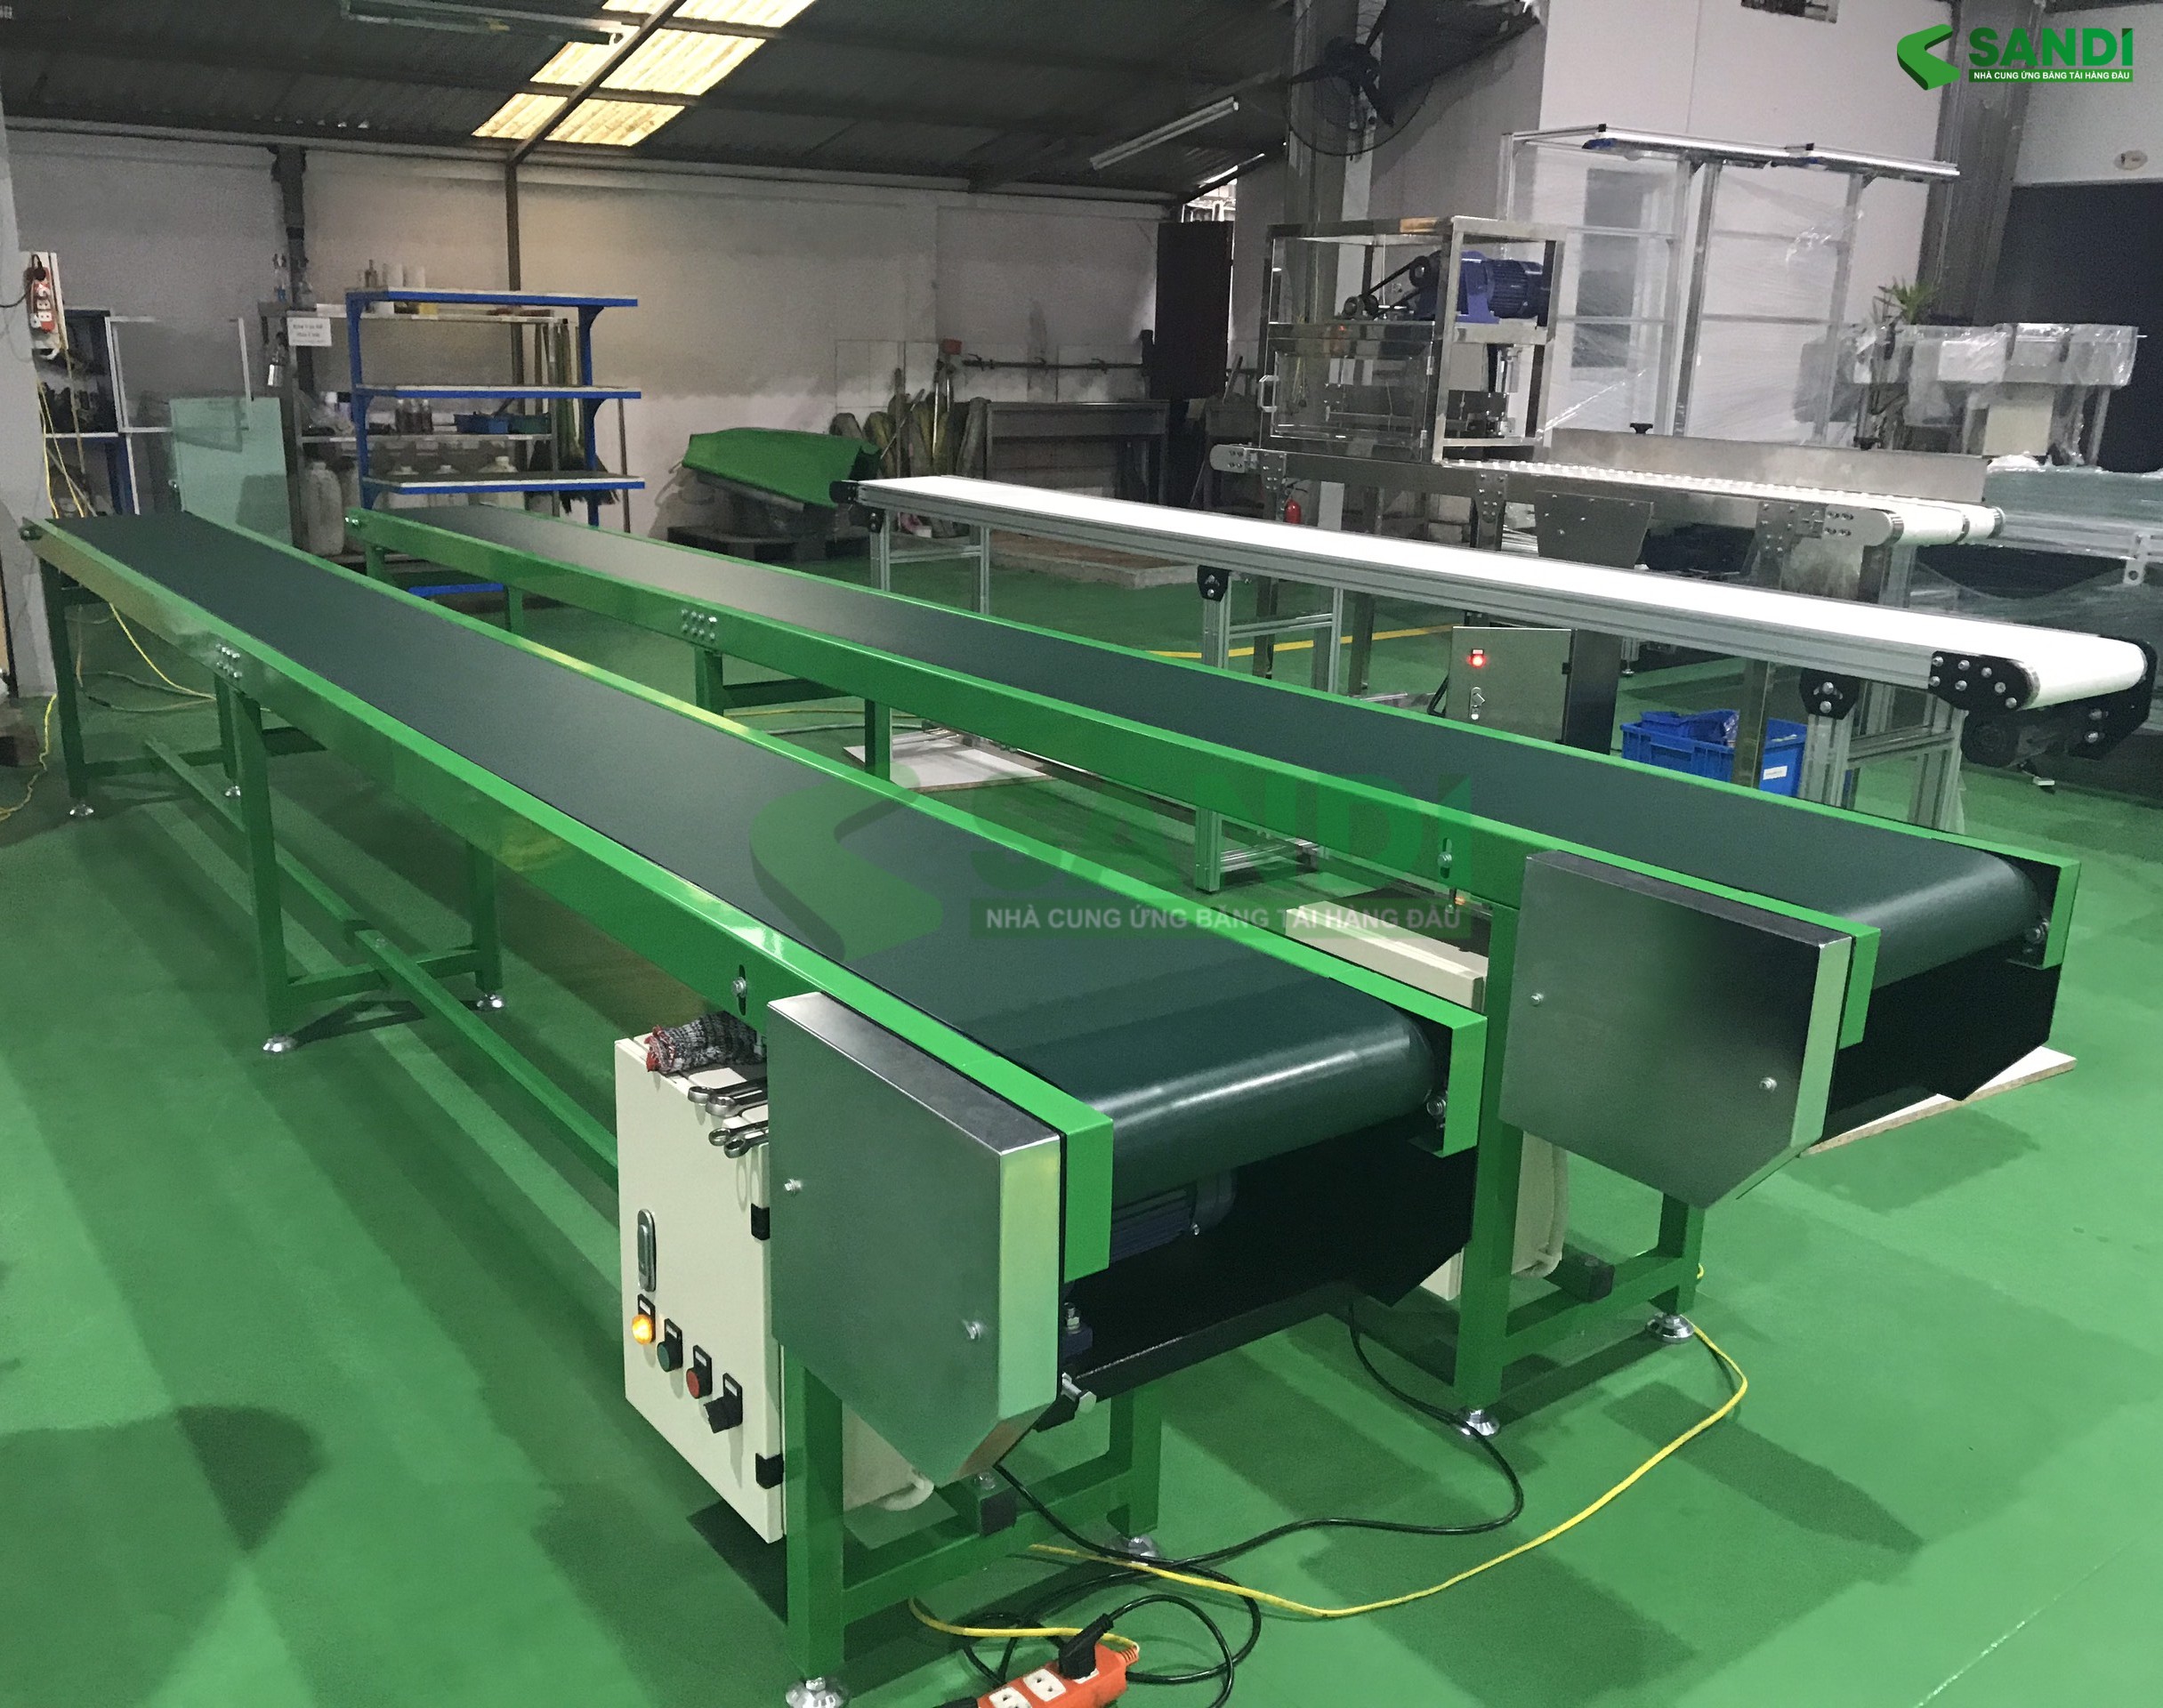
Ngoài các dòng băng tải, con lăn, Sandi Việt Nam gia công puly đai răng tại nhà máy cơ khí của mình. Nhờ có puly, băng tải, con lăn và động cơ SPG trong cùng một đầu mối, Sandi thiết kế bộ truyền đồng bộ từ trục động cơ đến mặt băng.
1. Cấu tạo puly đai răng
-
Vành răng: Phần có các răng ăn khớp với đai. Biên dạng, bước răng và số răng ảnh hưởng đến độ chính xác truyền động, khả năng chịu tải và tỷ số truyền.
-
Vành chặn: Đĩa mỏng được lắp ở một hoặc hai mép vành răng, có tác dụng giữ đai không bị trượt khỏi puly.
-
Moay-ơ: Phần trụ nhô ra ở một bên puly, giúp tăng chiều dài lỗ trục và tạo vị trí lắp vít trí hoặc cơ cấu kẹp.
-
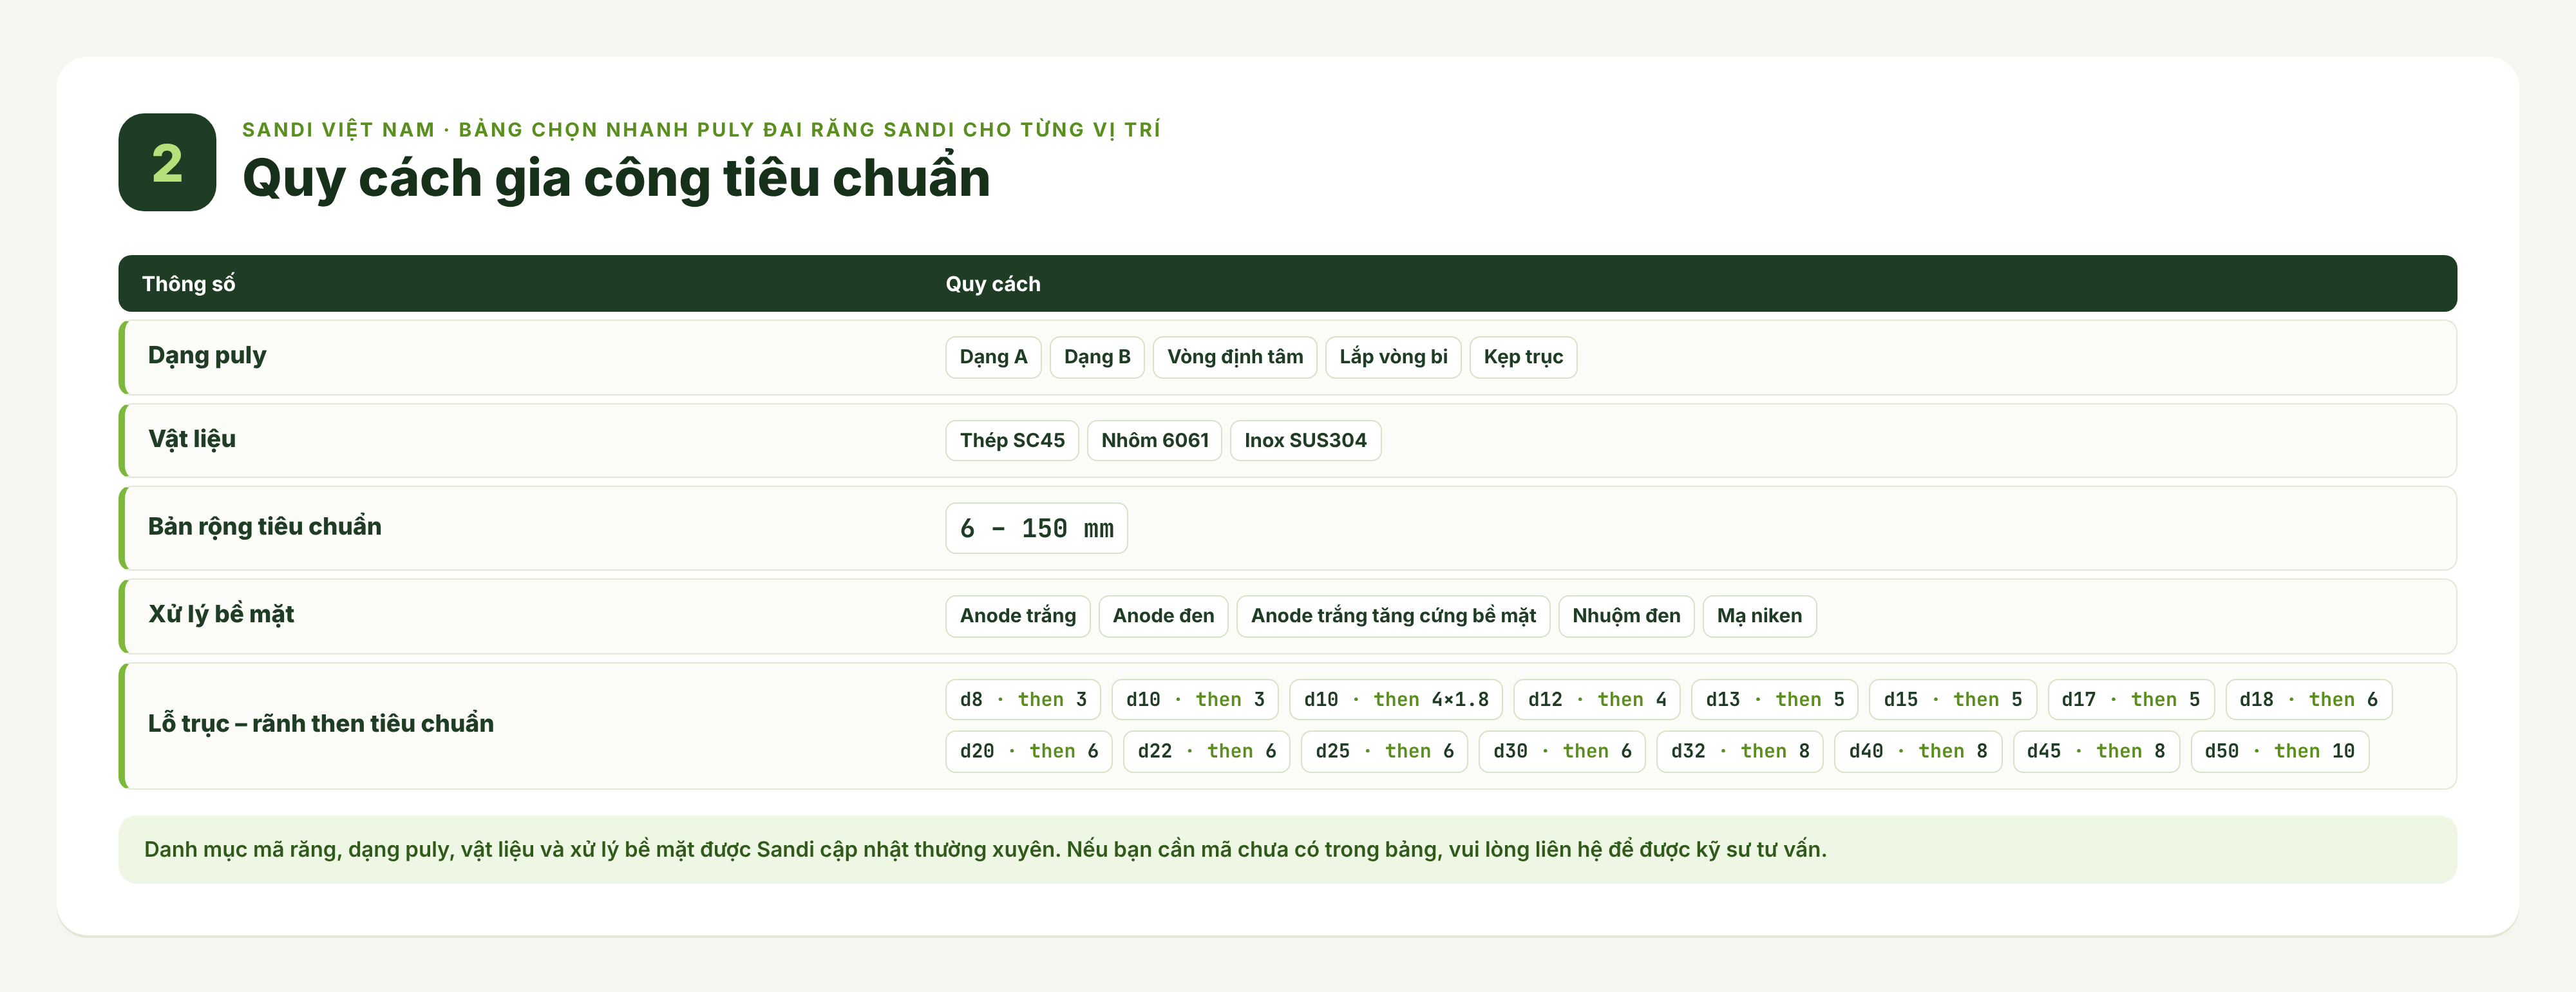
Lỗ trục và rãnh then: Giúp puly lắp đồng tâm với trục và truyền mô-men xoắn. Sandi gia công lỗ trục theo các kích thước tiêu chuẩn từ d8 đến d50.
-
Cơ cấu cố định trục: Giữ puly chắc chắn trên trục bằng vít trí, then, moay-ơ kẹp xẻ rãnh hoặc vòng định tâm (khóa côn). Riêng puly căng và puly dẫn hướng quay tự do có thể sử dụng kết cấu lắp vòng bi.
2. Các dạng puly đai răng Sandi gia công
-
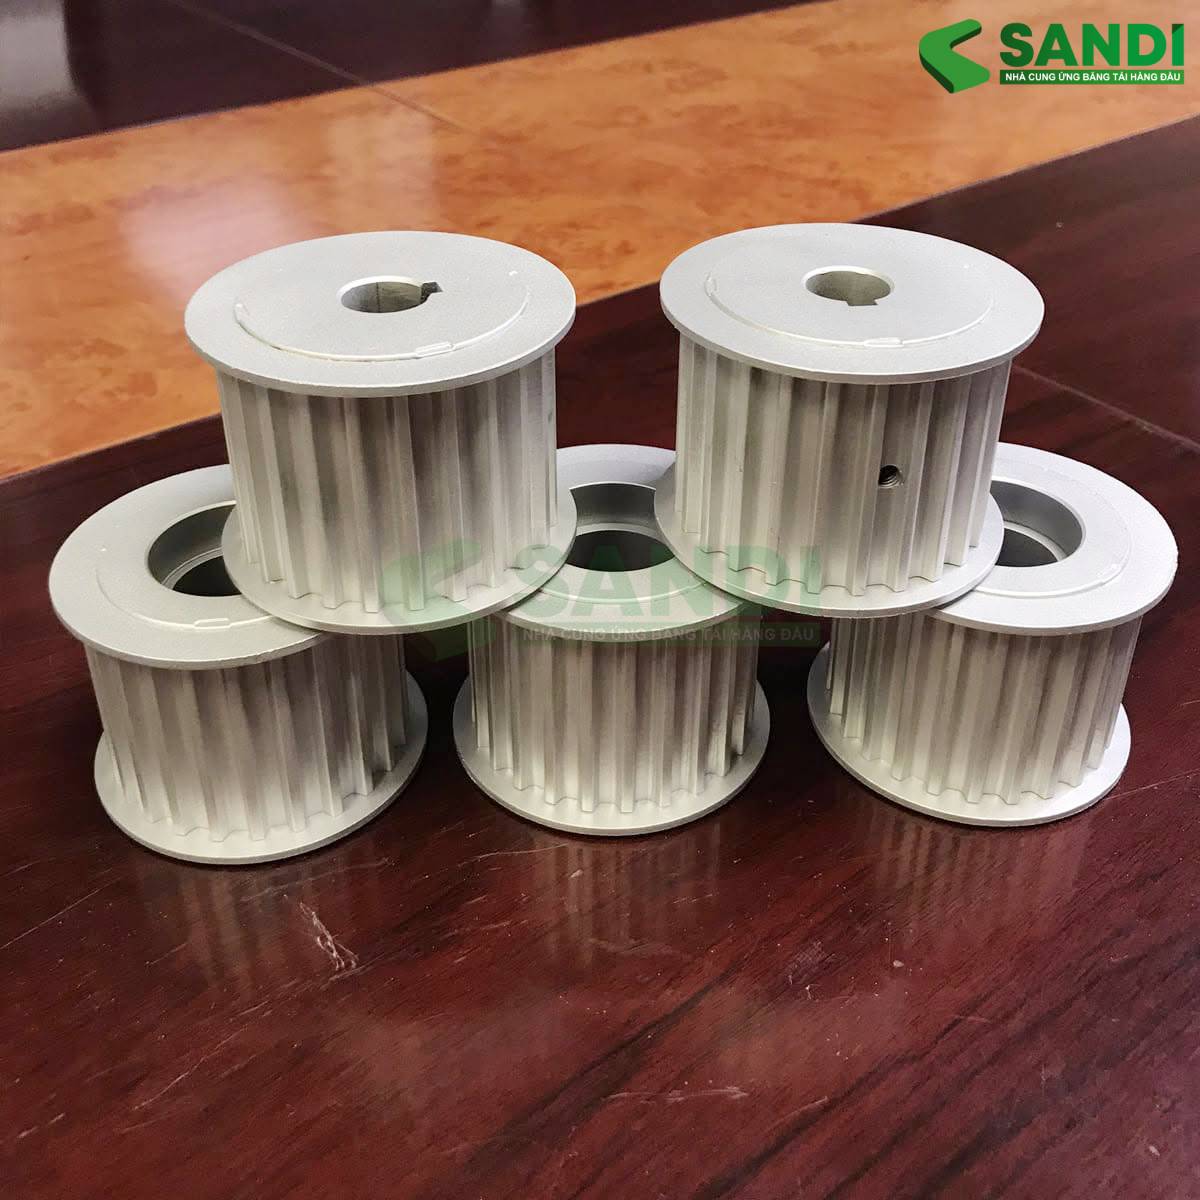
Dạng A: Vành răng có vành chặn, lỗ trục và rãnh then chạy xuyên suốt thân puly, không có moay-ơ. Thiết kế gọn, phù hợp với những vị trí bị hạn chế không gian dọc trục.
-
Dạng B: Có moay-ơ nhô ra một bên, puly được cố định với trục bằng then và vít trí. Đây là dạng thông dụng trong các hệ thống băng tải và máy đóng gói.
-
Dạng vòng định tâm: Sử dụng vòng khóa côn bắt bu lông để ép chặt puly lên trục. Kiểu lắp này phù hợp với động cơ servo, máy thường xuyên đảo chiều hoặc cơ cấu cần điều chỉnh pha.
-
Dạng lắp vòng bi: Vòng bi được lắp bên trong puly, cho phép puly quay tự do quanh trục cố định. Thường dùng làm puly căng đai hoặc puly dẫn hướng.
-
Dạng kẹp trục: Moay-ơ được xẻ rãnh và siết chặt bằng bu lông để ôm quanh trục. Kết cấu này giúp phân bố lực kẹp quanh chu vi trục, hạn chế làm xước bề mặt và thuận tiện khi tháo lắp.
3. Vật liệu và xử lý bề mặt: Chọn đúng cho đúng điều kiện
4. Khác biệt khi chọn puly đai răng tại Sandi
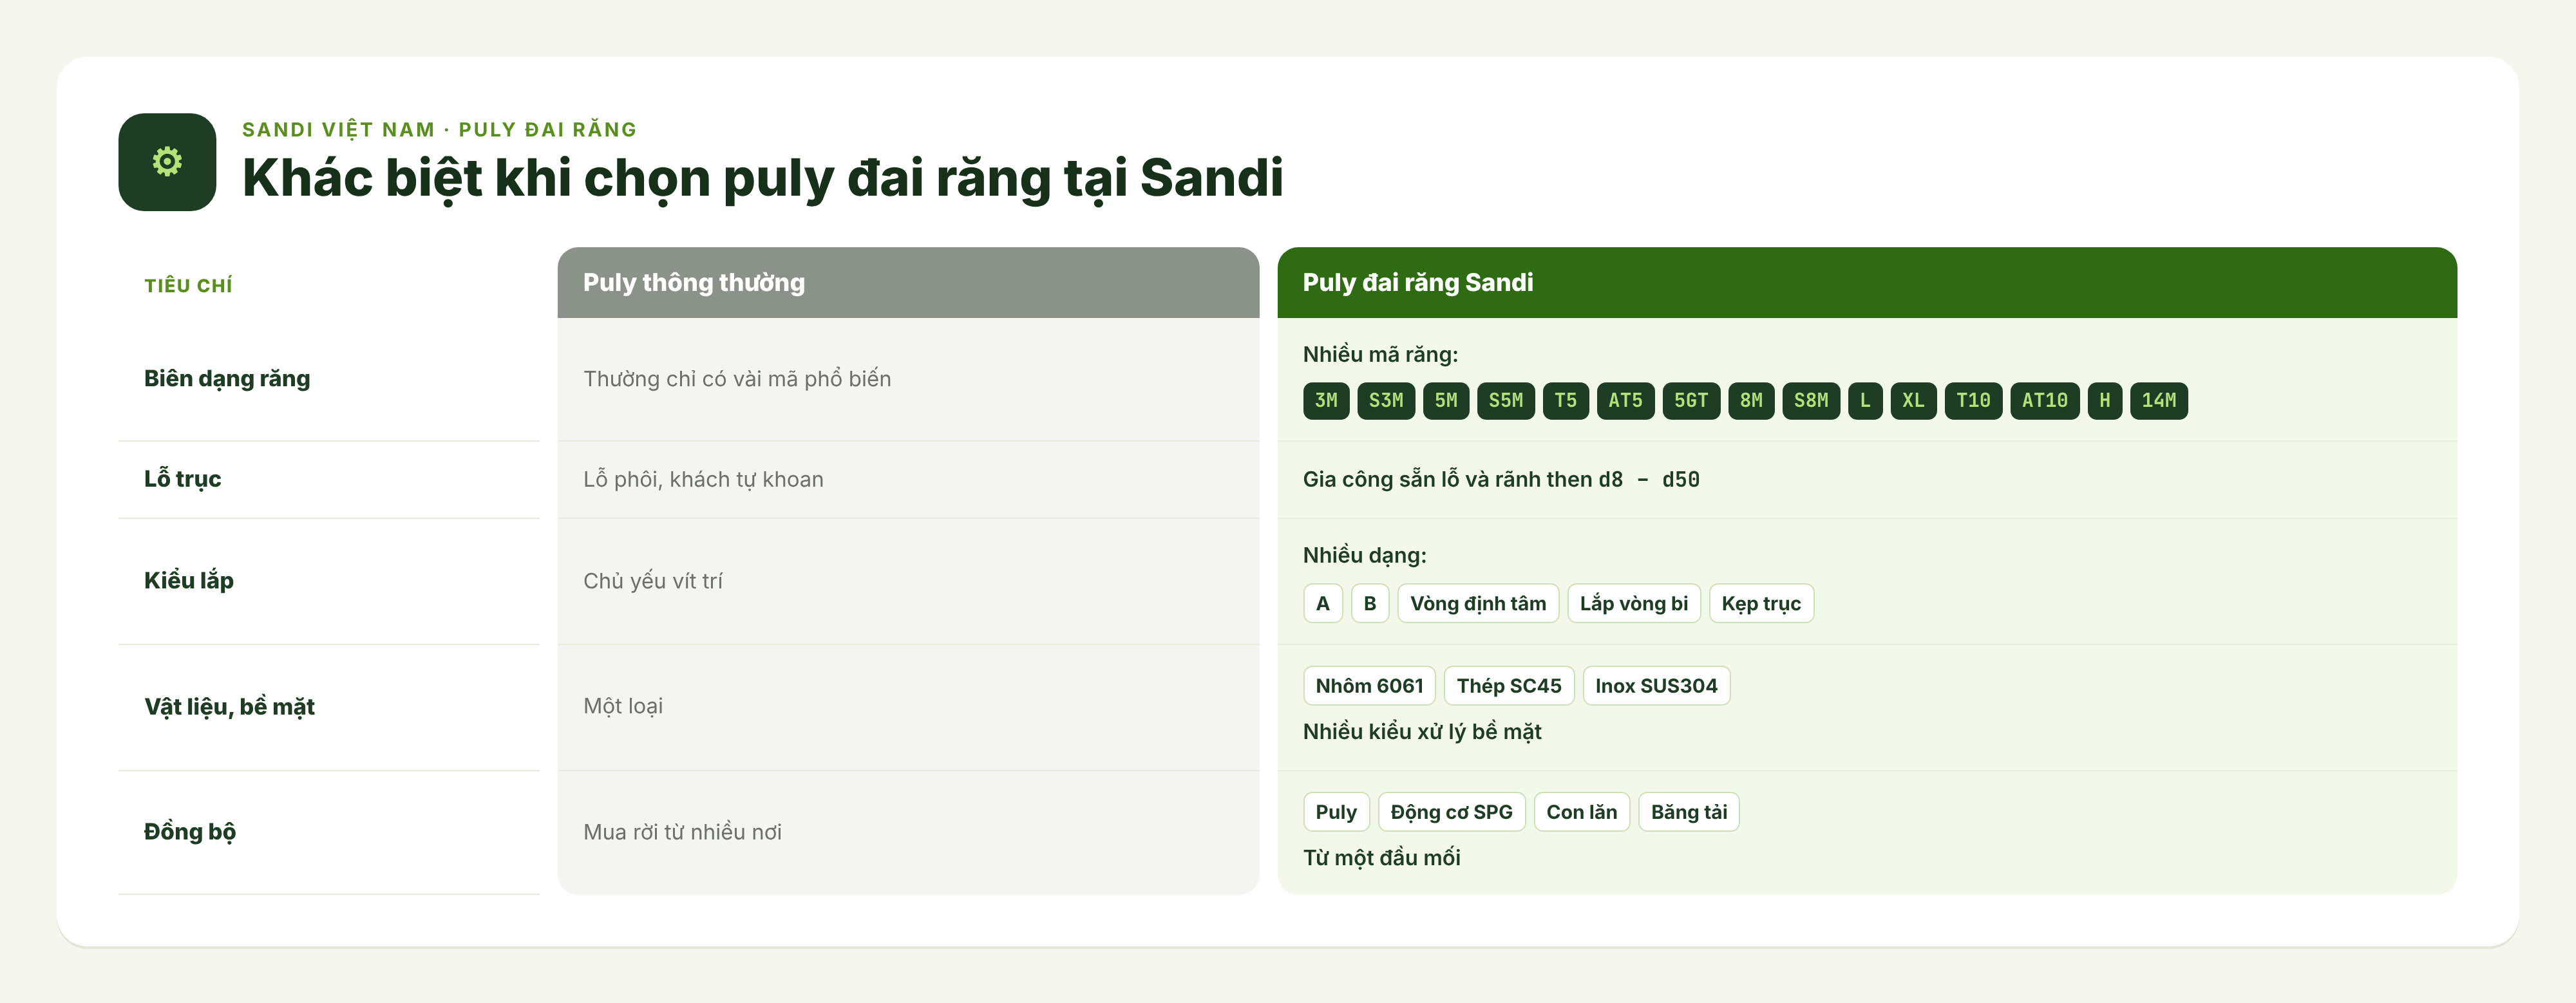
Một chiếc puly phù hợp cần có biên dạng răng tương thích với đai và kích thước lỗ trục đúng với máy. Hai yếu tố này ảnh hưởng trực tiếp đến khả năng ăn khớp và lắp đặt của bộ truyền.
Có thể hình dung mối tương thích này giống như chìa khóa và ổ khóa: chìa có hình dáng gần giống vẫn có thể đưa vào ổ, nhưng chưa chắc xoay trơn tru. Tương tự, puly có bước răng tương đương nhưng sai biên dạng vẫn có thể gây ăn khớp không chính xác.
Sandi gia công puly theo loại đai, kích thước trục và kết cấu lắp đặt của từng máy, đáp ứng yêu cầu thực tế của từng hệ thống truyền động thay vì áp dụng một quy cách chung cho mọi ứng dụng.
5. Kiểm tra puly đai răng khi nhận hàng
-
Ướm thử với đai mẫu: Đai phải ăn khớp với rãnh răng, không bị cấn và không có khe hở bất thường ở đáy răng.
-
Kiểm tra số răng và bản rộng: Đếm số răng, đo bản rộng puly để đối chiếu với thông số trong đơn đặt hàng.
-
Kiểm tra lỗ trục và rãnh then: Đo kích thước lỗ trục, lắp thử puly lên trục để kiểm tra độ vừa khít. Then phải lắp vừa, không quá lỏng hoặc quá chặt.
-
Quay thử trên trục: Kiểm tra độ đảo của vành răng và vành chặn, bảo đảm puly quay ổn định, không bị lắc.
-
Kiểm tra vành chặn: Vành chặn phải được lắp chắc chắn, không cong vênh và không có cạnh sắc làm hỏng mép đai.
-
Kiểm tra bề mặt: Lớp anodizing, nhuộm đen hoặc mạ niken phải đồng đều; các mép răng không có ba via.
Bảng chọn nhanh: Puly đai răng Sandi cho từng vị trí
Trong cùng một máy đóng gói có thể sử dụng nhiều kiểu puly khác nhau, tùy theo vị trí và chức năng của từng bộ phận. Ví dụ, động cơ servo có thể sử dụng puly dạng kẹp trục, trục băng tải sử dụng puly dạng B, còn cơ cấu căng đai sử dụng puly lắp vòng bi để quay tự do.
Các bảng dưới đây giúp doanh nghiệp tra cứu nhanh kiểu puly phù hợp với từng vị trí trong hệ thống truyền động.
Kỹ sư Sandi trả lời: Những câu hỏi thường gặp về puly đai răng
1. Làm sao biết đai đang dùng là biên dạng nào?
Đọc mã in trên lưng đai, ví dụ "450-5M-15" (chu vi 450mm, biên dạng 5M, bản rộng 15mm) hoặc "T5-500". Nếu mã đã mờ, đo bước răng và quan sát hình răng: răng thang đỉnh phẳng là T, AT, XL, L, H; răng tròn là HTD (M), STD (S…M) hoặc GT. Bạn có thể gửi ảnh cận cảnh đai và puly cũ để kỹ sư Sandi xác định.
2. Puly T5 và puly 5M có dùng chung đai được không?
Không. Cùng bước 5mm nhưng T5 là răng thang, 5M là răng cong. Lắp lẫn sẽ làm đai mòn nhanh, nhảy răng. Tương tự, 5M (HTD) và S5M (STD) cũng không nên dùng lẫn.
3. Nên chọn puly nhôm hay puly thép?
Nhôm 6061 nhẹ, phù hợp máy tốc độ cao, định vị, tải nhẹ đến trung bình. Thép SC45 phù hợp tải nặng, va đập, mô-men lớn. Khu ướt, thực phẩm nên dùng inox SUS304. Nếu dùng nhôm cho vị trí tải nặng, nhiều bụi, nên chọn anode tăng cứng bề mặt.
4. Puly nhỏ nhất nên có bao nhiêu răng?
Tùy biên dạng, nhưng nguyên tắc chung là đủ để ít nhất 6 răng đai ăn khớp với puly nhỏ. Dải gia công của Sandi bắt đầu từ 10–18 răng tùy mã răng; kỹ sư Sandi sẽ kiểm tra số răng ăn khớp theo khoảng cách tâm thực tế.
5. Vì sao đai chạy lệch về một bên dù đã căng đúng?
Nguyên nhân thường là hai puly không đồng phẳng, hai trục không song song, hoặc puly không có vành chặn. Cần căn lại bằng thước thẳng, kiểm tra độ song song của trục và bổ sung vành chặn.
6. Sandi có gia công puly theo mẫu cũ không?
Có. Bạn gửi puly mẫu hoặc ảnh, kích thước: mã răng, số răng, bản rộng, đường kính lỗ trục, rãnh then. Sandi gia công đúng để thay trực tiếp, không cần sửa máy.
7. Thay đai mới mà vẫn nhanh hỏng thì do đâu?
Thường do puly đã mòn răng, lỗ trục rơ, puly lệch tâm hoặc lắp không đồng phẳng. Kỹ sư Sandi sẽ kiểm tra cả bộ truyền: puly, trục, ổ đỡ, cơ cấu căng, không chỉ thay đai.
Làm việc với Sandi: Từ đo mẫu đến bàn giao bộ truyền
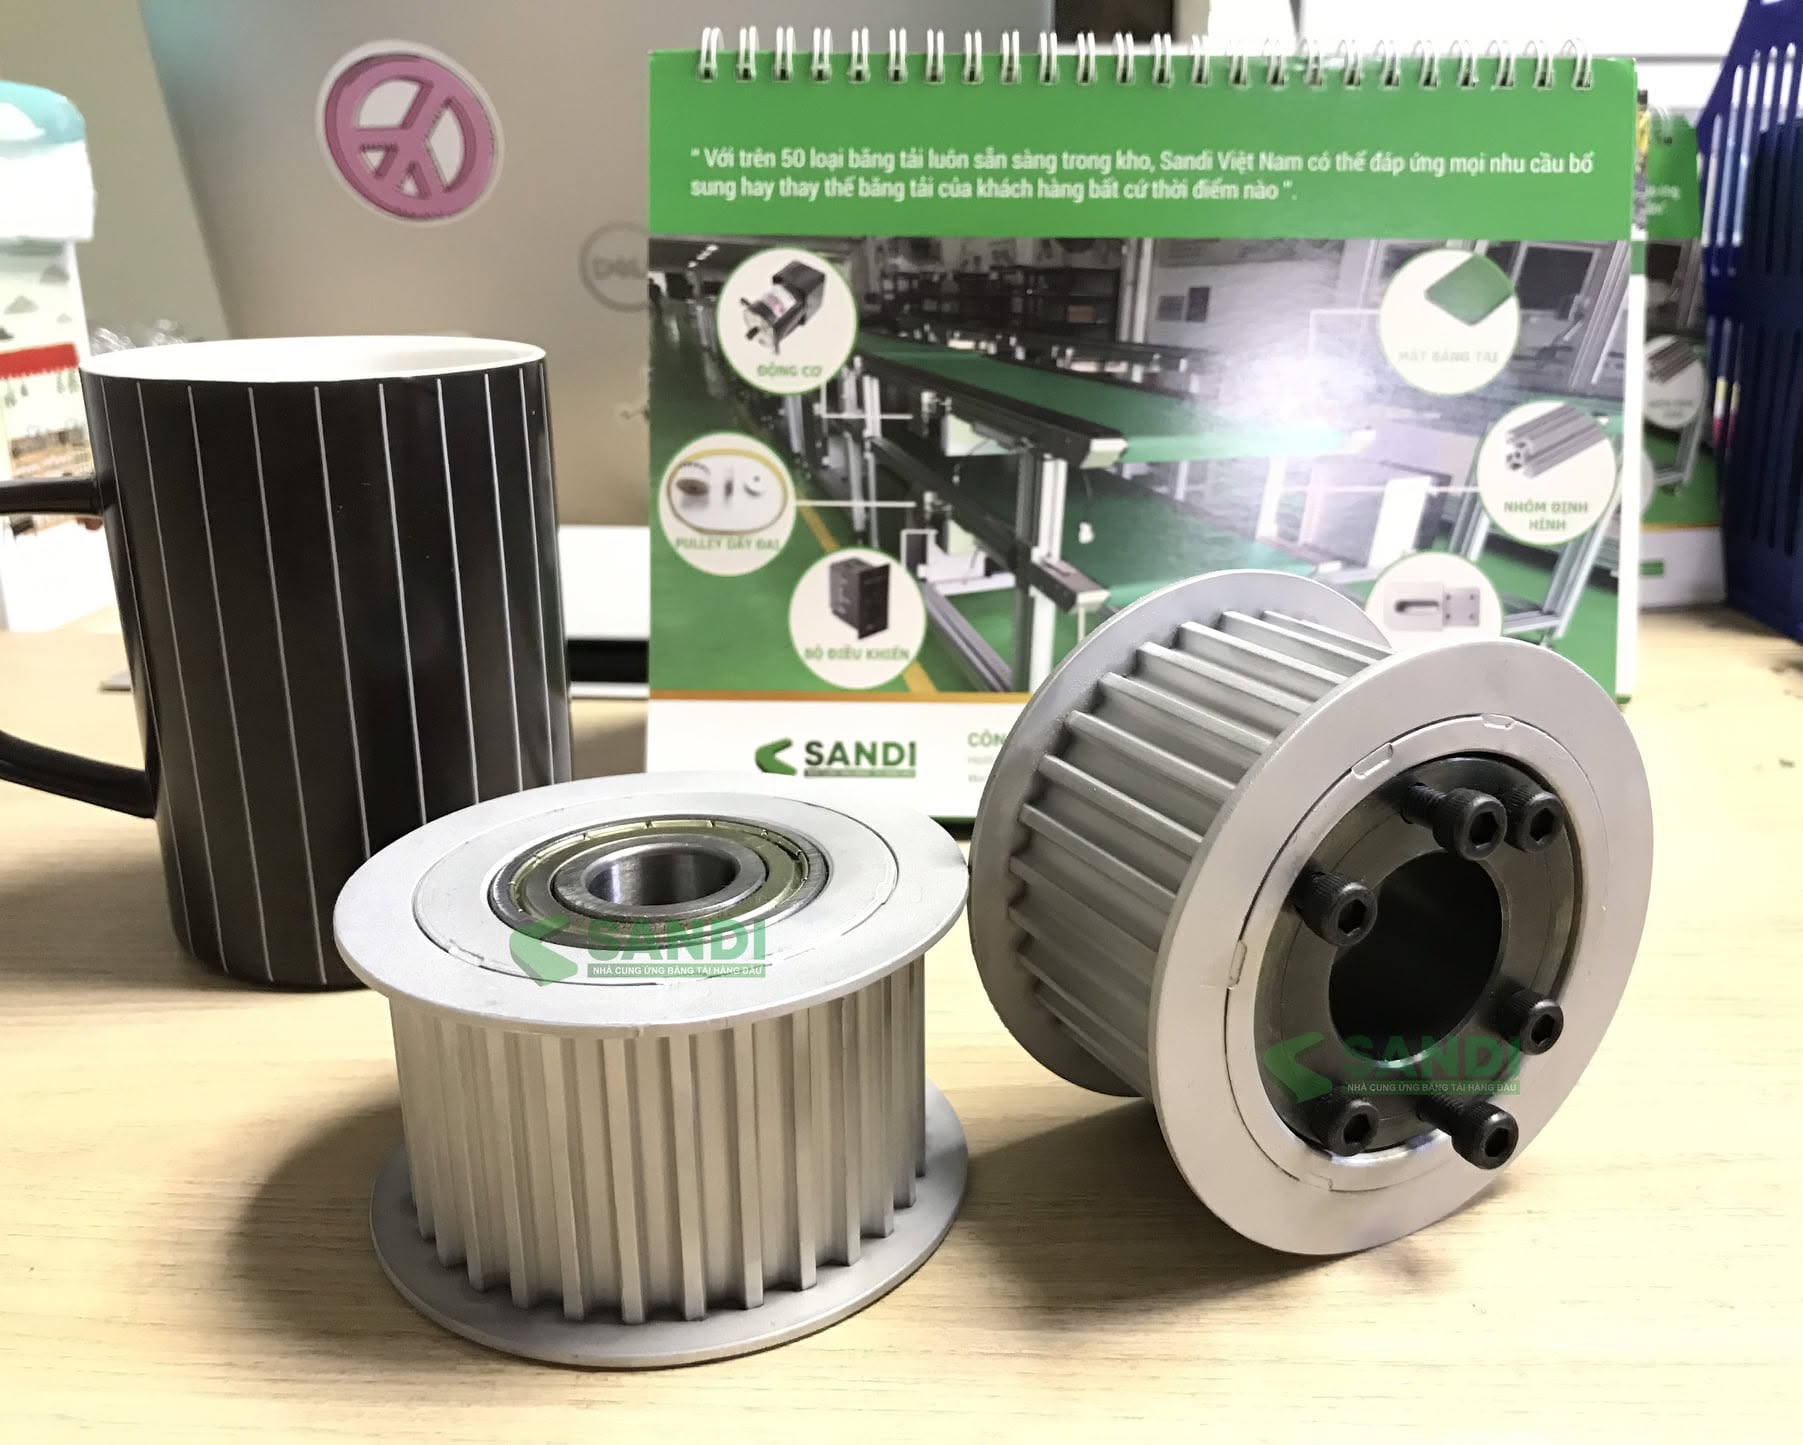
Một cặp puly đúng biên dạng, đúng lỗ trục có thể chạy chính xác nhiều năm; một cặp puly sai lệch nhỏ có thể khiến máy lệch nhịp mỗi ca. Sandi đồng hành với doanh nghiệp từ bước đo mẫu đến khi bộ truyền chạy ổn định, với những lợi thế:
-
Đa dạng mã răng và kiểu lắp trục: Từ 3M đến 14M, từ dạng A, B đến vòng định tâm, lắp vòng bi, kẹp trục.
-
Nhiều lựa chọn vật liệu và xử lý bề mặt: Nhôm 6061, thép SC45, inox SUS304; chọn theo tải và môi trường.
-
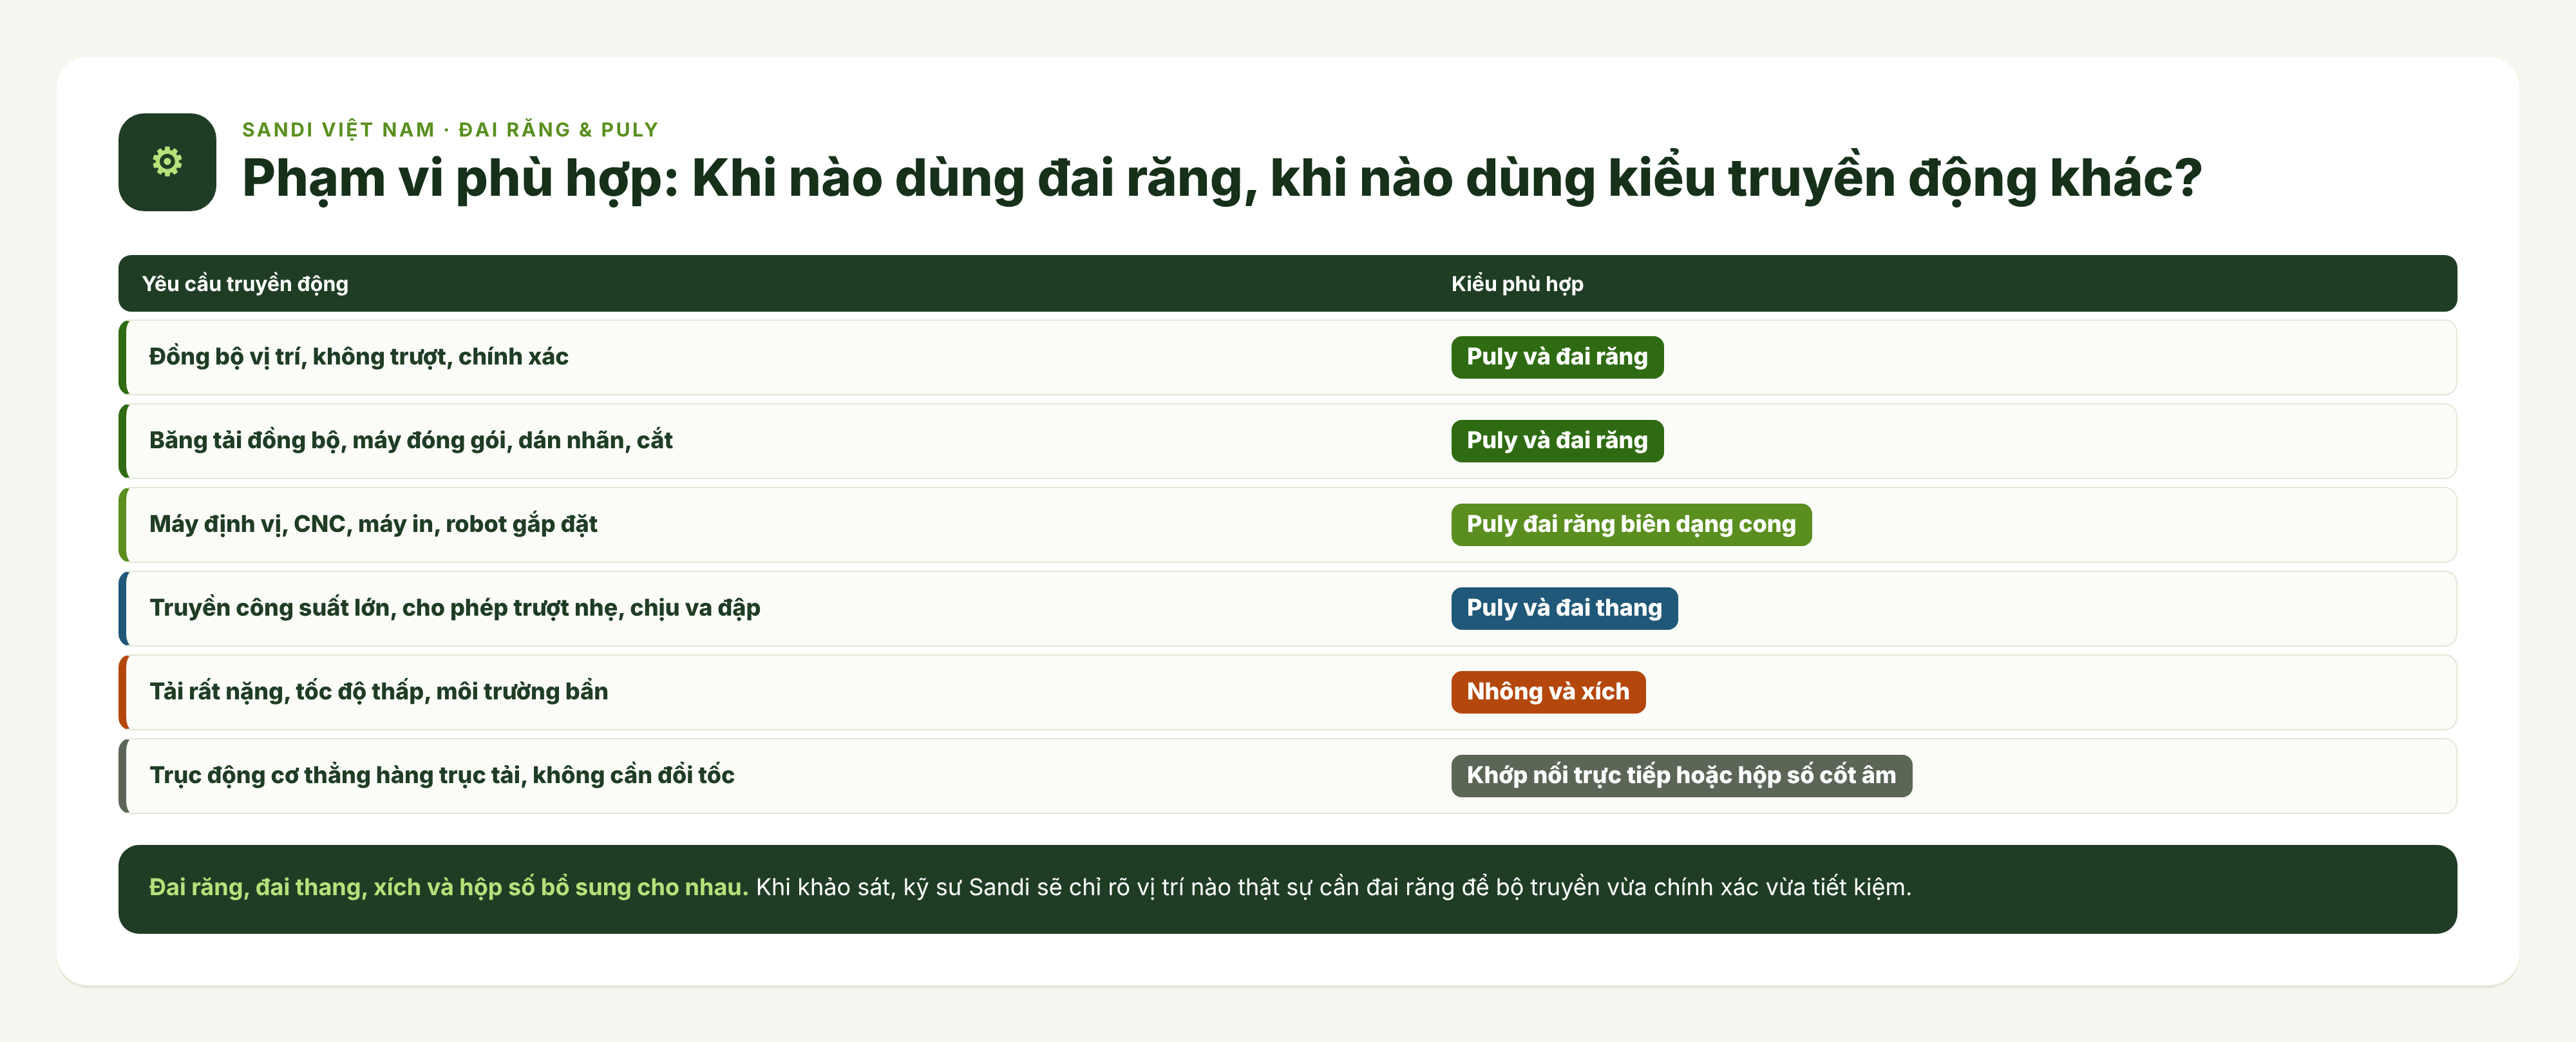
Tư vấn trung thực theo vị trí: Nói rõ vị trí nào cần đai răng, vị trí nào dùng đai thang, xích hoặc hộp số cốt âm để tiết kiệm.
-
Hai nhà máy, một đầu mối: Puly, trục, gối đỡ, con lăn, băng tải và động cơ SPG được tính toán đồng bộ, không đẩy trách nhiệm qua lại.
-
Gia công theo mẫu, lỗ trục sẵn: Gia công đúng mẫu cũ, khoan sẵn lỗ trục, rãnh then để lắp ngay.
-
Sẵn hàng tại nhà xưởng, hỗ trợ nhanh qua hotline.
Cách Sandi làm việc:
-
Tiếp nhận và khảo sát: Đo puly, đai, trục, khoảng cách tâm; ghi nhận tải, tốc độ, môi trường làm việc.
-
Thiết kế đồng bộ: Chọn biên dạng, số răng, bản rộng, vật liệu, xử lý bề mặt, kiểu lắp trục; chọn động cơ, bộ điều tốc nếu cần.
-
Gia công, lắp đặt: Gia công puly và phụ kiện, lắp đặt, căn đồng phẳng, căng đai.
-
Bàn giao: Thông số kỹ thuật, hướng dẫn căng đai, kiểm tra và thay thế định kỳ.
Gửi cho Sandi ảnh chụp puly, đai, mã in trên đai và mô tả sự cố bạn đang gặp. Kỹ sư của chúng tôi sẽ phân tích và đề xuất puly, phụ kiện phù hợp, kèm báo giá chi tiết.
Công Ty Cổ Phần Sandi Việt Nam
-
Nhà máy 1: Lô A2 đường CN6, Cụm công nghiệp vừa và nhỏ Bắc Từ Liêm, phường Xuân Phương, TP. Hà Nội
-
Nhà máy 2: Ô số 1, lô số 4, Cụm công nghiệp Lai Xá, phường Tây Tựu, TP. Hà Nội
-
Hotline/Zalo: 0903 223 663 – 0243 79 79 246
-
Email: info@sandivietnam.com
-
Website: https://sandivietnam.vn/
Bình luận

Gửi
Gửi
Xem thêm 
Sản phẩm liên quan


Hỗ trợ & Liên hệ
Hoặc chúng tôi sẽ gọi điện tư vấn miễn phí cho bạn


CÔNG TY CỔ PHẦN SANDI VIỆT NAM

Ô số 1, Lô số 4, Cụm công nghiệp Lai Xá,
xã Kim Chung, huyện Hoài Đức, TP Hà Nội


Copyright © 2022 Sandi VietNam. All Rights Reserved.


